
Pochłaniacze dymu i filtracja
Odciąg i filtracja powietrza.
Wybór technologii
Laser i CNC — niemetale
Akryl, papier, skóra, tekstylia, druk 3D z żywic
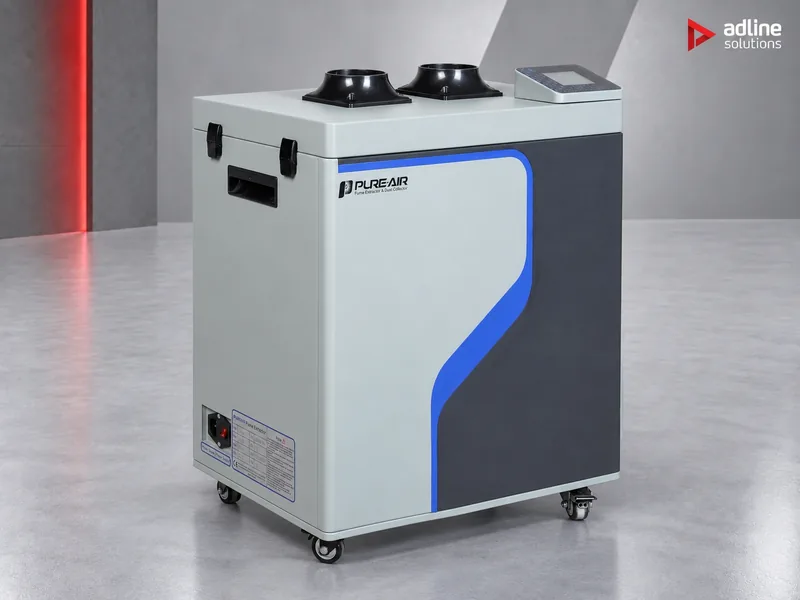
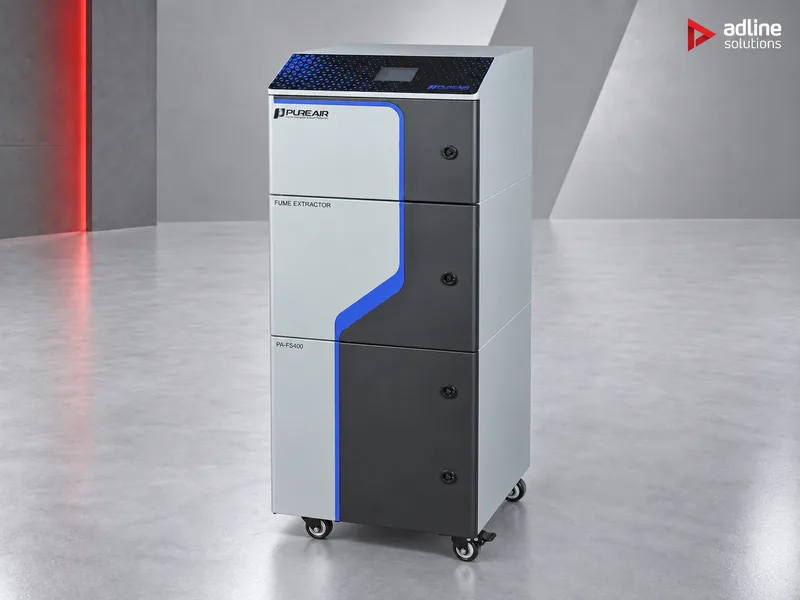
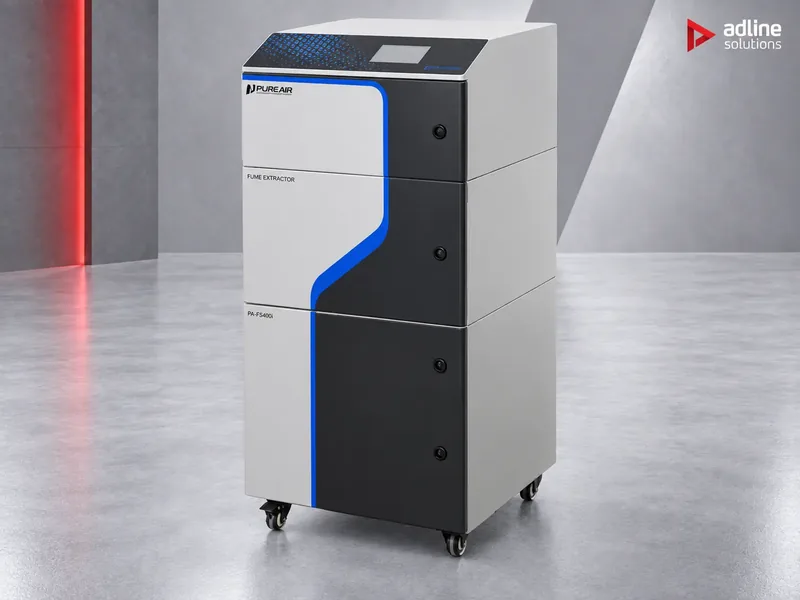
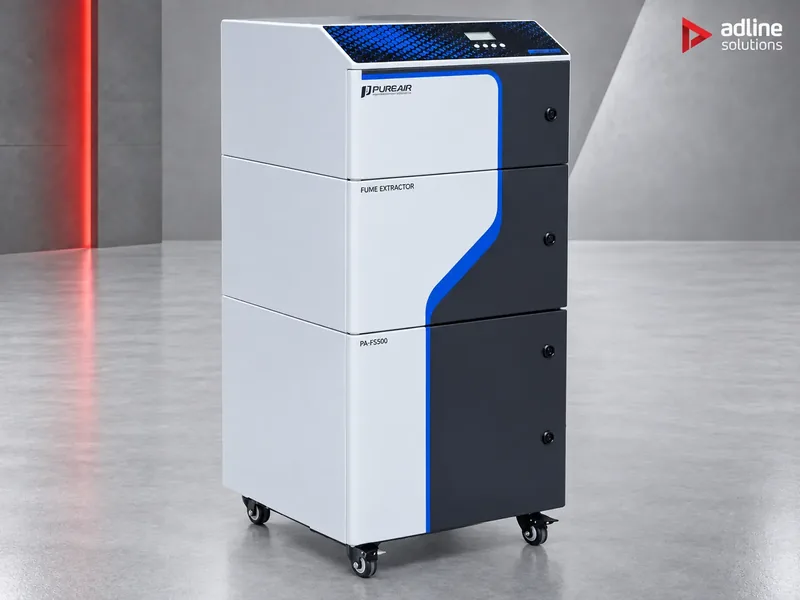
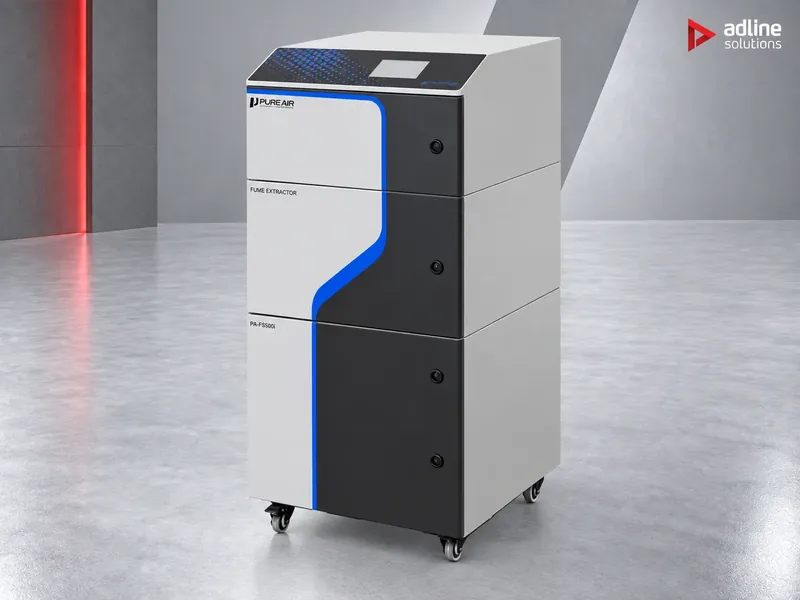
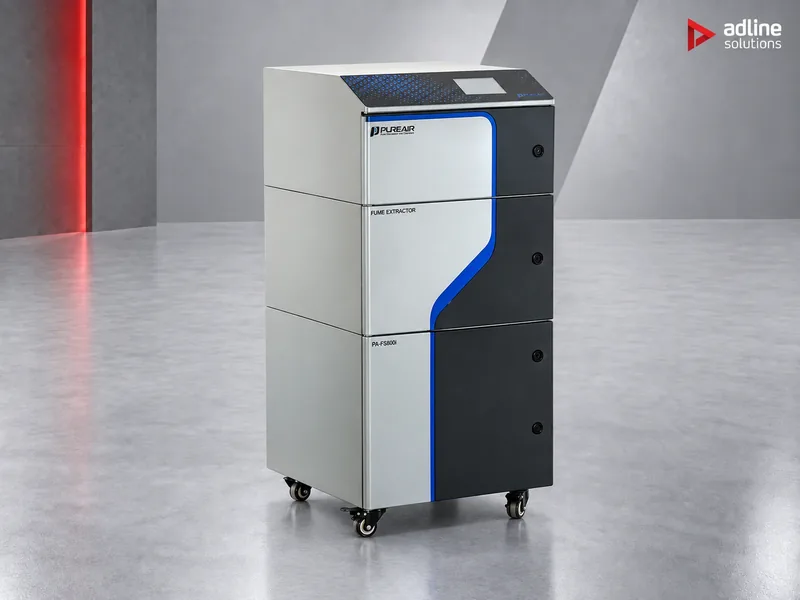
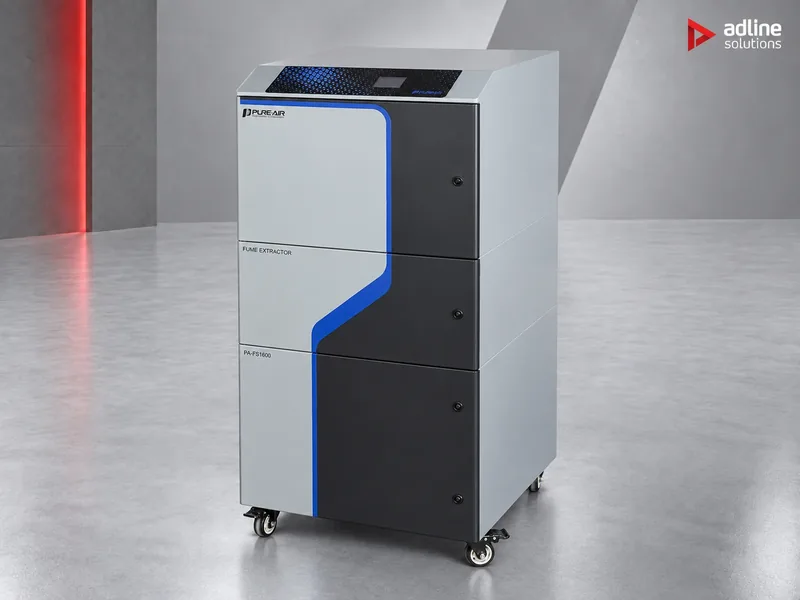
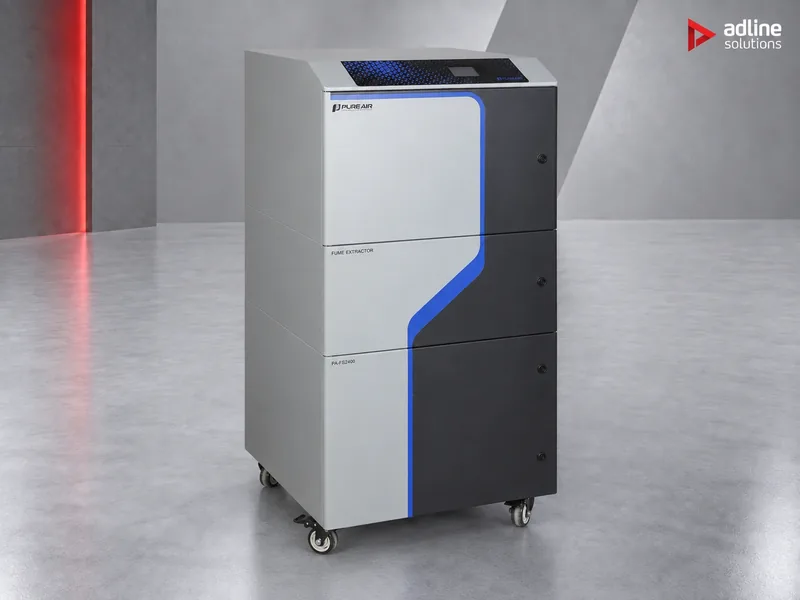
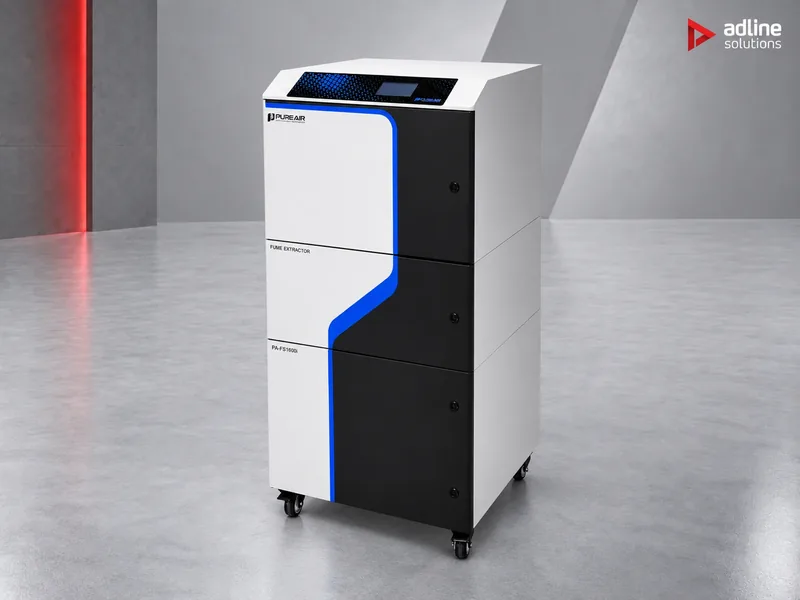
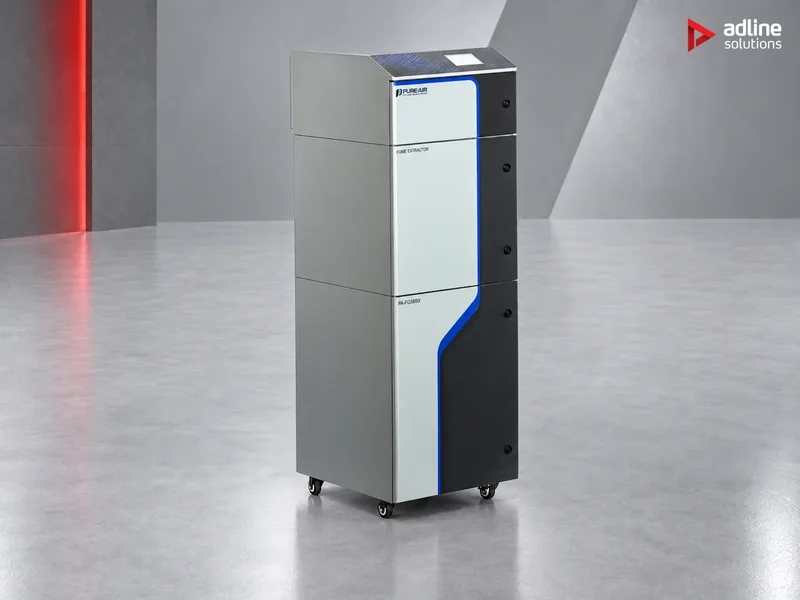
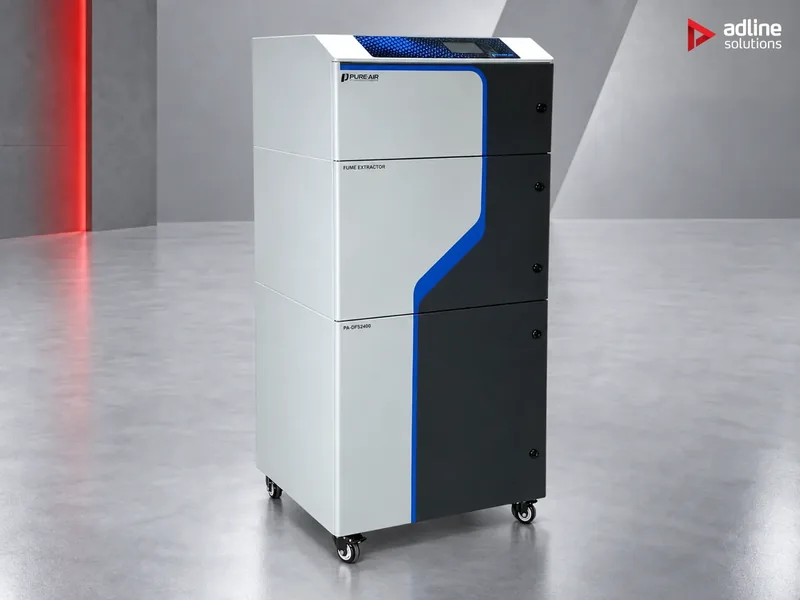
Do cięcia i grawerowania laserem CO₂ akrylu, papieru, kartonu, skóry, tekstyliów i tworzyw technicznych oraz do druku 3D z żywic. Seria FS łączy wielkopowierzchniowy filtr wstępny F9, stopień HEPA H14 i złoże węgla aktywnego, dobierane do wielkości stołu maszyny: od 30×40 cm do 130×250 cm. Jeśli maszyna tnie także drewno lub MDF, należy wybrać serię FGS.
11 maszyn →Laser i CNC — drewno, sklejka i MDF
Żywiczny, lepki pył z materiałów płytowych
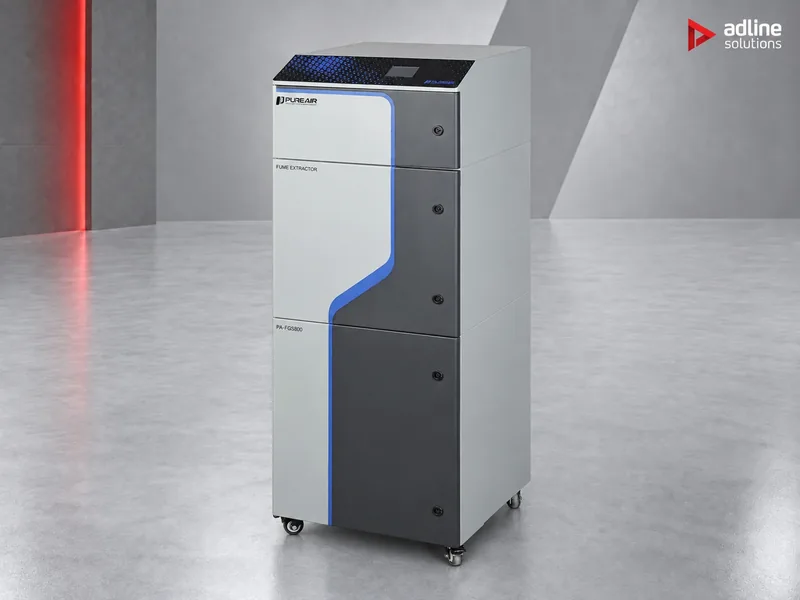
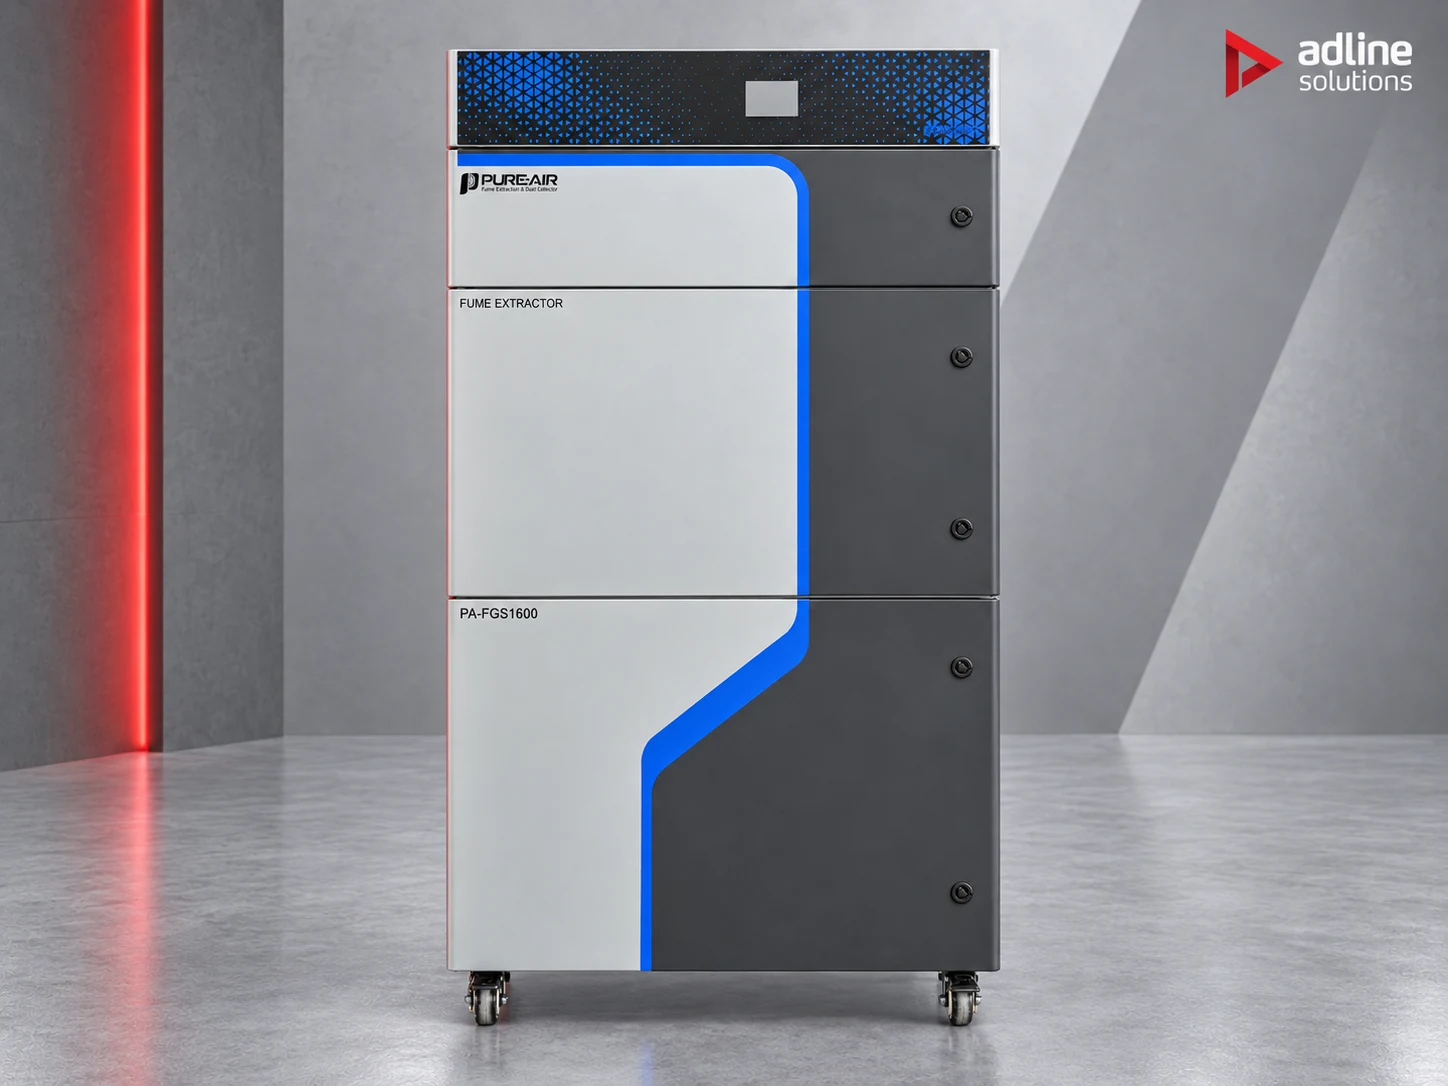
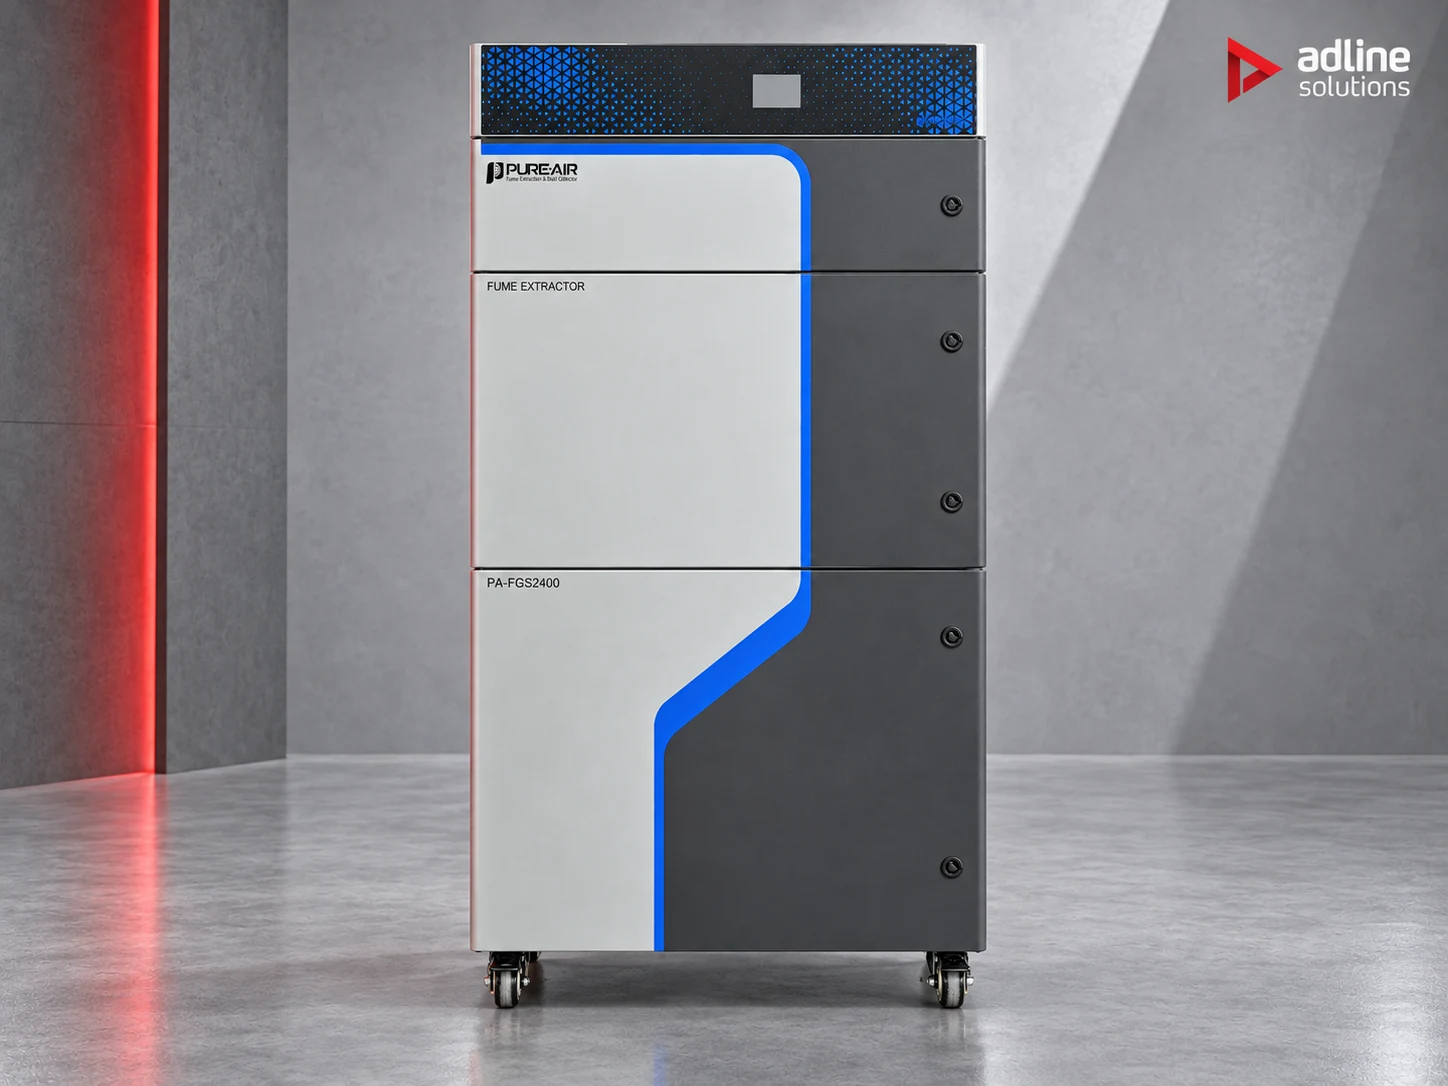
Drewno, sklejka i MDF wytwarzają żywiczny, lepki pył, który osadza się na standardowym plisowanym filtrze wstępnym i zatyka go w ciągu kilku tygodni. Seria FGS wykorzystuje wkład PTFE z naturalnym proszkiem mineralnym, dzięki czemu pył odpada, zamiast się przyklejać. To seria, którą sam PURE-AIR zaleca do cięcia laserem CO₂ materiałów płytowych; sprawdza się też przy frezarkach CNC obrabiających te same materiały.
5 maszyn →Znakowanie i kodowanie laserowe
Submikronowe dymy ze znakowania fiber i CO₂
Znakowanie laserem fiber i CO₂ wytwarza dymy tlenków metali i opary tworzyw, które niemal w całości mają rozmiar submikronowy — są niewidoczne i nie opadają. Seria F obsługuje pojedyncze stanowisko znakowania na stole; seria DS obejmuje cele znakujące i stanowiska w linii, z dodatkowym złożem węgla aktywnego na zapachy.
12 maszyn →Metal i kompozyty — cięcie, spawanie, czyszczenie
Wysokie podciśnienie i duża wydajność przy obróbce metali
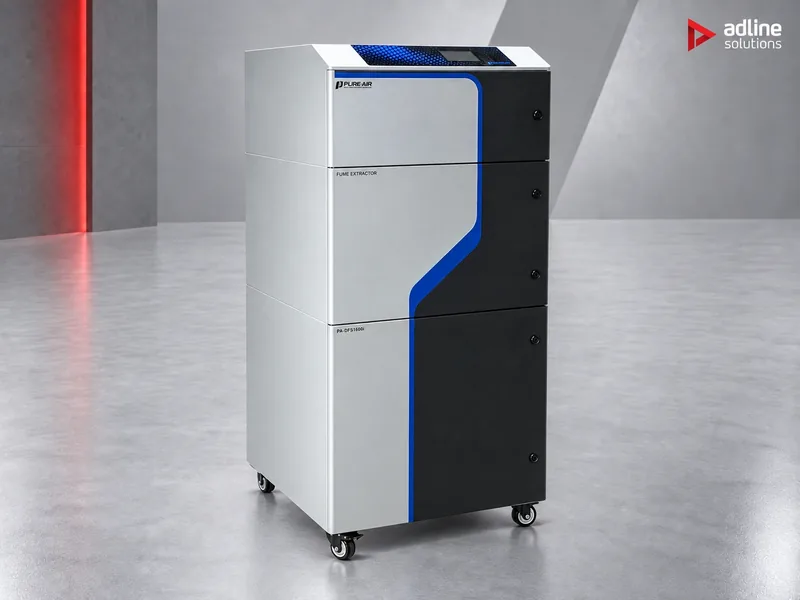
Obróbka metali obejmuje dwa bardzo różne zadania. Na pojedynczym stanowisku — rysowanie laserem, wiercenie, spawanie, gratowanie, druk 3D z metalu — liczy się podciśnienie przy dyszy, które kompaktowa seria D zapewnia na poziomie do 10 000 Pa. Przy pełnowymiarowym stole tnącym liczą się wydajność i praca ciągła, dlatego przemysłowe jednostki D mają samoczyszczący zestaw wkładów filtracyjnych. Seria DFS obejmuje włókno węglowe, kompozyty i czyszczenie laserowe, gdzie pył jest ścierny, przewodzący lub wciąż żarzący się.
15 maszyn →Zastosowania
- Akryl i tworzywa sztuczne
- Cięcie laserowe
- Czyszczenie laserowe
- Drewno i MDF
- Druk 3D / AM
- Elektronika
- Frezowanie CNC
- Grawerowanie laserowe
- Kodowanie laserowe
- Kompozyty i CFRP
- Lepki pył
- Metal
- Obróbka CNC
- Ognioodporny
- Spawanie laserowe
- Tekstylia i skóra
- Trudnopalne
- Trudnopalny
- Tworzywa sztuczne
- Wiercenie laserowe
- Znakowanie laserowe

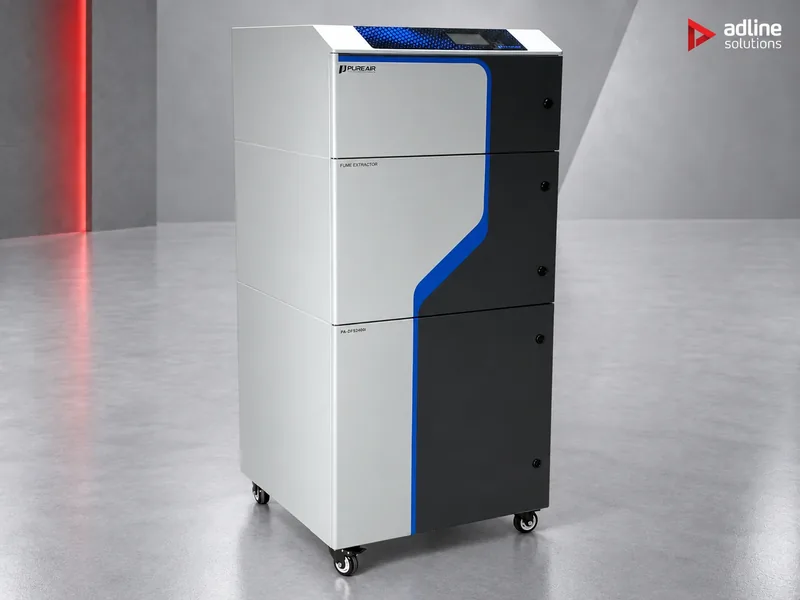
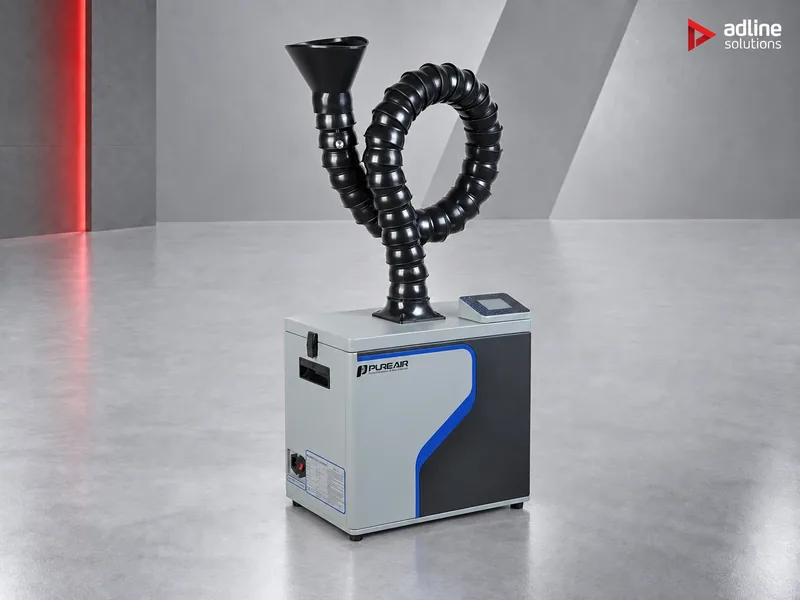
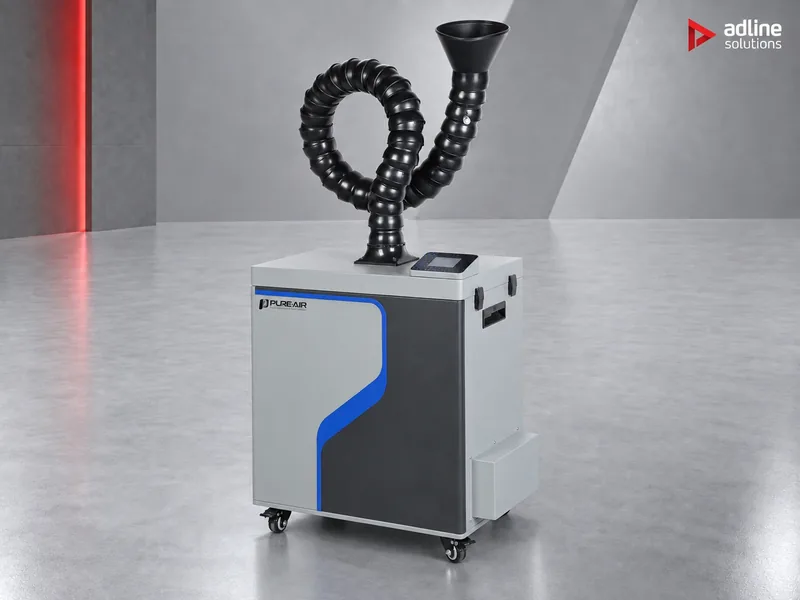
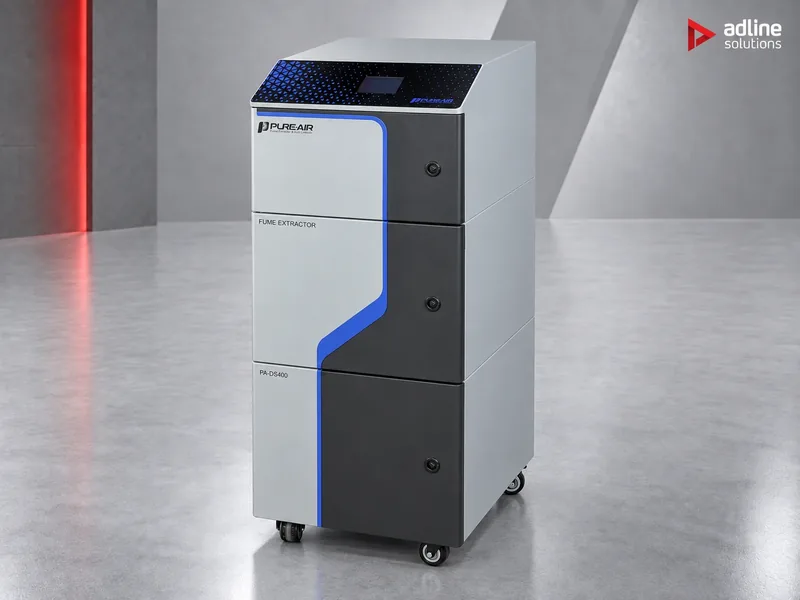
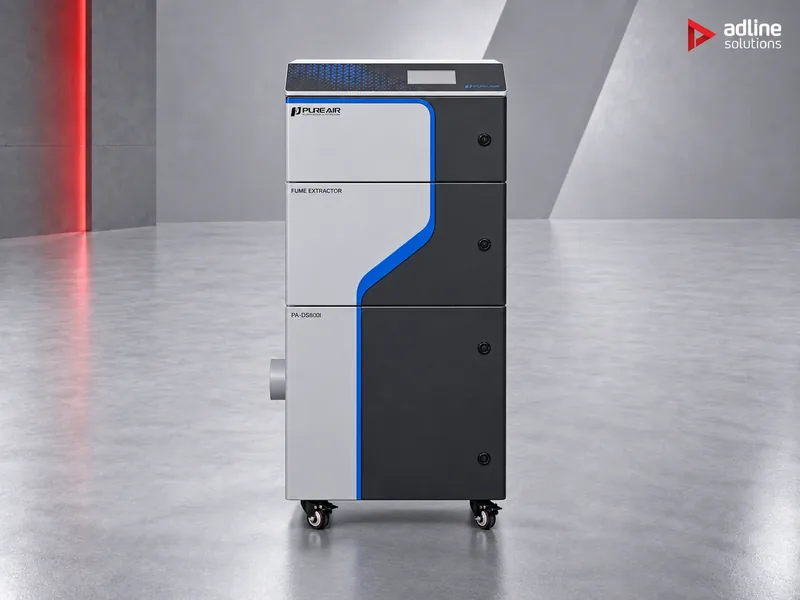
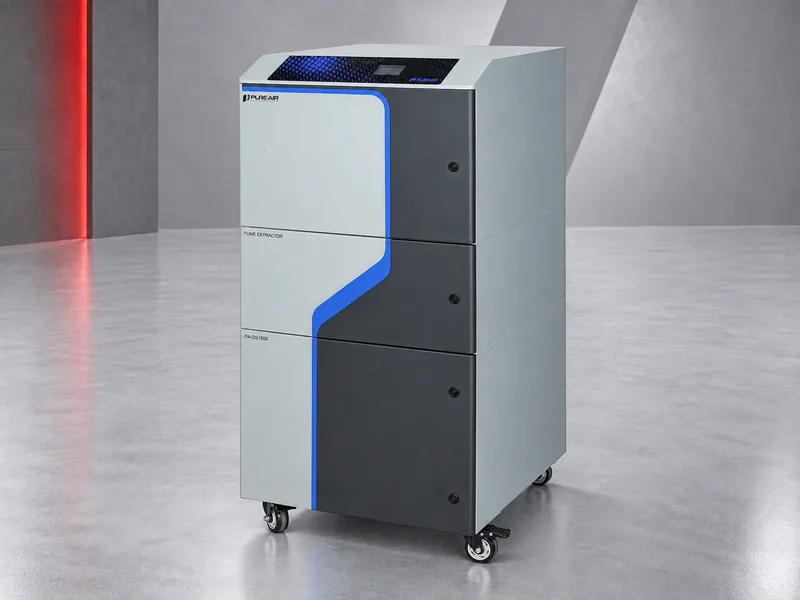
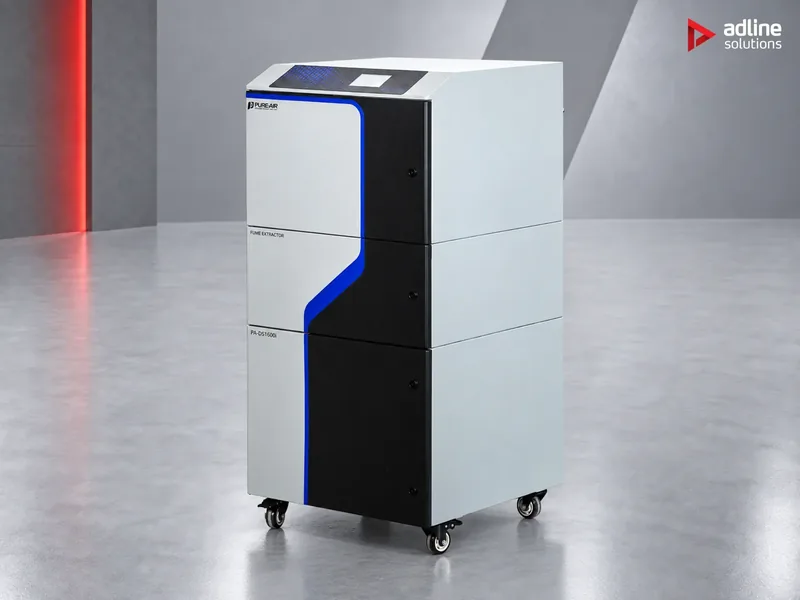
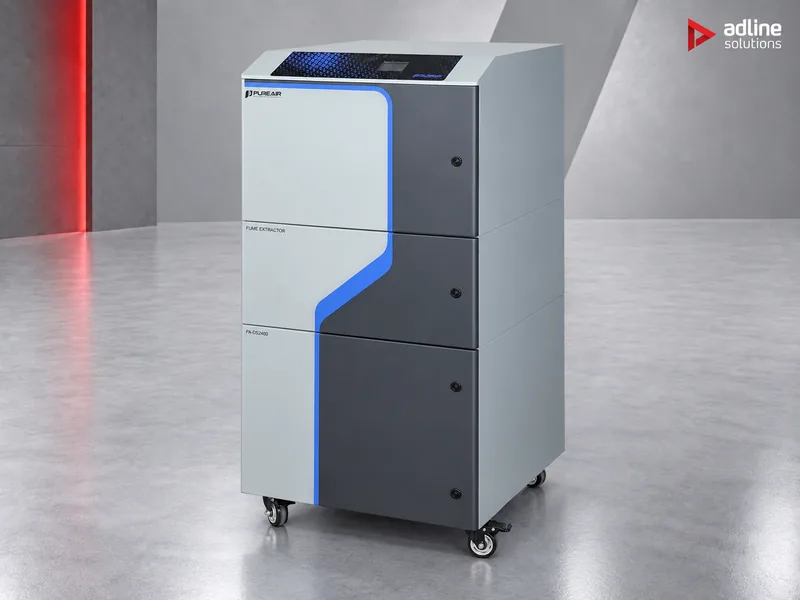

O tej grupie produktów
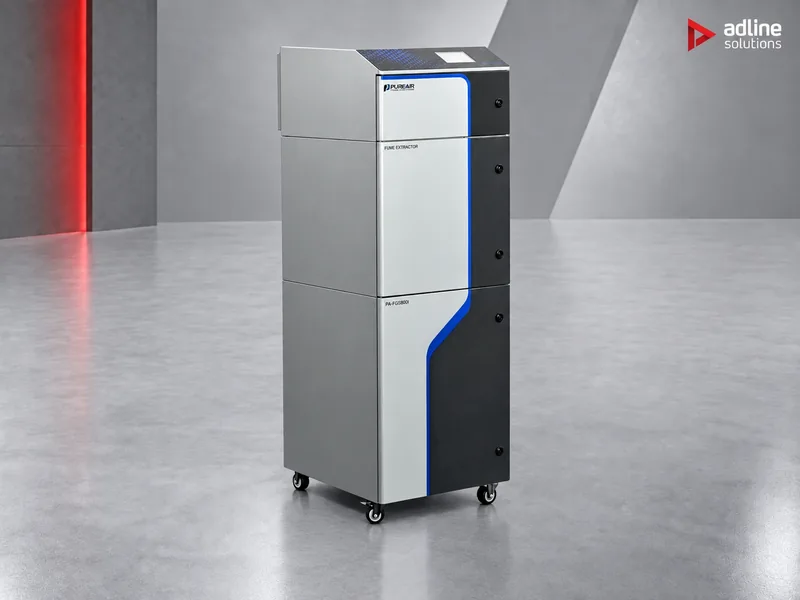
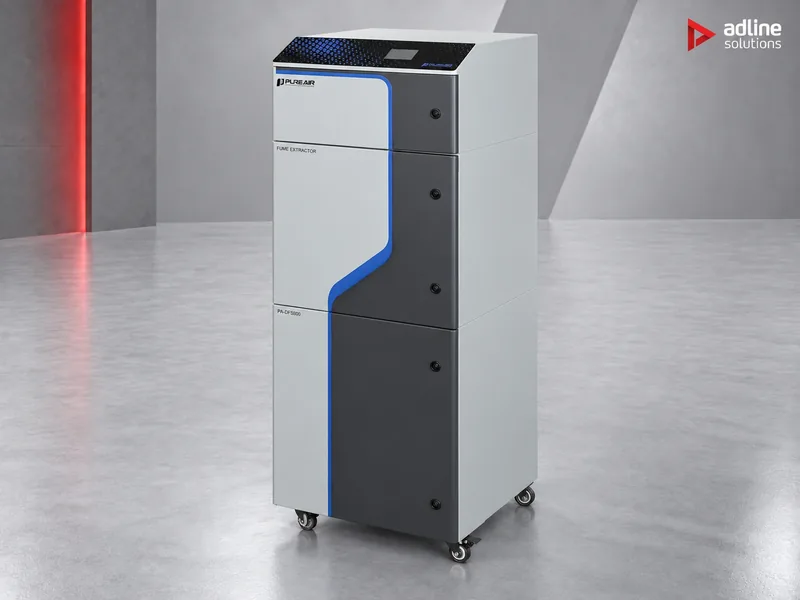
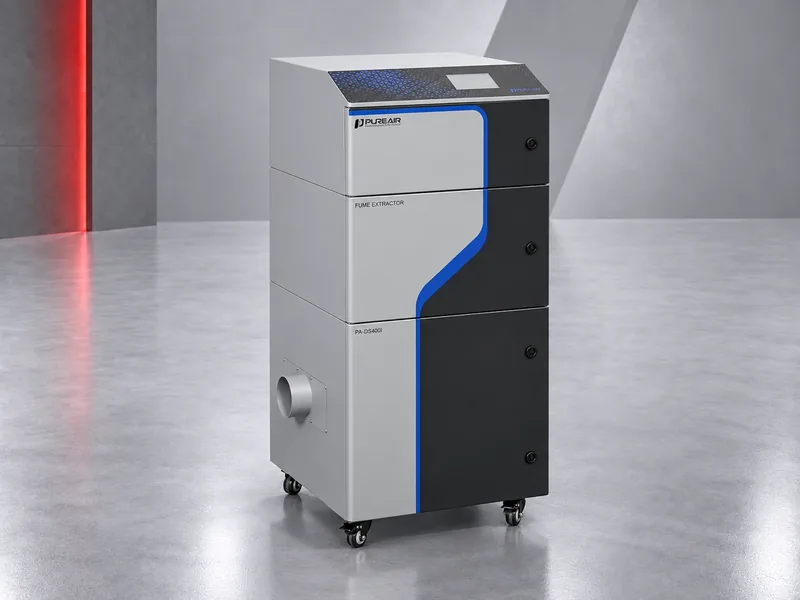
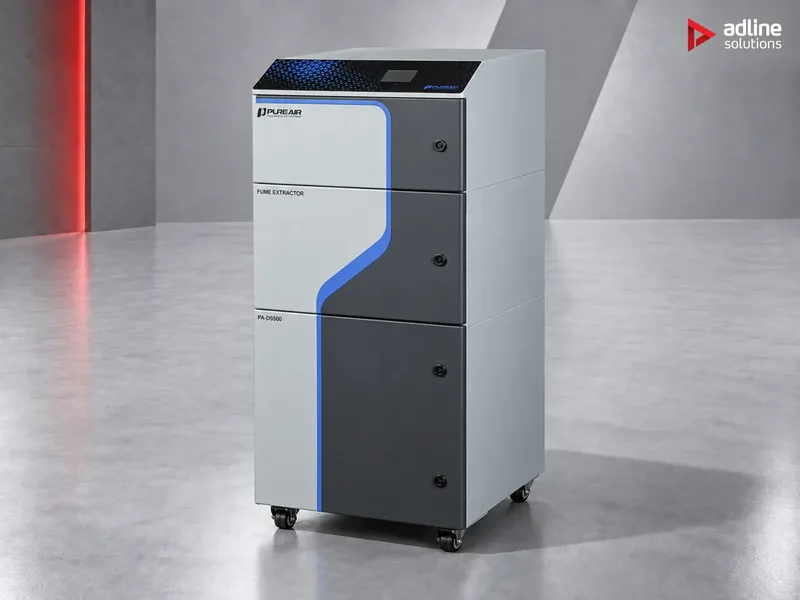
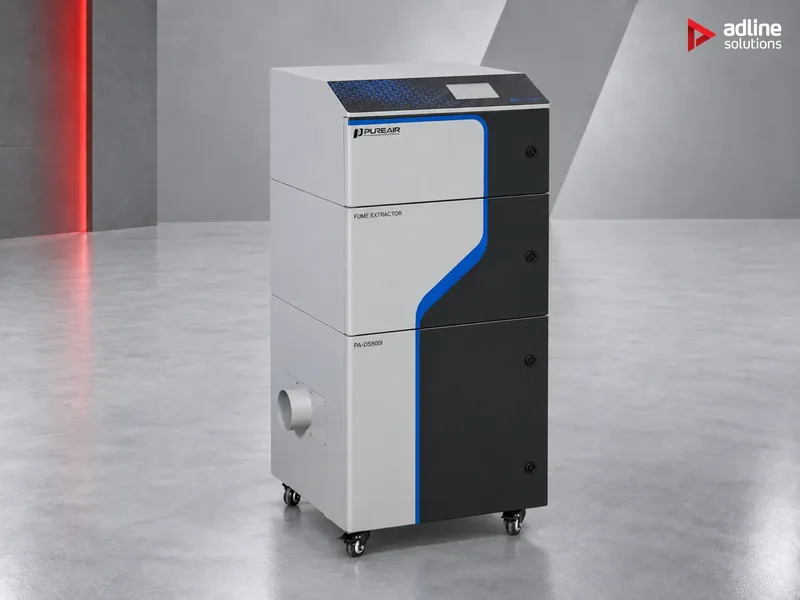
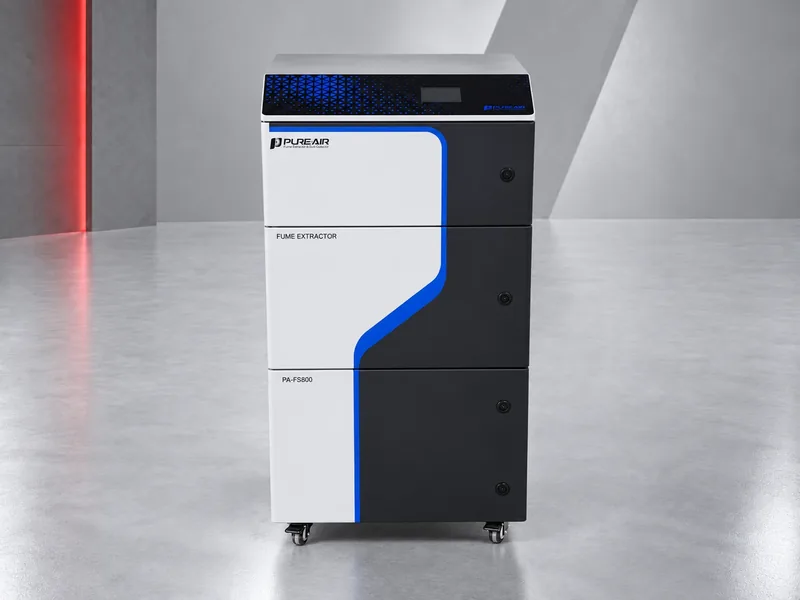
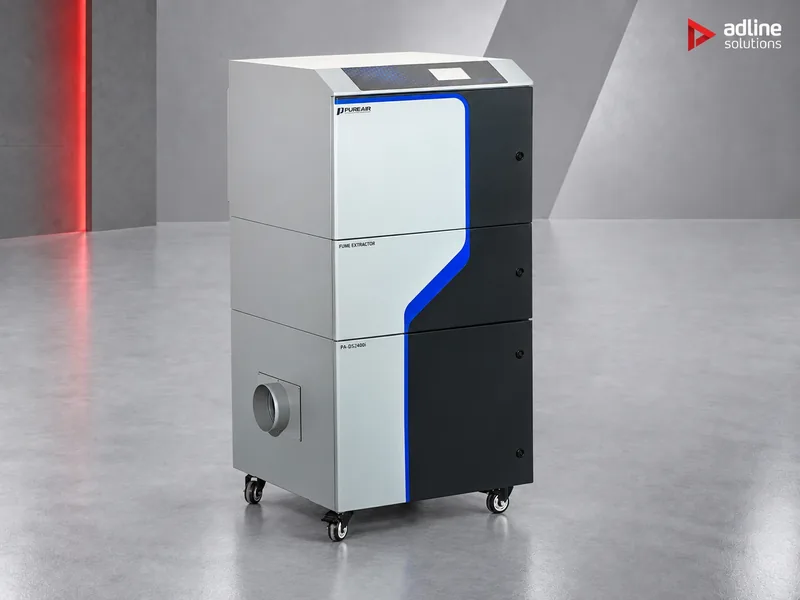
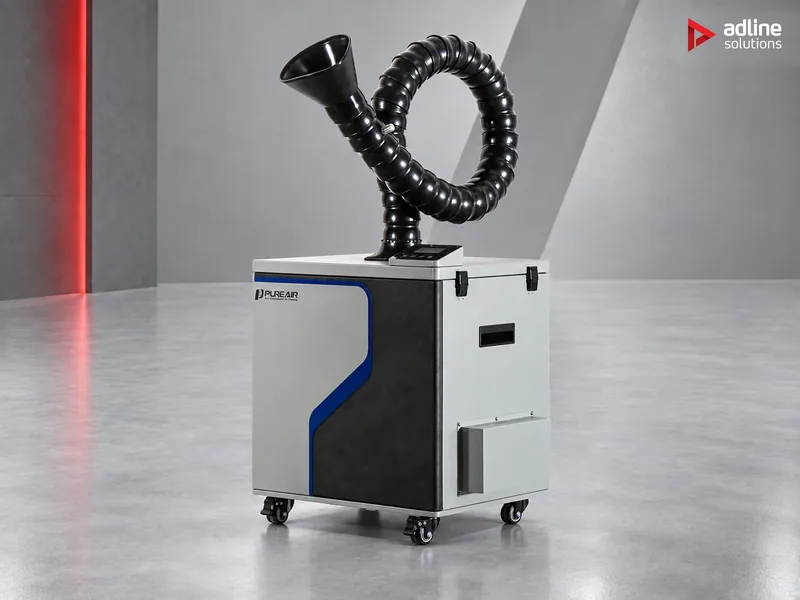
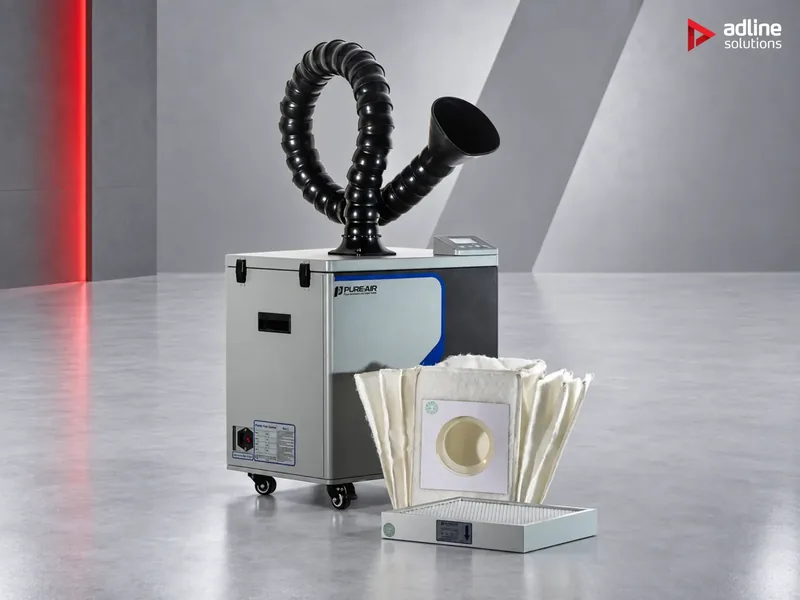
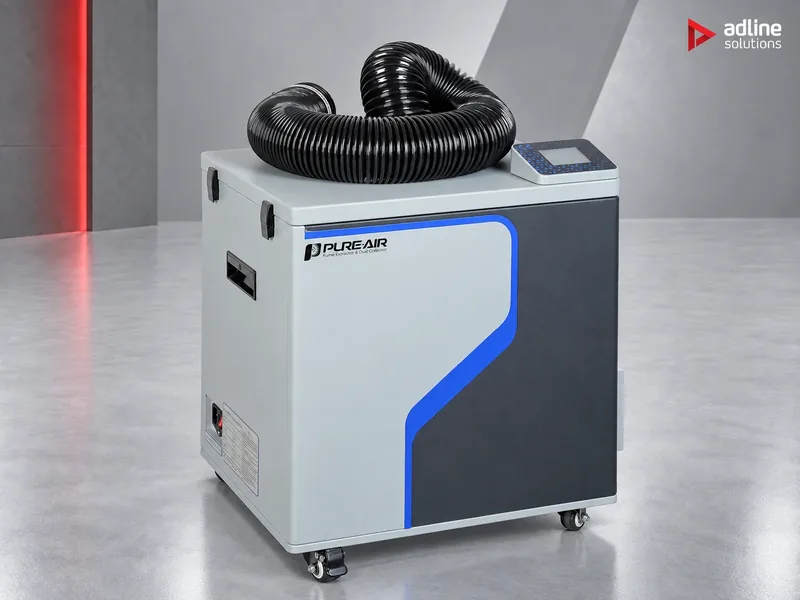
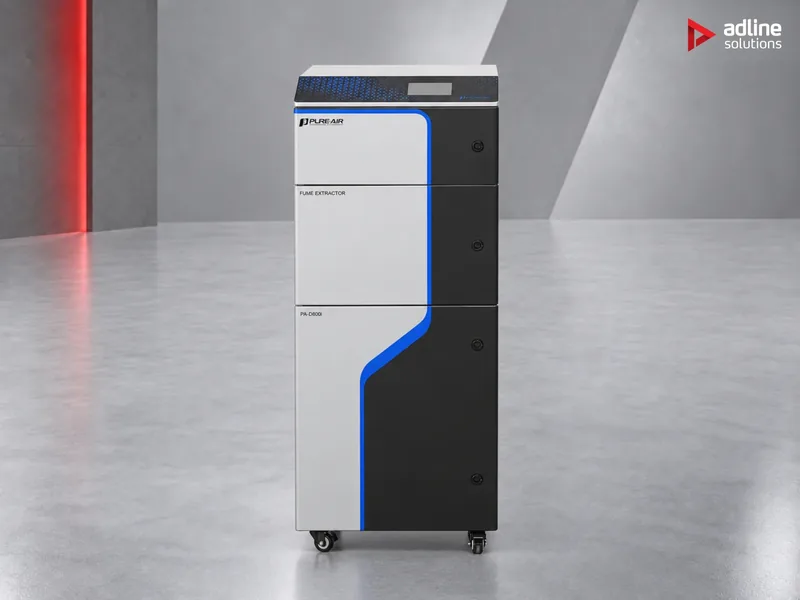
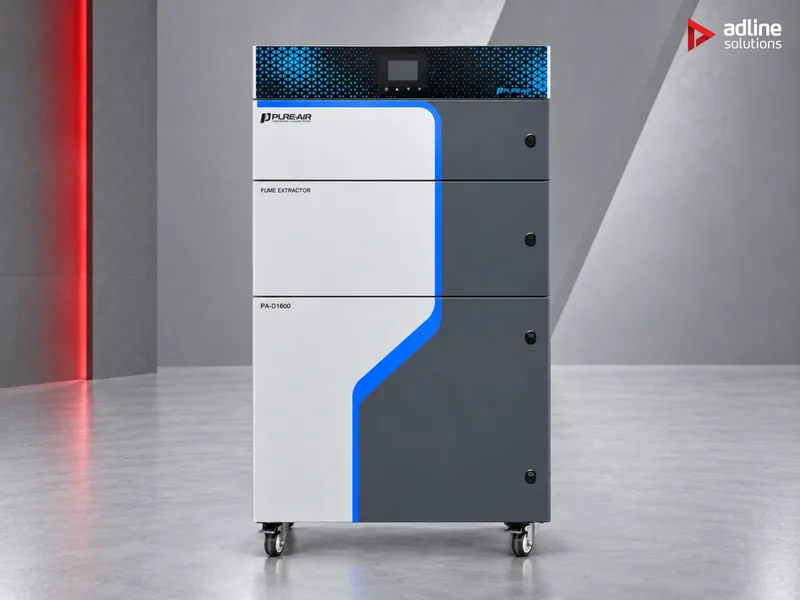
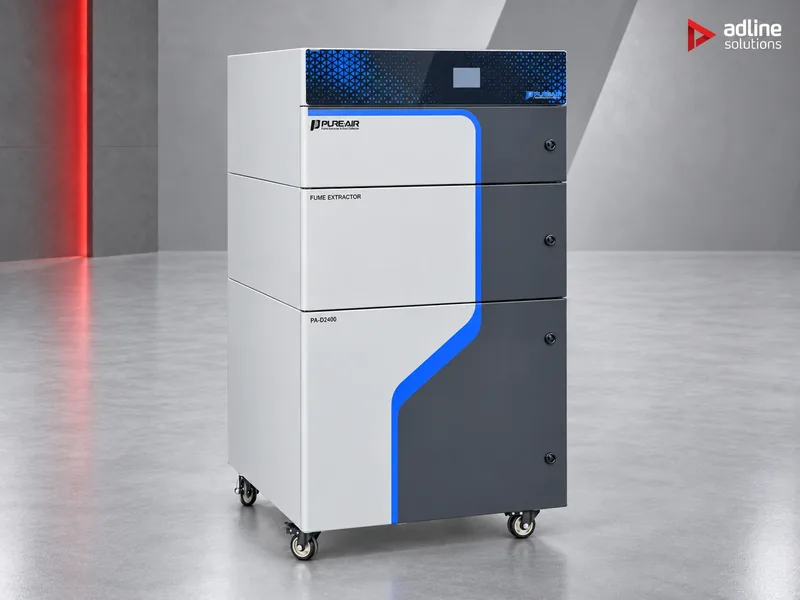
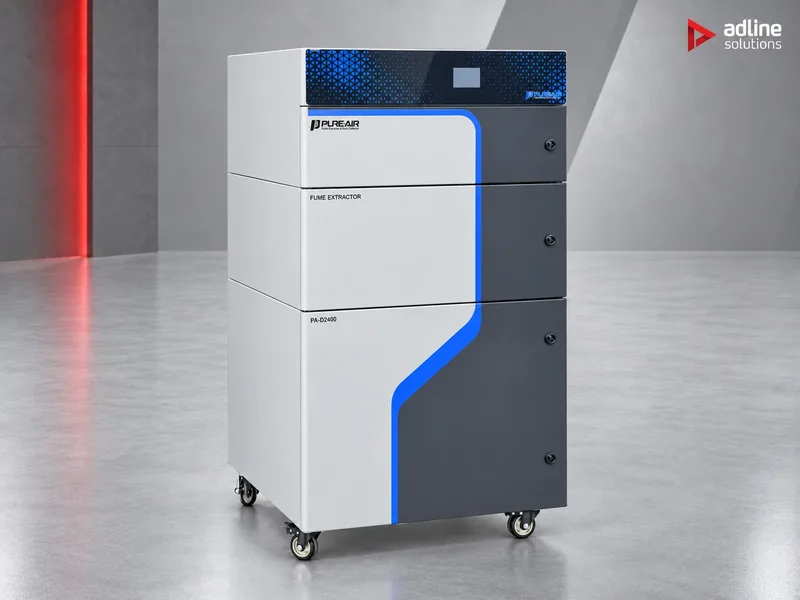
Przemysłowe pochłaniacze dymu i odpylacze do laserów, maszyn CNC, drukarek 3D i maszyn drukujących. Urządzenia PURE-AIR wychwytują dym, pył, LZO i zapachy u źródła i zwracają przefiltrowane powietrze do hali, dlatego w modelach mobilnych nie jest potrzebny kanał wyprowadzony na zewnątrz. Wybór zależy od procesu i ciętego materiału — to materiał decyduje o filtrze, a niewłaściwy filtr to najdroższy błąd w tej kategorii.
| Obrabiany materiał | Seria | Dlaczego ta |
|---|---|---|
| Akryl, papier, skóra, tekstylia, druk 3D z żywicy | Seria: FS | Plisowany filtr wstępny F9 |
| Drewno, sklejka, MDF | Seria: FGS | Wkład PTFE — lepki pył łatwo się odrywa |
| Włókno węglowe, kompozyty, czyszczenie laserowe | Seria: DFS | Trudnopalny wkład, antystatyczny przewód |
| Znakowanie i kodowanie laserowe | Seria: F · DS | Dym submikronowy, węgiel przeciw zapachom |
| Metal — jedno stanowisko (spawanie, wiercenie, AM) | Seria: D kompakt | Do 10 000 Pa na dyszy |
| Metal — cały stół tnący | Seria: D przemysłowa | Wydajność plus samooczyszczające się wkłady |
Następnie wielkość: stół maszyny decyduje o przepływie — 30×40 cm wymaga 300 m³/h, 130×250 cm wymaga 2400 m³/h.
Najczęściej zadawane pytania
Jak wybrać odpowiedni pochłaniacz?
Decydują cztery czynniki: maszyna i jej format roboczy, obrabiane materiały, liczba godzin pracy dziennie oraz to, czy w warsztacie występuje palny pył lub gaz. Prosimy o przesłanie tych informacji — dobierzemy urządzenie; dobór wyłącznie na podstawie wydajności przepływu często kończy się urządzeniem, które nie jest w stanie przeciągnąć powietrza przez własne filtry.
Kiedy urządzenie przeciwwybuchowe jest obowiązkowe?
Zawsze przy obróbce aluminium, stopów magnezowo-aluminiowych, tytanu lub innych metali palnych oraz wszędzie tam, gdzie występują gazy palne. Nie jest to opcja rozbudowy: standardowy odpylacz gromadzi dokładnie to paliwo i te źródła zapłonu, których potrzebuje deflagracja. We wszystkich innych przypadkach właściwym wyborem jest urządzenie standardowe.
Czy zestaw filtrów zależy od materiału?
Tak i to jest główny wybór, którego Państwo dokonują. Obróbka metali wymaga odiskrownika przed elementem trudnopalnym. Drewno, sklejka i MDF wymagają antyadhezyjnego wkładu PTFE, ponieważ żywiczny pył zapieka się na plisowanych mediach. Aerozol atramentu z druku wymaga najpierw zmywalnego stopnia piankowego. Wilgotny odciąg wymaga mediów odpornych na wilgoć.
Czy będzie działać z naszym zasilaniem?
Modele standardowe wymagają zasilania jednofazowego 220 V; jednostki dużej mocy potrzebują trójfazowego 380 V. Wersje eksportowe mogą być dostarczone na 110 V jednofazowe lub 220, 400, 415 i 440 V trójfazowe. Konstrukcja o szerokim zakresie napięć toleruje ±10%; poza tym zakresem należy zastosować stabilizator.
Jak długo wytrzymuje filtr i skąd będę wiedzieć, że trzeba go wymienić?
Zależy to wyłącznie od obciążenia, dlatego nikt nie może rzetelnie podać konkretnej liczby. Każde urządzenie monitoruje stan filtrów; modele „i” pokazują go na bieżąco na ekranie i ostrzegają, zanim wkład się zużyje, dzięki czemu wymianę można zamówić z wyprzedzeniem, zamiast improwizować.
Jakie ma sterowanie?
Modele standardowe: panel przyciskowy. Modele „i” mają dodatkowo zdalny start i stop przez I/O, RS-485 oraz możliwość integracji z linią produkcyjną lub systemem MES. Kilka urządzeń można połączyć w sieć przez RS-485, aby centralnie sterować uruchamianiem i zatrzymywaniem oraz koordynować przepływ powietrza w całym warsztacie.