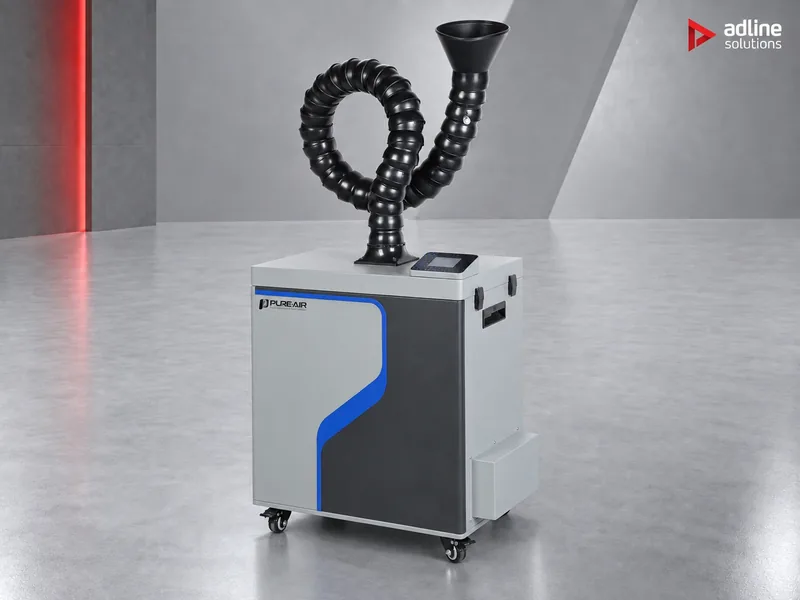
Dlaczego odciąg jest ważny
Laser zamienia część materiału w dym, gazy i drobny pył. Jeśli nie są one odprowadzane u źródła, osadzają się z powrotem na detalu, na układzie optycznym i na osobach pracujących przy maszynie. Problemy wydają się niezwiązane ze sobą, ale zwykle mają tę jedną wspólną przyczynę.
Wykończenie
- Zabrudzone lub lekko przypalone krawędzie
- Osad na powierzchni
- Słaba przyczepność kleju i farby
Powtarzalność
- Detale różnią się między zleceniami
- Częste korekty ustawień
- Dym na drodze wiązki pochłania i rozprasza część energii lasera
Maszyna
- Osady na soczewce i lustrach
- Spadek mocy cięcia
- Częstsze czyszczenie i konserwacja
Ludzie
- Dym i zapach w warsztacie
- Podrażnienie oczu i gardła
- Zmęczenie i słabsza koncentracja
Krok 1: najpierw materiał
Każda seria jest zaprojektowana pod pył i dym powstające w danym procesie. Wybór według materiału jest ważniejszy niż wybór według wydajności przepływu: niewłaściwy pierwszy stopień filtracji zatyka się lub zużywa długo przed końcem swojej normalnej żywotności.
Stopnie filtracji
| Obrabiany materiał | Seria | Pierwszy stopień filtracji | Przykładowe modele |
|---|---|---|---|
| Akryl, tworzywa sztuczne, papier i karton, skóra, tekstylia na laserze CO₂; frezowanie CNC akrylu, kompozytów i tworzyw; druk 3D z żywicy i FFF | FS | Filtr wstępny F9 o głębokim plisowaniu, następnie H14 i węgiel aktywny | PA-FS300, PA-FS800, PA-FS1600 |
| Drewno, sklejka, MDF i płyta wiórowa na laserze CO₂, frezarce CNC lub maszynie do nestingu | FGS | Wkład PTFE z warstwą proszku mineralnego, następnie H14 i węgiel aktywny | PA-FGS800, PA-FGS1600, PA-FGS2400 |
| Znakowanie i kodowanie laserem światłowodowym, UV i CO₂ metali, tworzyw, kartonów, PCB i układów scalonych | DS, F-s | DS: filtr wstępny F9, H14 i węgiel aktywny. F250s/F350s: filtr wstępny F5 i H14, bez węgla | PA-F250s, PA-DS400, PA-DS1600 |
| Obróbka metali na jednym stanowisku: trasowanie i wiercenie laserowe, spawanie laserowe i TIG, gratowanie, wytwarzanie przyrostowe z metalu i odpylanie | D | D250–D500: filtr workowy F9, bez stopnia HEPA. Od D800: trudnopalny wkład PTFE, następnie H14; węgiel opcjonalnie | PA-D350, PA-D800, PA-D1600 |
| Włókno węglowe i laminaty kompozytowe (CFRP, CMC); czyszczenie laserowe malowanych lub utlenionych detali | DFS | Trudnopalny wkład PTFE, następnie H14 i węgiel aktywny | PA-DFS800, PA-DFS1600, PA-DFS2400 |
Najczęstszy błąd dotyczy drewna. Żywica i spoiwo w płycie sprawiają, że dym jest lepki i zatyka filtr wstępny F9 urządzenia FS w ułamku jego normalnej żywotności. Jeśli laser regularnie tnie drewno lub MDF, należy wybrać serię FGS, nawet jeśli tnie również akryl.
Materiały wymagające szczególnej uwagi
Niektóre materiały uwalniają gazy toksyczne, korozyjne lub lepkie. W ich przypadku odciąg u źródła nie jest opcją: chroni operatora i maszynę. Jednego z nich, PVC, w ogóle nie należy obrabiać laserem.
| Materiał | Co uwalnia laser | Co zaplanować |
|---|---|---|
| PVC i folie PVC | Chlorowodór (HCl), który tworzy korozyjne opary i atakuje soczewkę, lustra oraz metalowe części maszyny | Nie należy ciąć ani grawerować laserem PVC ani innych tworzyw chlorowanych: pochłaniacz usuwa dym, ale nie zapobiega powstawaniu gazu wewnątrz maszyny. W razie wątpliwości co do składu materiału prosimy o przesłanie karty technicznej. |
| ABS | Styren i związki azotu, w tym możliwy cyjanowodór, o silnym zapachu | Sprawdzić u producenta lasera, czy ABS jest dopuszczony dla danej maszyny; stosować urządzenie ze stopniem węgla aktywnego, np. serię FS |
| Poliwęglan (PC) | Gęsty, drażniący dym, który pozostawia lepki osad | Liczyć się z osadami w maszynie i szybszym obciążeniem filtrów; częściej kontrolować filtry |
| Guma | Silnie pachnące, drażniące opary (związki siarki, zależnie od mieszanki) i gęsta sadza, która szybko osiada na optyce | Ciągły odciąg podczas grawerowania i częstsze czyszczenie optyki |
| Kompozyty z żywicami | Lotne związki organiczne i inne gazy, zależnie od żywicy | Pełna filtracja: seria DFS do cięcia laserowego laminatów z włókna węglowego, seria FS do frezowania CNC kompozytów (Krok 1). W przypadku innych prosimy o podanie rodzaju żywicy. |
| Drewno, MDF i sklejka | Duże ilości drobnego pyłu, żywicy i dymu | Seria FGS, jak w Kroku 1 |
Krok 2: dobór do wielkości maszyny
W przypadku laserów CO₂ PURE-AIR zaleca każdy model do określonej wielkości stołu. Należy dopasować stół do odpowiedniego wiersza poniżej; jeśli jedno urządzenie obsługuje kilka maszyn albo stół mieści się między dwoma wierszami, prosimy o przesłanie modeli – dobierzemy urządzenie.
| Stół lasera CO₂ | Akryl, tworzywa, skóra (FS) | Drewno i MDF (FGS) | Przepływ powietrza |
|---|---|---|---|
| 30 × 40 cm lub 30 × 50 cm | PA-FS300 | — | 300 m³/h |
| 40 × 60 cm | PA-FS400 | — | 400 m³/h |
| 80 × 100 cm | PA-FS500 | PA-FGS800 | FS500: 500 m³/h · FGS800: 800 m³/h |
| 90 × 130 cm | PA-FS800 | PA-FGS1600 | FS800: 800 m³/h · FGS1600: 1600 m³/h |
| 100 × 160 cm | PA-FS1600 | PA-FGS1600 | 1600 m³/h |
| 130 × 250 cm i wielki format | PA-FS2400 | PA-FGS2400 | 2400 m³/h |
Stanowiska znakowania i obróbki metali dobiera się inaczej: według liczby punktów odciągu, okapu lub dyszy oraz długości przewodu. Serie DS, D i DFS obejmują urządzenia od kompaktowych do 2400 m³/h.
| Model | Przepływ powietrza | Maks. podciśnienie | Króciec wlotowy |
|---|---|---|---|
| PA-F250s | 250 m³/h | 2800 Pa | 50 / 75 mm |
| PA-F350s | 350 m³/h | 3700 Pa | 50 / 75 mm |
| PA-DS400 | 400 m³/h | 8000 Pa | 75 / 100 mm |
| PA-DS800 | 800 m³/h | 10 000 Pa | 100 / 125 mm |
| PA-DS1600 | 1600 m³/h | 10 000 Pa | 150 mm |
| PA-D250 | 250 m³/h | 2700 Pa | 75 / 100 mm |
| PA-D500 | 500 m³/h | 10 000 Pa | 75 / 100 mm |
| PA-D1600 | 1600 m³/h | 10 000 Pa | 150 mm |
| PA-DFS800 | 800 m³/h | 10 000 Pa | 100 / 125 mm |
| PA-DFS2400 | 2400 m³/h | 10 000 Pa | 200 mm |
Wysokie podciśnienie pozwala wychwycić dym przy dyszy, zanim rozprzestrzeni się w pomieszczeniu. Przewód powinien być krótki i prosty: każdy dodatkowy metr i każde kolano zmniejszają ssanie w punkcie odciągu.
Krok 3: sterowanie standardowe czy inteligentne
Większość modeli występuje w wersji standardowej ze sterowaniem PPS oraz w wersji „i” (np. PA-DS800i) z inteligentnym sterowaniem PIPS. Odciąg i filtracja są takie same; różnica polega na tym, jakie informacje przekazuje urządzenie i jak łączy się z maszyną. Od 15 września 2026 r. PURE-AIR dostarcza urządzenia standardowe z kolorowym dotykowym ekranem LCD i zmodernizowanym układem sterowania.
Wersja i dodaje:
- Rzeczywisty przepływ powietrza i podciśnienie wyświetlane na przemysłowym ekranie dotykowym
- Monitorowanie stanu filtrów z ostrzeżeniem przed zatkaniem stopnia filtracji
- Automatyczną kompensację przepływu, dzięki której odciąg nie słabnie wraz z obciążeniem filtra
- I/O i RS-485 do zdalnego uruchamiania i zatrzymywania, sprzężenia z maszyną główną lub robotem oraz centralnego sterowania kilkoma urządzeniami
- Opcjonalne czujniki PM2.5, VOC i O₃
Wersję i warto wybrać, gdy pochłaniacz ma się uruchamiać i zatrzymywać razem z maszyną lub linią produkcyjną albo gdy nikt nie kontroluje filtrów na bieżąco. Kompaktowe F250s i F350s, D250, D350 i D500, FS300 oraz FGS2400 są dostępne wyłącznie w wersji standardowej.
Przykłady

Pracownia reklamy, laser CO₂ ze stołem 90 × 130 cm, cięcie akrylu i grawerowanie skóry.
PA-FS800, zalecany do tej wielkości stołu, z filtrami F9, H14 i węglem aktywnym usuwającym zapach akrylu i skóry.
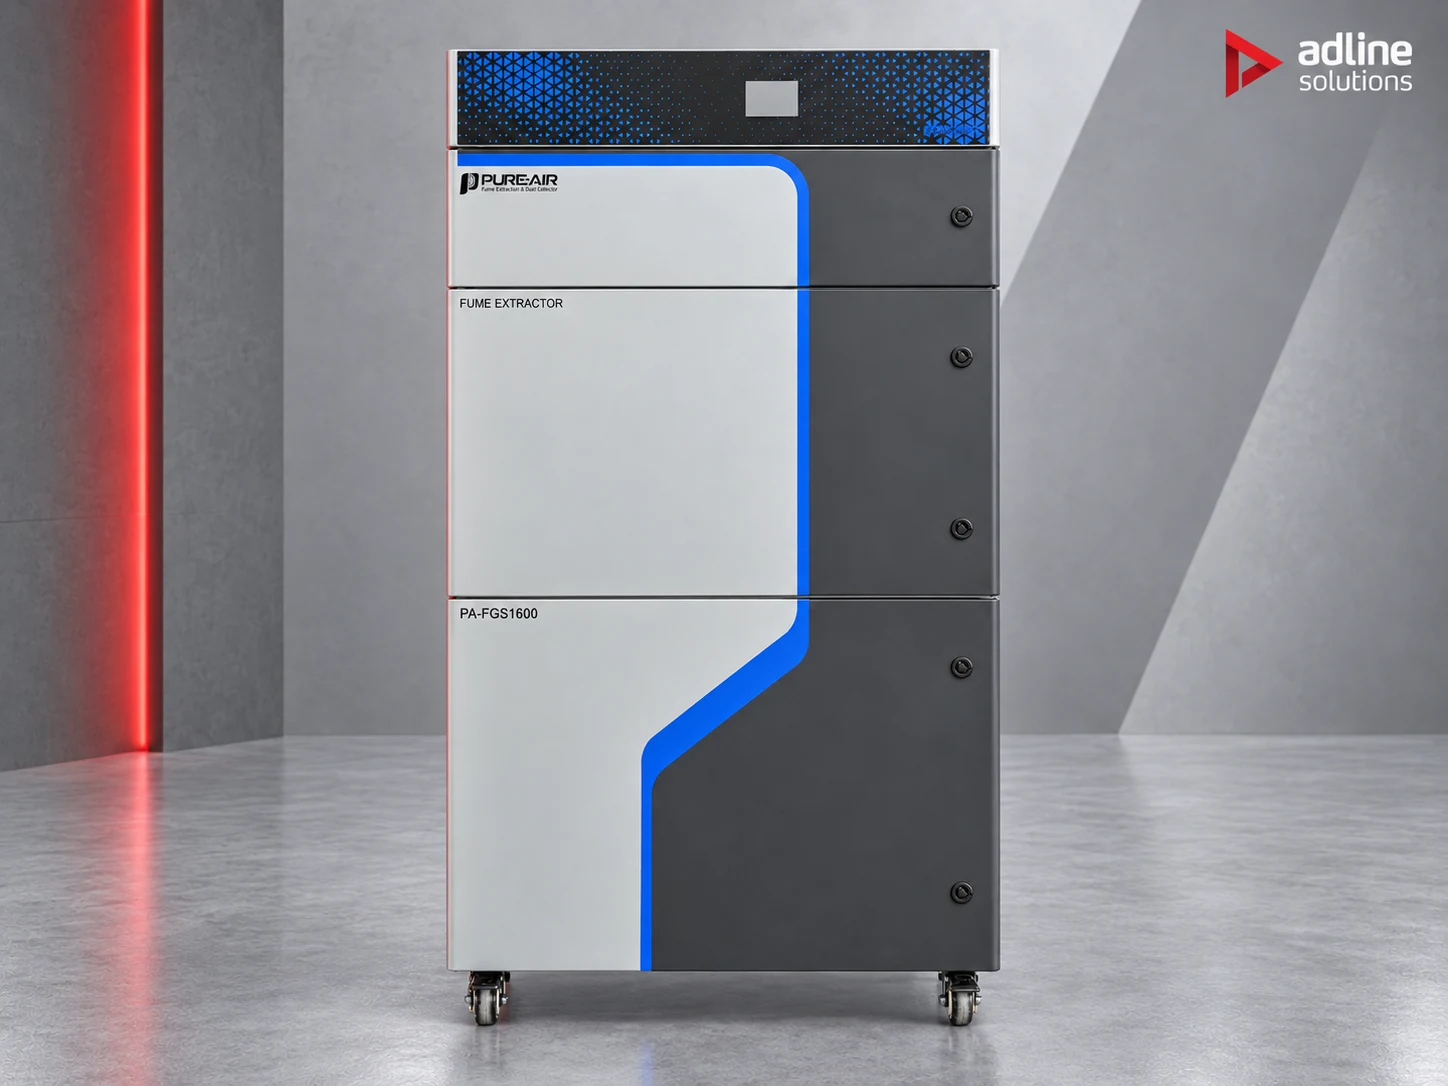
Zakład meblarski, laser CO₂ ze stołem 100 × 160 cm, cięcie sklejki i MDF.
PA-FGS1600. Wkład PTFE z proszkiem mineralnym zatrzymuje lepki pył drzewny, który zatkałby filtr wstępny urządzenia FS.
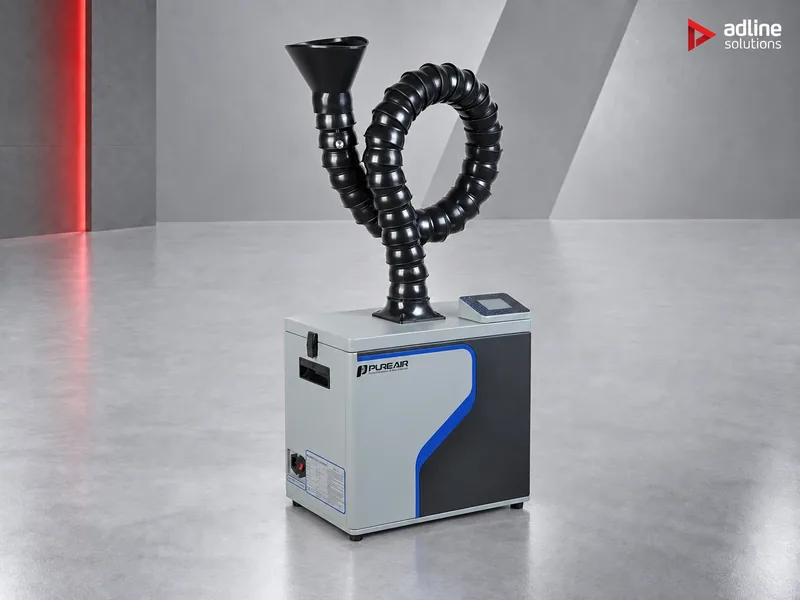
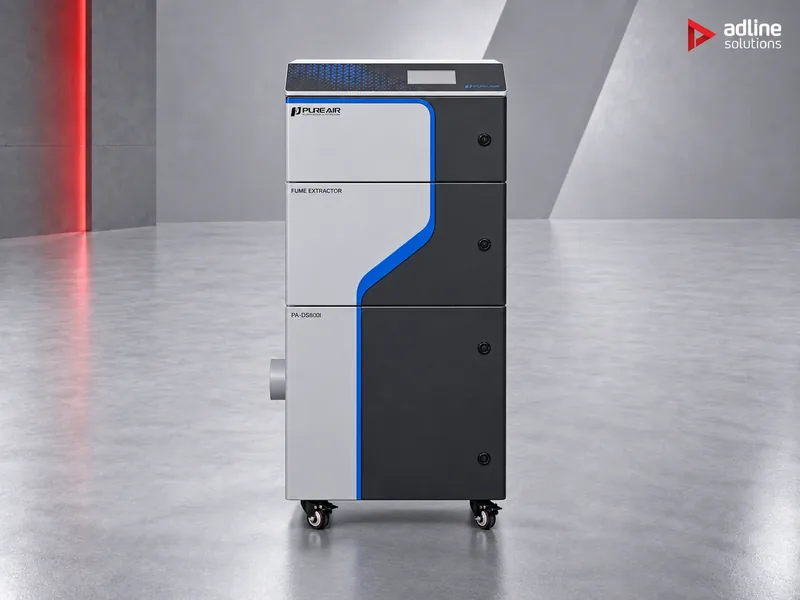
Stanowisko znakowania na linii montażowej.
Urządzenie DS w wersji „i” (np. PA-DS800i), które uruchamia się i zatrzymuje razem z linią przez I/O lub RS-485 i ostrzega przed zatkaniem filtrów.
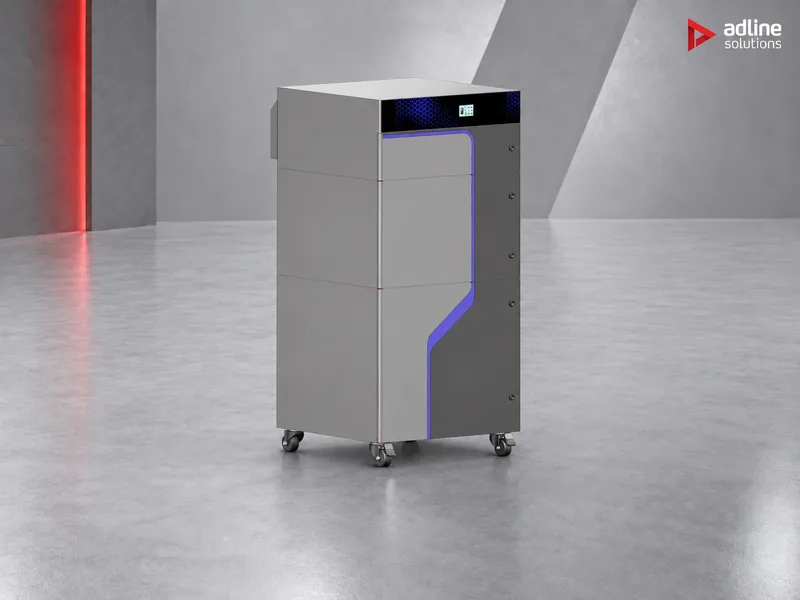
Czyszczenie laserowe malowanych detali lub cięcie paneli z włókna węglowego.
Seria DFS, np. PA-DFS1600: trudnopalny wkład PTFE jest przeznaczony do gorących, częściowo palących się cząstek oraz ściernego, przewodzącego pyłu. Przy cięciu włókna węglowego należy stosować uziemione, antystatyczne przewody.

Stanowisko spawania TIG lub stanowisko odpylania drukarki 3D do metalu.
Seria D, ustawiona przy procesie i podłączona przez dyszę lub okap. Przy proszkach metali należy uziemić zarówno przewody, jak i urządzenie.
Przed złożeniem zamówienia
- Wszystkie urządzenia z gamy pracują z jednofazowym zasilaniem 90–110 V lub 210–257 V, 50/60 Hz.
- Urządzenia zwracają przefiltrowane powietrze do pomieszczenia, dlatego seria FS, FGS, DS i DFS nie wymaga przewodu wyprowadzonego na zewnątrz.
- Należy pozostawić ok. 150 mm wolnej przestrzeni przy wylocie i zapewnić dostęp od przodu: filtry wymienia się od frontu.
- Żadne z urządzeń nie jest w wykonaniu przeciwwybuchowym. W przypadku proszków metali lub innych pyłów palnych prosimy o podanie rodzaju proszku i ilości – przeanalizujemy zastosowanie.
Najczęściej zadawane pytania
Czy jeden pochłaniacz może obsłużyć zarówno drewno, jak i akryl?
Tak, jeśli wybiorą Państwo serię FGS. Jej wkład PTFE z proszkiem mineralnym radzi sobie z lepkim pyłem drzewnym, a stopnie H14 i węgla aktywnego – również z dymem z akrylu. Urządzenie FS używane do drewna szybko traci filtr wstępny.
Czy potrzebny jest przewód wyprowadzony na zewnątrz?
Nie w przypadku serii FS, FGS, DS i DFS: filtrują one stopniowo aż do klasy H14 i zwracają oczyszczone powietrze do pomieszczenia. Potrzebny jest jedynie krótki, prosty przewód od maszyny do pochłaniacza.
Czym różni się model od swojej wersji „i” (np. PA-DS800i)?
Odciąg i filtracja są takie same. Wersja „i” dodaje odczyt rzeczywistego przepływu i ciśnienia, ostrzeżenia o filtrach, automatyczną kompensację przepływu oraz sprzężenie z maszyną lub linią przez I/O i RS-485.
Czy można ciąć PVC laserem, mając pochłaniacz?
Nie. Podczas cięcia PVC uwalnia chlorowodór, a korozyjne opary atakują optykę i metalowe części lasera nawet przy dobrym odciągu. Nie należy obrabiać laserem PVC ani innych tworzyw chlorowanych; w razie wątpliwości co do składu materiału prosimy o przesłanie karty technicznej.
Który model pasuje do naszego lasera?
W przypadku laserów CO₂ należy zacząć od powyższej tabeli wielkości stołu. W przypadku stanowisk znakowania i obróbki metali prosimy o przesłanie modelu maszyny, liczby punktów odciągu i długości przewodu – dobierzemy urządzenie.