Co robi ręczna spawarka laserowa
Światłowodowe źródło lasera w mobilnej szafie przesyła wiązkę przez światłowód do lekkiej głowicy spawalniczej. Operator prowadzi głowicę wzdłuż złącza jak palnik, ale energia dociera w postaci skupionej wiązki o szerokości kilku milimetrów zamiast łuku. Jeziorko spawalnicze jest małe, metal wokół pozostaje chłodny, a spoina jest cienka i równa. W Hanma HT głowica waży nie więcej niż 600 g, więc można ją trzymać przez całą zmianę.
Spawanie
- Ciągłe, punktowe lub oscylacyjne
- Z drutem spawalniczym lub bez
Czyszczenie
- Tryb czyszczenia w tej samej głowicy
- Usuwanie rdzy, farby, tlenków i oleju przed spawaniem
Małe odkształcenia
- Wąska strefa wpływu ciepła
- Cienka blacha pozostaje płaska, powierzchnie widoczne – czyste
Szybka nauka
- Ustawienia fabryczne według metalu i grubości
- Zmiana ustawień przy detalu za pomocą pilota Wi-remote
Punkt wyjścia: co jest spawane
| Rodzaj pracy | Typowy metal i grubość | Od czego zacząć |
|---|---|---|
| Litery przestrzenne, kasetony, oznakowanie | Stal nierdzewna i aluminium, 0,5–3 mm | HT1500; HT2000, jeśli aluminium jest spawane codziennie |
| Obudowy, szafy, detale z blachy | Stal nierdzewna i węglowa, 1–3 mm | HT1500 |
| Balustrady, bramy, ogrodzenia | Rury i blachy ze stali nierdzewnej i węglowej, 2–4 mm | HT2000 |
| Ramy, wsporniki, lekkie konstrukcje | Stal węglowa, 4–6 mm | HT3000 |
| Warsztat mieszany, w tym aluminium i miedź | Różne metale, do 3–4 mm | HT2000 |
| Naprawy i utrzymanie ruchu na miejscu | Mieszane, często cienkie | HT1500 lub HT2000, na jednofazowym 220 V |
Selektor na górze strony robi to samo w trzech pytaniach. Poniższe kroki wyjaśniają każdy wybór.
Laser, TIG czy MIG: co pokazują badania
Spawanie laserowe od lat porównuje się w laboratoriach ze spawaniem łukowym. Poniższe badania mierzyły prędkość, ciepło, odkształcenia, wytrzymałość i dymy na tym samym materiale, spawanym obiema metodami. Przeprowadzono je na sprzęcie laboratoryjnym i przemysłowym, a nie na konkretnej maszynie ręcznej, więc pokazują różnicę między procesami, a nie gwarantowany wynik.
| Mierzony parametr | Laser impulsowy | TIG impulsowy |
|---|---|---|
| Prędkość spawania | 160 mm/min | 32,5 mm/min |
| Szerokość strefy wpływu ciepła | 0,75 mm | 7,65 mm |
| Maksymalne odkształcenie kątowe | 0,91° | ok. 6,3° |
| Naprężenia własne przy spoinie | ok. 100 MPa, ściskające | ok. 430 MPa, rozciągające |
| Wytrzymałość złącza na rozciąganie | 806 MPa | 804 MPa |
| Sprawność złącza | 95,4% | 95,2% |
Źródło: Junaid i in., Journal of Materials Processing Technology, 2017, cienka blacha ze stopu tytanu. Złącze laserowe spawano ok. pięć razy szybciej, jego strefa wpływu ciepła była dziesięć razy węższa, a blacha odkształciła się ok. siedem razy mniej, przy czym złącze było równie wytrzymałe jak złącze TIG: oba zerwały się w materiale rodzimym, a nie w spoinie.
Spoina laserowa
Wiązka o szerokości ok. 1 – 4 mm: wąska spoina, strefa wpływu ciepła węższa niż milimetr i blacha, która pozostaje płaska.
Spoina TIG
Szeroki łuk: szeroka spoina, strefa wpływu ciepła około dziesięć razy szersza i blacha, która odkształca się podczas stygnięcia.
Inne wyniki istotne w warsztacie:
- Mniej dymów: w pracy doktorskiej na Politechnice Śląskiej spawanie łukowe wytwarzało ok. 3,5 razy więcej dymów na sekundę niż spawanie laserowe przy tej samej energii liniowej, a najwięcej – MIG. Ponad 20% cząstek dymu laserowego było na tyle małych, że mogły być wdychane, więc odciąg nadal jest potrzebny.
- Czystsze złącza, mniej porów: czyszczenie laserowe przed spawaniem zmniejszyło porowatość w spawanym aluminium z 10–80% do poniżej 0,5% w spoinach pachwinowych na krawędzi (Al Shaer, Li i Mistry, Optics and Laser Technology, 2014).
- Umiejętności nadal się liczą: badanie z 2025 r. na Uniwersytecie Óbuda wykazało odchyłki spoin przy ręcznym spawaniu laserowym nawet przy ustawieniach zalecanych przez producenta i stwierdziło, że jakość zależy także od spawacza. Ustawienia fabryczne skracają naukę; spawy próbne i szkolenie zapewniają powtarzalność wyników.
| Laser ręczny | MIG | TIG | Elektroda otulona | |
|---|---|---|---|---|
| Grubość blachy | 0,5–6 mm, zależnie od mocy | Od 0,6 mm | Od 0,3 mm | Powyżej 2 mm, nie do cienkich blach |
| Odkształcenia cieplne | Minimalne | Umiarkowane | Umiarkowane | Duże |
| Czyszczenie po spawaniu | Zwykle zbędne | Odpryski do usunięcia | Niewielkie | Żużel do usunięcia |
Kompromisem jest nakład początkowy, wyższy niż w przypadku spawarki łukowej. Koszty eksploatacji pozostają niskie: zużycie gazu osłonowego jest umiarkowane, a drut spawalniczy często nie jest potrzebny. Przy ciężkich pracach konstrukcyjnych powyżej 6–8 mm właściwym wyborem pozostaje MIG lub dedykowany proces.
Krok 1: moc według grubości i złącza
O mocy decyduje najgrubsza regularnie spawana blacha, a złącze określa, ile mocy wymaga ta grubość. Złącze doczołowe musi zostać przetopione na całej grubości; złącze narożne lub zakładkowe pozwala tej samej mocy połączyć więcej materiału.
Grubość w jednym przejściu według modelu
Stal węglowa, spawanie ręczne, przy rozsądnej prędkości. Złącza narożne i zakładkowe pozwalają na większą grubość niż doczołowe przy tej samej mocy.
Są to zakresy dla prawidłowego jednościegowego spawania ręcznego na stali węglowej przy rozsądnej prędkości. Powyżej nich maszyna nadal spawa, ale wolniej, czasem w kilku ściegach i z mniej powtarzalną jakością. Maszyna dobrana do najgrubszej regularnej pracy, a nie do rzadkiego wyjątku, daje najlepszy wynik na godzinę.
Krok 2: metale
Metale nie przyjmują wiązki w jednakowym stopniu. Stal nierdzewna dobrze absorbuje falę lasera światłowodowego 1064 nm; aluminium i miedź odbijają jej znaczną część i szybko odprowadzają ciepło. Dobrze widać to w ustawieniach fabrycznych Hanma HT: w HT2000 przy tej samej grubości 2 mm moc szczytowa rośnie z każdym metalem.
| Metal, 2 mm (ustawienie fabryczne HT2000) | Moc szczytowa | Dlaczego |
|---|---|---|
| Stal nierdzewna | 39% | Dobrze absorbuje laser, wymaga najmniejszej mocy |
| Stal węglowa | 45% | Nieco więcej mocy dla tego samego przetopu |
| Aluminium | 50% | Odbija światło; wymaga większej mocy i czystych krawędzi bez tlenków |
| Miedź | 55%, z wolniejszym podawaniem drutu (8 mm/s) | Najbardziej odbijająca i najlepiej przewodząca ciepło; najtrudniejsza do spawania |
- Stal nierdzewna: naturalny metal do spawania laserowego. Cienkie widoczne detale pozostają płaskie, a spoina często nie wymaga wykończenia.
- Stal węglowa: dobrze się spawa; wcześniej należy usunąć rdzę, zgorzelinę i olej, co tryb czyszczenia robi tą samą głowicą.
- Aluminium: wymaga większej mocy i czystych krawędzi. W HT1500 aluminium spawa się z profilu użytkownika, do ok. 2 mm; HT2000 ma je w ustawieniach fabrycznych.
- Miedź: przeznaczona dla wyższych mocy. W HT2000 jest w ustawieniach fabrycznych, do ok. 2 mm.
Krok 3: przygotowanie złącza
Jeziorko przy spawaniu laserowym jest małe, więc dopasowanie elementów ma większe znaczenie niż przy MIG. Trzy funkcje głowicy pomagają przy rzeczywistych detalach, które nigdy nie są idealne:
Regulowana plamka
- 1–4 mm, ustawiana modułem oscylacji
- Szeroka przy niedokładnym dopasowaniu, wąska przy cienkich lub małych spoinach
Oscylacja
- Wiązka przemiata w poprzek złącza
- Równomiernie wypełnia szersze szczeliny i spoiny pachwinowe
Drut spawalniczy
- Wypełnia szczeliny i buduje spoiny pachwinowe
- Rolki V do drutu stalowego, rolki U do aluminium
Najpierw czyszczenie
- Tryb czyszczenia usuwa tlenki i olej
- Mniej porów, zwłaszcza w aluminium
- Najpierw sczepianie, potem spawanie: tryb punktowy utrzymuje elementy na miejscu przed ściegiem ciągłym.
- Minimalna szczelina w złączach doczołowych: bez drutu spawalniczego złącze doczołowe powinno być zamknięte niemal bez szczeliny.
- Próby na odpadach: przed spawaniem właściwego detalu należy wykonać spaw próbny dla każdego nowego metalu i grubości i zachować sprawdzone ustawienia.
Obsługa sterownika
Sterownik Hanma HT pracuje w dwóch trybach. W trybie ustawień fabrycznych wybiera się metal i grubość, a parametry spawania uzupełniają się automatycznie. W trybie użytkownika ustawia się je ręcznie, dla metali i grubości spoza ustawień fabrycznych lub w celu korekty przetopu, odkształceń czy odprysków. Znajomość działania poszczególnych wartości ułatwia pracę w obu trybach.
| Parametr | Na co wpływa |
|---|---|
| Moc lasera | Moc znamionowa źródła: 1500, 2000 lub 3000 W. Określona przez maszynę. |
| Moc szczytowa (%) | Wykorzystywana część mocy znamionowej. Większa daje głębszy przetop, ale grozi przepaleniem cienkiej blachy. |
| Współczynnik PWM (%) | Jak długo wiązka jest włączona w każdym impulsie. Przy 100% laser pracuje praktycznie w sposób ciągły; poniżej 100% pracuje impulsowo i wprowadza mniej ciepła do detalu, co pomaga przy pracach wrażliwych na ciepło. |
| Częstotliwość PWM (Hz) | Ile impulsów laser emituje na sekundę. |
| Częstotliwość skanowania (Hz) | Jak szybko wiązka oscyluje na boki w poprzek złącza. |
| Szerokość spoiny (mm) | Jak szeroko przemiata wiązka. Szersze przemiatanie obejmuje szersze złącza. |
| Prędkość drutu (mm/s) | Jak szybko podawany jest drut spawalniczy, jeśli jest używany. |
Sterownik oferuje także precyzyjną regulację PWM, narastanie i opadanie mocy na początku i końcu spoiny oraz opóźnienie gazu.
Krok 4: stanowisko pracy
| Wymaganie | Czego wymaga Hanma HT |
|---|---|
| Chłodzenie | Zintegrowane chłodzenie wodne ze stałą temperaturą; przepływ co najmniej 1,8 l/min, ciśnienie na wlocie 170–520 kPa |
| Woda chłodząca | Woda destylowana, twardość poniżej 250 mg/l CaCO₃, pH 6–8, cząstki poniżej 200 µm |
| Gaz osłonowy | Argon 99,998%, azot 99,99% lub hel 99,998%, przez wąż 6 mm |
| Zasilanie elektryczne | HT1500 i HT2000: jednofazowe 220 V, 50/60 Hz |
| Szafa (HT1500 i HT2000) | 910 × 540 × 650 mm |
| Warunki pracy | 5–45 °C, wilgotność 5–85% |
Standardowa konfiguracja obejmuje:
- Źródło lasera ze zintegrowanym chłodzeniem
- Głowicę spawalniczą HW980 z pilotem Wi-remote
- Podajnik drutu z rolkami V i U
- Okulary ochronne do lasera 1064 nm
- Zacisk masowy, wąż gazowy i przewody
- Instrukcję i parametry fabryczne
Wodę destylowaną, gaz osłonowy i reduktor ciśnienia kupuje się lokalnie. Twarda lub zanieczyszczona woda powoduje osadzanie kamienia w kanałach chłodzących i skraca żywotność optyki, dlatego warto przestrzegać wymagań dotyczących wody.
Krok 5: bezpieczna praca z laserem klasy 4
Ręczna spawarka laserowa jest urządzeniem laserowym klasy 4, czyli najwyższej klasy zagrożenia. Wiązka bezpośrednia i odbita może spowodować trwałe uszkodzenie wzroku, a ryzyko jest największe na metalach odbijających światło, takich jak aluminium i miedź. Maszyna jest zbudowana zgodnie z EN ISO 11553-2, normą bezpieczeństwa dla ręcznych laserowych maszyn do obróbki, ale również miejsce pracy musi być do tego przygotowane.
Zawsze okulary laserowe
- Przeznaczone dla długości fali 1064 nm
- Zwykłe przyłbice i okulary spawalnicze nie chronią przed laserem
Strefa kontrolowana
- Osłonięta kurtynami lub panelami blokującymi laser
- Dostęp tylko dla przeszkolonych osób, z tablicą ostrzegawczą
Wbudowane blokady
- Wiązka działa tylko przy wciśniętym spuście
- Czujnik kontaktu z detalem
Odciąg dymów
- Mniej dymów niż przy spawaniu łukowym, ale drobne cząstki
- Odciąg u źródła
- Wyznaczenie osoby odpowiedzialnej za bezpieczeństwo laserowe i spisanie krótkiej procedury pracy: kto może spawać, gdzie i z jaką ochroną.
- Ochrona skóry, nie tylko oczu: wiązka, odbicia, ciepło i iskry wymagają rękawic i odzieży trudnopalnej.
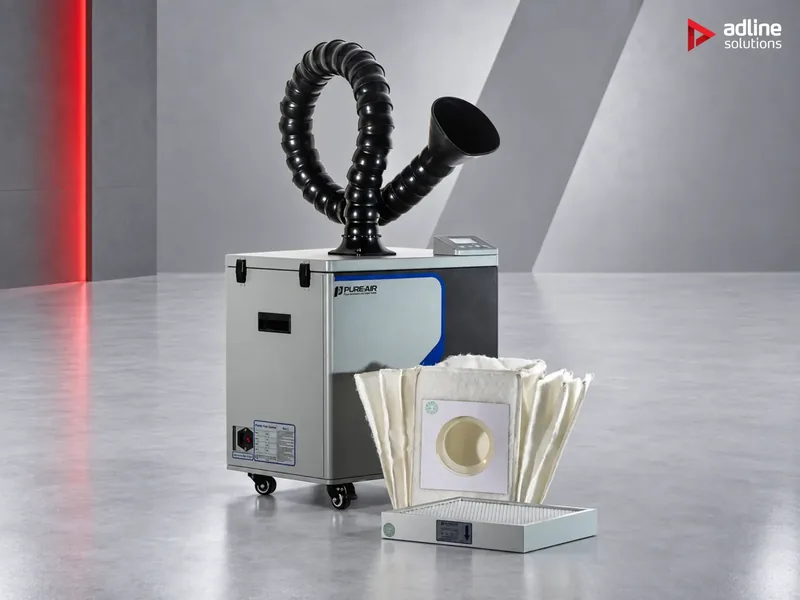
- Odciąg dymów u źródła: wysokopodciśnieniowy pochłaniacz, taki jak PURE-AIR PA-D350 lub PA-D800, przeznaczony do spawania laserowego i TIG na jednym stanowisku, wychwytuje drobne cząstki metalu, zanim się rozprzestrzenią. Szczegóły w naszym poradniku o pochłaniaczach dymu.
Porównanie naszych ręcznych spawarek laserowych
| Hanma HT1500 | Hanma HT2000 | Hanma HT3000 | |
|---|---|---|---|
| Moc lasera | 1500 W | 2000 W | 3000 W |
| Złącze doczołowe, pełny przetop | 2–3 mm | 3–4 mm | 5–6 mm |
| Złącze narożne lub zakładkowe | 3–4 mm | 4–5 mm | 6–8 mm |
| Metale w ustawieniach fabrycznych | Stal nierdzewna i węglowa; aluminium z profilu użytkownika | Stal nierdzewna, stal węglowa, aluminium, miedź | Na zapytanie |
| Zasilanie elektryczne | Jednofazowe 220 V | Jednofazowe 220 V | Na zapytanie |
| Głowica spawalnicza | HW980, ≤ 600 g, Wi-remote | HW980, ≤ 600 g, Wi-remote | HW980, ≤ 600 g, Wi-remote |
| Tryby | Spawanie, czyszczenie, podawanie drutu | Spawanie, czyszczenie, podawanie drutu | Spawanie, czyszczenie, podawanie drutu |
| Najlepsza do | Oznakowanie, obudowy, cienka stal nierdzewna | Warsztaty mieszane, aluminium i miedź | Grubsze ramy i konstrukcje |
Wszystkie trzy mają tę samą głowicę, sterownik, chłodzenie i długość fali (1064 nm); zmienia się tylko moc lasera, a wraz z nią grubość i metale w ustawieniach fabrycznych. Wybór zależy od najczęściej spawanej grubości.
Przykłady

Pracownia reklamy spawająca litery przestrzenne i kasetony ze stali nierdzewnej.
HT1500: precyzyjne połączenia lica z bokami na cienkiej blasze nierdzewnej, bez odkształceń widocznej powierzchni. Więcej informacji zawiera nasz poradnik o literach przestrzennych.
Zakład blacharski produkujący obudowy ze stali nierdzewnej.
HT1500: złącza narożne do 3–4 mm, niewiele lub wcale szlifowania przed malowaniem lub polerowaniem.
Producent balustrad i bram ze stali nierdzewnej i węglowej.
HT2000: rury i blachy do 4 mm, z trybem czyszczenia do usuwania rdzy i zgorzeliny na miejscu.
Warsztat spawający profile i panele aluminiowe.
HT2000: aluminium w ustawieniach fabrycznych do ok. 3 mm; krawędzie należy wcześniej oczyścić.
Producent ram i wsporników.
HT3000: złącza doczołowe 5–6 mm i narożne do 8 mm w jednym ściegu, MIG pozostaje do najcięższych prac.
Gdzie opłaca się ręczne spawanie laserowe
- Litery przestrzenne: precyzyjne połączenia lica z bokami, bez odkształceń powierzchni widocznej dla klienta. Więcej informacji zawiera nasz poradnik o literach przestrzennych.
- Kasetony i ramy: szybki montaż cienkich profili i blach, z czystą spoiną, która nie narusza szczelności.
- Pylony i maszty: lekkie połączenia konstrukcyjne bez odkształcania widocznych paneli.
- Panele perforowane i dekoracyjne: mocowanie cienkich elementów bez przepalenia i wypaczenia.
- Wsporniki i konstrukcje nośne: gotowe do malowania proszkowego lub lakierowania bez szlifowania.
- Obróbka metali: obudowy, balustrady, bramy i ogrodzenia ze stali nierdzewnej i węglowej.
- Naprawy i utrzymanie ruchu: spawanie elementów, których nie można przenieść na stanowisko spawalnicze.
Najczęstsze błędy
- Zakup mocy pod rzadkie zlecenie: maszynę należy dobrać do regularnie spawanej grubości; do okazjonalnych ciężkich spoin warto zachować MIG.
- Spawanie zabrudzonego metalu: olej, farba i tlenki powodują pory; złącze należy najpierw oczyścić, trybem czyszczenia lub ręcznie.
- Przyłbica spawalnicza zamiast okularów laserowych: filtr do spawania łukowego nie zatrzymuje wiązki 1064 nm.
- Woda z kranu w obiegu chłodzenia: kamień skraca żywotność optyki; należy stosować wodę destylowaną.
- Pomijanie spawów próbnych: kilka odpadów z każdego metalu i grubości pozwala uniknąć wadliwych detali.
- Brak odciągu: mniej dymów niż przy spawaniu łukowym to nadal dymy.
Słowniczek
- Złącze doczołowe: dwie krawędzie ułożone obok siebie, spawane na całej grubości.
- Złącza narożne, zakładkowe i teowe: blachy łączone pod kątem, na zakładkę lub w kształcie litery T; spoina nie musi przechodzić przez całą grubość.
- Strefa wpływu ciepła (SWC): metal obok spoiny, który nagrzewa się na tyle, że zmienia właściwości, ale się nie topi.
- Oscylacja (wobble): przemiatanie wiązki na boki w poprzek złącza, aby poszerzyć spoinę i wypełnić szczeliny.
- Drut spawalniczy: drut podawany do jeziorka, aby wypełnić szczeliny i budować spoiny pachwinowe.
- Gaz osłonowy: argon, azot lub hel nadmuchiwany na spoinę, aby odciąć dostęp powietrza do ciekłego metalu.
- QBH: złącze łączące światłowód z głowicą spawalniczą.
- Laser klasy 4: najwyższa klasa zagrożenia laserowego; wiązka bezpośrednia i odbita może uszkodzić oczy i skórę.
Przed złożeniem zamówienia
- Spawane metale i najgrubsza blacha spawana co tydzień
- Najczęściej stosowane złącza: doczołowe, narożne, zakładkowe lub pachwinowe
- Czy potrzebny jest drut spawalniczy do szczelin lub spoin pachwinowych
- Dostępne zasilanie elektryczne, gaz osłonowy i woda chłodząca
- Miejsce, które można wydzielić jako strefę pracy lasera
- Liczba osób, które będą spawać, i ich doświadczenie
- Zdjęcia typowych detali oraz detale, na których możemy wykonać spawy próbne
Najczęściej zadawane pytania
Gdzie w Europie można kupić ręczną spawarkę laserową?
Adline Solutions z siedzibą w Bukareszcie (Rumunia) dostarcza ręczne światłowodowe spawarki laserowe Hanma HT w wersjach 1500, 2000 i 3000 W, z dostawą na terenie całej Unii Europejskiej. Prosimy o przesłanie informacji o metalach i grubościach – wykonamy spawy próbne przed podjęciem decyzji. Instalacja, szkolenie operatorów i serwis są dostępne i wyceniane indywidualnie dla danej maszyny i kraju.
Jak grube elementy może spawać ręczna spawarka laserowa?
To zależy od mocy i złącza. Na stali węglowej, w jednym ściegu, Hanma HT1500 spawa złącza doczołowe 2–3 mm oraz narożne i zakładkowe 3–4 mm, HT2000 3–4 mm i 4–5 mm, a HT3000 5–6 mm i 6–8 mm.
Czy spawanie laserowe jest szybsze niż TIG?
Na cienkiej blasze – tak. W porównaniu laboratoryjnym na cienkiej blasze ze stopu tytanu impulsowe spawanie laserowe osiągnęło 160 mm/min wobec 32,5 mm/min dla impulsowego TIG, czyli ok. pięć razy szybciej, przy dziesięciokrotnie węższej strefie wpływu ciepła i ok. siedmiokrotnie mniejszych odkształceniach, a złącza były równie wytrzymałe.
Czy ręczna spawarka laserowa spawa aluminium i miedź?
Tak, przy odpowiedniej mocy i czystych krawędziach, ponieważ oba metale odbijają znaczną część wiązki. Hanma HT2000 ma aluminium i miedź w ustawieniach fabrycznych, do ok. 3 mm i 2 mm; w HT1500 aluminium spawa się z profilu użytkownika, do ok. 2 mm.
Czy do spawania laserowego potrzebne są specjalne okulary?
Tak. Ręczna spawarka laserowa jest laserem klasy 4, a okulary muszą być przeznaczone dla jej długości fali, w przypadku lasera światłowodowego 1064 nm. Zwykłe przyłbice spawalnicze i okulary ochronne nie chronią przed wiązką lasera ani jej odbiciami.
Czy spawanie laserowe wytwarza dymy?
Mniej niż spawanie łukowe, ale tak. W jednym z badań spawanie łukowe wytwarzało ok. 3,5 razy więcej dymów niż spawanie laserowe przy tej samej energii liniowej, a mimo to ponad 20% cząstek dymu laserowego było na tyle małych, że mogły być wdychane. Dymy należy odciągać u źródła.
Czego wymaga ręczna spawarka laserowa na miejscu pracy?
Wody destylowanej do zintegrowanego chłodzenia, gazu osłonowego (argon, azot lub hel) z reduktorem ciśnienia, odpowiedniego zasilania elektrycznego (jednofazowe 220 V dla HT1500 i HT2000) oraz strefy pracy osłoniętej na potrzeby lasera.
Czy obsługi ręcznej spawarki laserowej trudno się nauczyć?
Nauka jest szybsza niż w przypadku TIG, ponieważ ustawienia fabryczne dobierają parametry według metalu i grubości. Jakość nadal zależy od operatora, dlatego spawy próbne i krótkie szkolenie przy dostawie zapewniają powtarzalne wyniki.