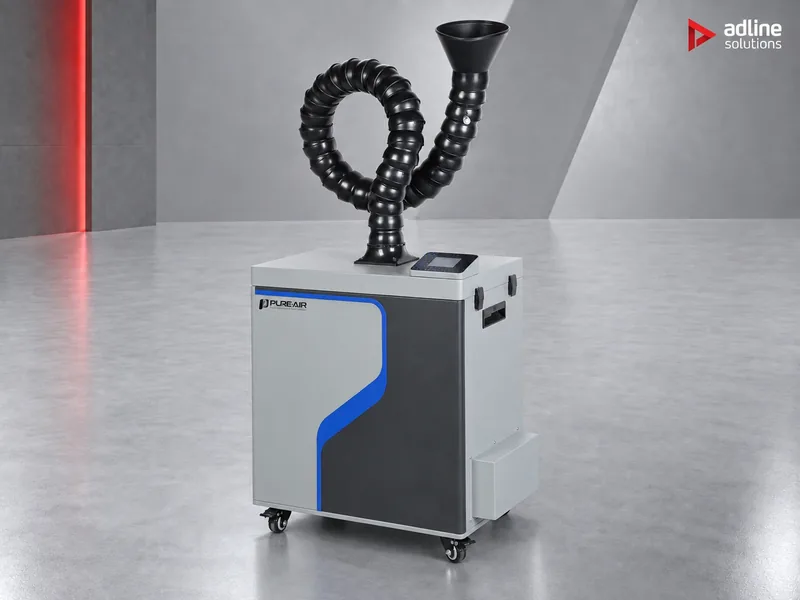
Por qué importa la extracción
El láser convierte parte del material en humo, gases y polvo fino. Si ese humo no se capta en el origen, se deposita de nuevo sobre la pieza, sobre la óptica y sobre las personas que trabajan junto a la máquina. Los problemas parecen no tener relación entre sí, pero suelen compartir esta única causa.
Acabado
- Bordes sucios o ligeramente quemados
- Residuos en la superficie
- La cola y la pintura no se adhieren bien
Regularidad
- Piezas distintas de un trabajo a otro
- Ajustes frecuentes de los parámetros
- El humo en la trayectoria del haz absorbe y dispersa parte de la energía del láser
Máquina
- Depósitos en la lente y los espejos
- Pérdida de potencia de corte
- Limpieza y mantenimiento más frecuentes
Personas
- Humo y olores en el taller
- Irritación de ojos y garganta
- Cansancio y menor concentración
Paso 1: empiece por el material
Cada serie está diseñada para el polvo y el humo que genera un proceso concreto. Elegir primero por material importa más que elegir por caudal: una primera etapa de filtración equivocada se colmata o se agota mucho antes de su vida útil normal.
Etapas de filtración
| Qué procesa | Serie | Primera etapa de filtración | Modelos de ejemplo |
|---|---|---|---|
| Acrílico, plásticos, papel y cartulina, cuero, textiles en láser CO₂; fresado CNC de acrílico, composites y plásticos; impresión 3D de resina y FFF | FS | Prefiltro F9 de pliegues profundos, después H14 y carbón activo | PA-FS300, PA-FS800, PA-FS1600 |
| Madera, contrachapado, MDF y aglomerado en láser CO₂, fresadora CNC o máquina de nesting | FGS | Cartucho de PTFE cargado con polvo mineral, después H14 y carbón activo | PA-FGS800, PA-FGS1600, PA-FGS2400 |
| Marcado y codificación con láser de fibra, UV y CO₂ de metales, plásticos, cartón, PCB y chips | DS, F-s | DS: prefiltro F9, H14 y carbón activo. F250s/F350s: prefiltro F5 y H14, sin carbón | PA-F250s, PA-DS400, PA-DS1600 |
| Trabajo de metal en un solo puesto: trazado y taladrado láser, soldadura láser y TIG, desbarbado, fabricación aditiva de metal y despolvado | D | D250–D500: filtro de bolsa F9, sin etapa HEPA. Desde D800: cartucho de PTFE ignífugo, después H14; carbón opcional | PA-D350, PA-D800, PA-D1600 |
| Fibra de carbono y laminados composites (CFRP, CMC); limpieza láser de piezas pintadas u oxidadas | DFS | Cartucho de PTFE ignífugo, después H14 y carbón activo | PA-DFS800, PA-DFS1600, PA-DFS2400 |
La madera es el error más habitual. La resina y el aglutinante del tablero vuelven el humo pegajoso, y este colmata el prefiltro F9 de una unidad FS en una fracción de su vida normal. Si un láser corta madera o MDF con regularidad, elija la serie FGS aunque también corte acrílico.
Materiales que requieren especial atención
Algunos materiales desprenden gases tóxicos, corrosivos o pegajosos. Con ellos, la extracción en el origen no es opcional: protege al operario y a la máquina. Uno de ellos, el PVC, no debe procesarse en un láser en ningún caso.
| Material | Qué desprende el láser | Qué prever |
|---|---|---|
| PVC y vinilo de PVC | Cloruro de hidrógeno (HCl), que forma vapor corrosivo y ataca la lente, los espejos y las piezas metálicas de la máquina | No corte ni grabe PVC ni otros plásticos clorados en un láser: el extractor elimina el humo, pero no impide que el gas se forme dentro de la máquina. Si no está seguro de qué contiene un material, envíenos la ficha técnica. |
| ABS | Estireno y compuestos nitrogenados que pueden incluir cianuro de hidrógeno, con un olor intenso | Compruebe con el fabricante del láser que el ABS está autorizado para la máquina; extraiga con una unidad que tenga etapa de carbón activo, como la serie FS |
| Policarbonato (PC) | Humo denso e irritante que deja residuos pegajosos | Cuente con depósitos en la máquina y una colmatación más rápida de los filtros; revise los filtros con más frecuencia |
| Caucho | Humos irritantes de olor fuerte (compuestos de azufre, según la mezcla) y hollín denso que se deposita rápidamente en la óptica | Extracción continua durante el grabado y limpieza más frecuente de la óptica |
| Composites con resinas | Compuestos orgánicos volátiles y otros gases, según la resina | Filtración completa: la serie DFS para el corte láser de laminados de fibra de carbono, la serie FS para el fresado CNC de composites (Paso 1). Para otros casos, indíquenos el tipo de resina. |
| Madera, MDF y contrachapado | Grandes cantidades de polvo fino, resina y humo | La serie FGS, como en el Paso 1 |
Paso 2: dimensiónelo según la máquina
Para los láseres CO₂, PURE-AIR recomienda cada modelo para un tamaño de mesa de trabajo. Busque su mesa en la tabla siguiente; si conecta varias máquinas a una unidad o su mesa queda entre dos filas, indíquenos los modelos y dimensionaremos la unidad.
| Mesa del láser CO₂ | Acrílico, plásticos, cuero (FS) | Madera y MDF (FGS) | Caudal de aire |
|---|---|---|---|
| 30 × 40 cm o 30 × 50 cm | PA-FS300 | — | 300 m³/h |
| 40 × 60 cm | PA-FS400 | — | 400 m³/h |
| 80 × 100 cm | PA-FS500 | PA-FGS800 | FS500: 500 m³/h · FGS800: 800 m³/h |
| 90 × 130 cm | PA-FS800 | PA-FGS1600 | FS800: 800 m³/h · FGS1600: 1600 m³/h |
| 100 × 160 cm | PA-FS1600 | PA-FGS1600 | 1600 m³/h |
| 130 × 250 cm y gran formato | PA-FS2400 | PA-FGS2400 | 2400 m³/h |
Los puestos de marcado y las células de trabajo de metal se dimensionan de otro modo: por el número de puntos de captación, la campana o boquilla y el recorrido del conducto. Las series DS, D y DFS van cada una desde unidades compactas hasta 2400 m³/h.
| Modelo | Caudal de aire | Depresión máx. | Entrada |
|---|---|---|---|
| PA-F250s | 250 m³/h | 2800 Pa | 50 / 75 mm |
| PA-F350s | 350 m³/h | 3700 Pa | 50 / 75 mm |
| PA-DS400 | 400 m³/h | 8000 Pa | 75 / 100 mm |
| PA-DS800 | 800 m³/h | 10.000 Pa | 100 / 125 mm |
| PA-DS1600 | 1600 m³/h | 10.000 Pa | 150 mm |
| PA-D250 | 250 m³/h | 2700 Pa | 75 / 100 mm |
| PA-D500 | 500 m³/h | 10.000 Pa | 75 / 100 mm |
| PA-D1600 | 1600 m³/h | 10.000 Pa | 150 mm |
| PA-DFS800 | 800 m³/h | 10.000 Pa | 100 / 125 mm |
| PA-DFS2400 | 2400 m³/h | 10.000 Pa | 200 mm |
Una depresión elevada es lo que permite a la unidad captar el humo en la boquilla, antes de que se extienda por el local. Mantenga el conducto corto y recto: cada metro adicional y cada codo restan aspiración en el punto de captación.
Paso 3: control estándar o inteligente
La mayoría de los modelos se ofrecen en versión estándar con control PPS y en versión i con control inteligente PIPS. La extracción y la filtración son las mismas; la diferencia está en la información que da la unidad y en cómo se conecta a su máquina. Desde el 15 de septiembre de 2026, PURE-AIR suministra las unidades estándar con pantalla táctil LCD en color y un sistema de control mejorado.
La versión i añade:
- Caudal de aire y depresión reales en una pantalla táctil industrial
- Un gestor del estado de los filtros que avisa antes de que una etapa se colmate
- Compensación automática del caudal, para que la extracción no disminuya a medida que se carga el filtro
- E/S y RS-485 para arranque y parada a distancia, enlace con la máquina o el robot y control centralizado de varias unidades
- Sensores opcionales de PM2.5, COV y O₃
Elija la versión i cuando el extractor deba arrancar y pararse con una máquina o una línea de producción, o cuando nadie esté a su lado para revisar los filtros. Las compactas F250s y F350s, las D250, D350 y D500, la FS300 y la FGS2400 solo se ofrecen en versión estándar.
Ejemplos

Taller de rotulación, láser CO₂ con mesa de 90 × 130 cm, corte de acrílico y grabado de cuero.
PA-FS800, recomendado para ese tamaño de mesa, con F9, H14 y carbón activo contra el olor del acrílico y del cuero.
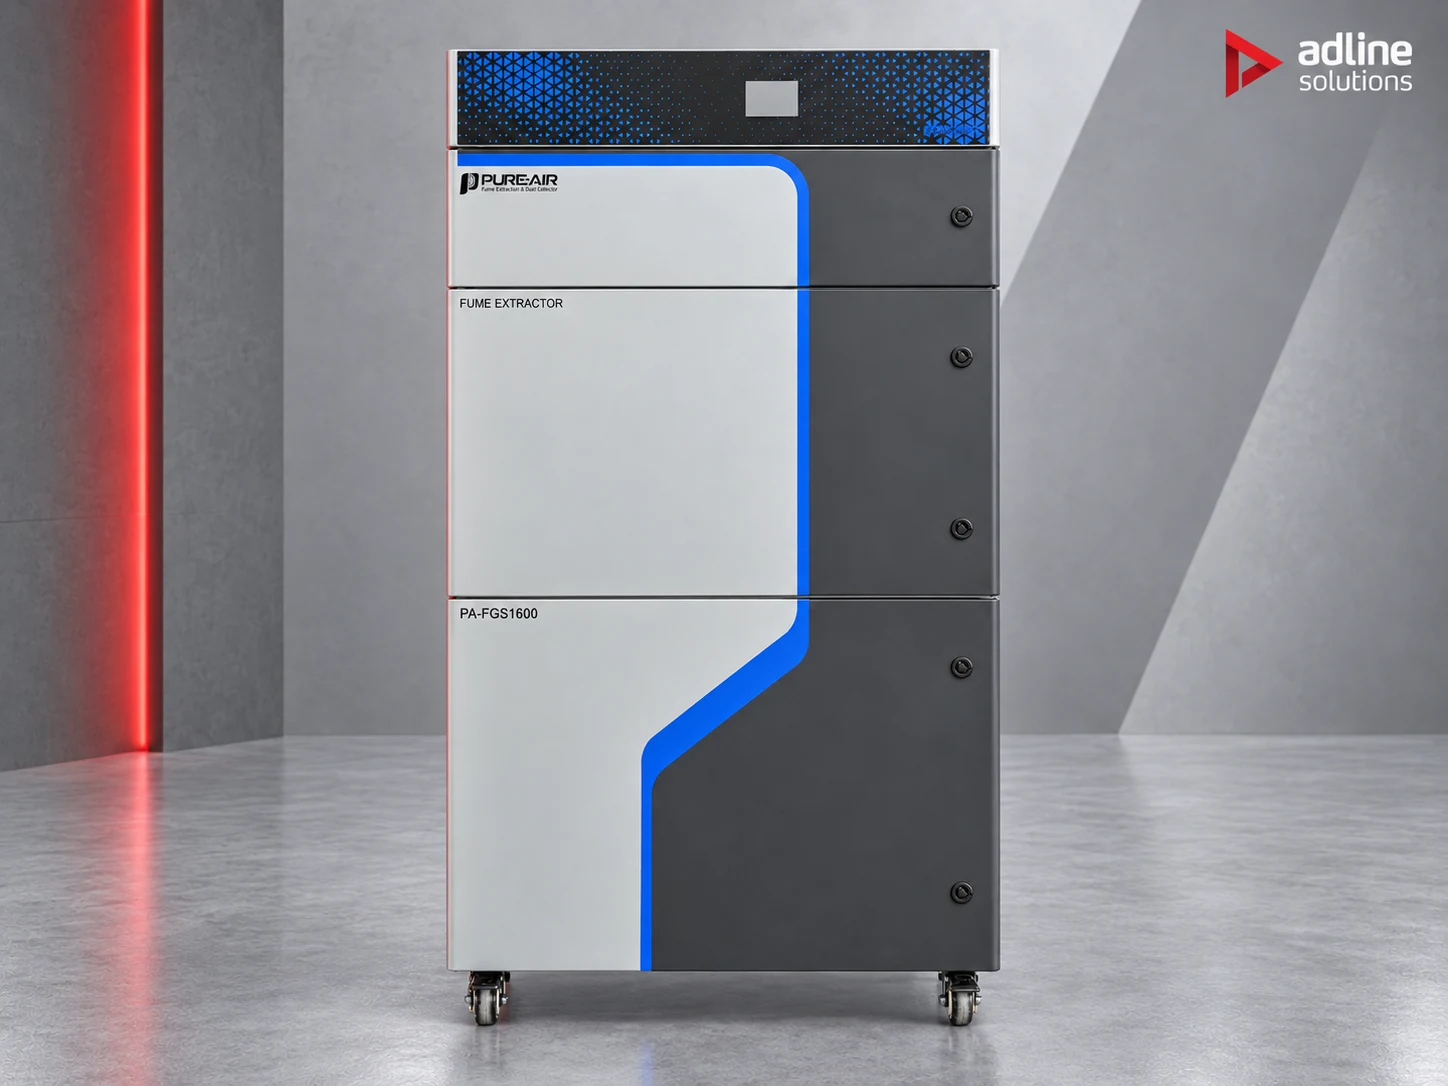
Taller de mobiliario, láser CO₂ con mesa de 100 × 160 cm, corte de contrachapado y MDF.
PA-FGS1600. El cartucho de PTFE con polvo mineral retiene el polvo de madera pegajoso que colmataría el prefiltro de una unidad FS.
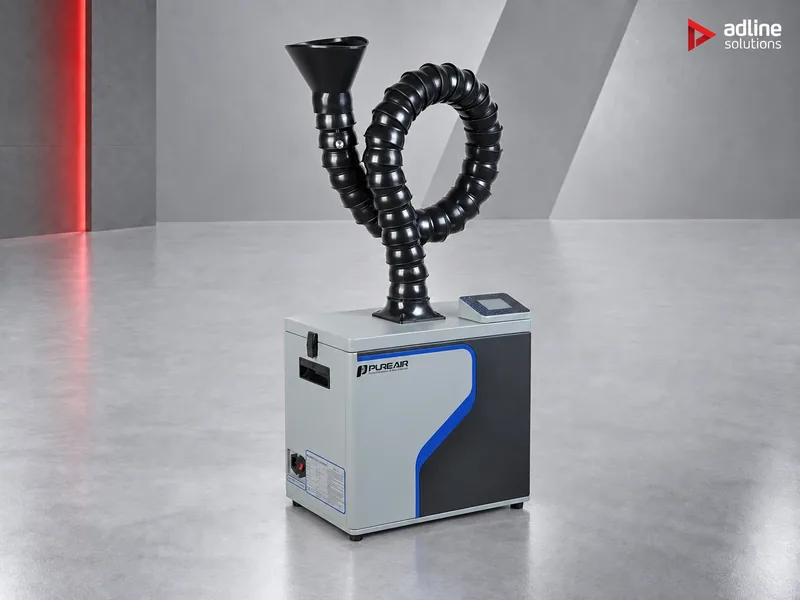
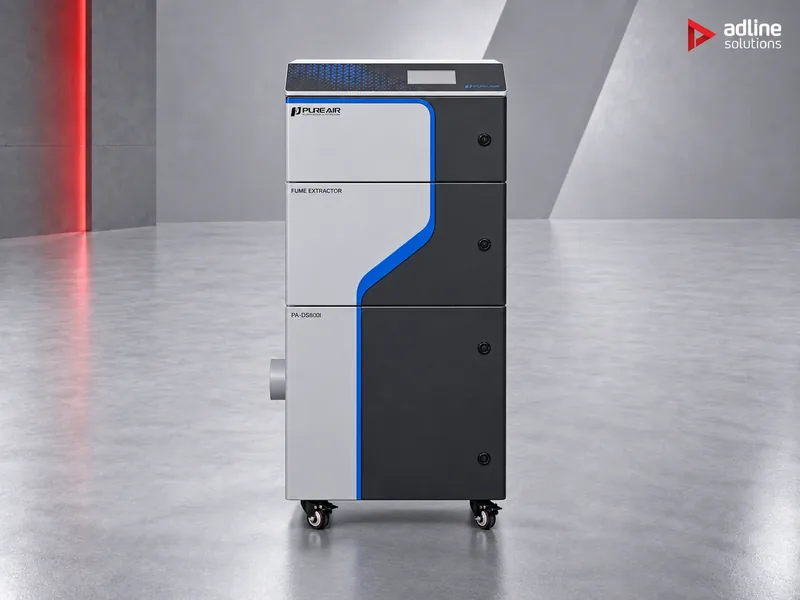
Puesto de marcado en línea en una cadena de montaje.
Una unidad DS en versión i, por ejemplo PA-DS800i, para que el extractor arranque y se pare con la línea por E/S o RS-485 y avise antes de que se colmaten sus filtros.
Limpieza láser de piezas pintadas o corte de paneles de fibra de carbono.
La serie DFS, por ejemplo PA-DFS1600: el cartucho de PTFE ignífugo está diseñado para partículas calientes y parcialmente incandescentes y para polvo abrasivo y conductor. Al cortar fibra de carbono, utilice conductos antiestáticos conectados a tierra.

Banco de soldadura TIG o puesto de despolvado de una impresora 3D de metal.
La serie D, situada junto al proceso y conectada mediante una boquilla o campana. Con polvo metálico, conecte a tierra tanto los conductos como la unidad.
Antes de hacer su pedido
- Todas las unidades de la gama funcionan con alimentación monofásica de 90–110 V o 210–257 V, 50/60 Hz.
- Las unidades devuelven al local el aire filtrado, por lo que las series FS, FGS, DS y DFS no necesitan conducto al exterior.
- Deje unos 150 mm libres en la salida y mantenga accesible la parte frontal: los filtros se cambian por delante.
- Ninguna de las unidades es antideflagrante. Si maneja polvo metálico u otro polvo combustible, indíquenos el tipo de polvo y las cantidades y estudiaremos la aplicación.
Preguntas frecuentes
¿Puede un mismo extractor trabajar con madera y con acrílico?
Sí, si elige la serie FGS. Su cartucho de PTFE con polvo mineral retiene el polvo de madera pegajoso, y las etapas H14 y de carbón activo tratan también el humo del acrílico. Una unidad FS usada con madera agota rápidamente su prefiltro.
¿Necesito un conducto al exterior?
No con las series FS, FGS, DS y DFS: filtran por etapas hasta H14 y devuelven el aire limpio al local. Solo necesita un conducto corto y recto desde la máquina hasta el extractor.
¿Qué diferencia hay entre un modelo y su versión i?
La extracción y la filtración son las mismas. La versión i añade la lectura real de caudal y presión, avisos de filtros, compensación automática del caudal y enlace por E/S y RS-485 con su máquina o línea.
¿Puedo cortar PVC en un láser si tengo extractor?
No. El PVC desprende cloruro de hidrógeno al cortarse, y el vapor corrosivo ataca la óptica y las piezas metálicas del láser incluso con una buena extracción. No procese PVC ni otros plásticos clorados en un láser; si no está seguro de qué contiene un material, envíenos la ficha técnica.
¿Qué modelo se adapta a nuestro láser?
Para láseres CO₂, parta de la tabla de tamaños de mesa anterior. Para puestos de marcado y células de trabajo de metal, indíquenos el modelo de máquina, el número de puntos de captación y el recorrido del conducto, y dimensionaremos la unidad.