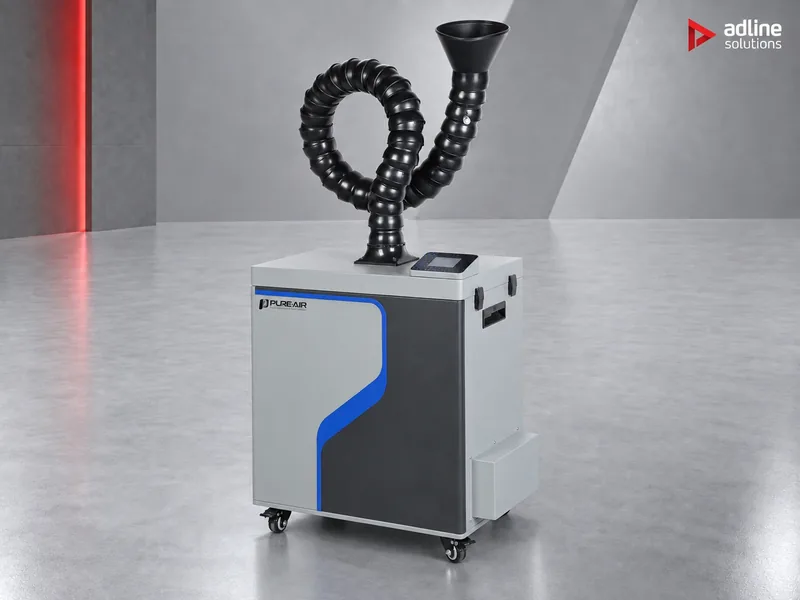
Pourquoi l’extraction est indispensable
Le laser transforme une partie du matériau en fumée, en gaz et en fines poussières. Si ces fumées ne sont pas captées à la source, elles se déposent sur la pièce, sur les optiques et sur les personnes qui travaillent à la machine. Les problèmes semblent sans rapport entre eux, mais ils ont généralement cette seule et même cause.
Finition
- Bords sales ou légèrement brûlés
- Résidus en surface
- Mauvaise tenue de la colle et de la peinture
Régularité
- Pièces différentes d’un travail à l’autre
- Réglages à reprendre fréquemment
- La fumée sur le trajet du faisceau absorbe et disperse une partie de l’énergie laser
Machine
- Dépôts sur la lentille et les miroirs
- Perte de puissance de coupe
- Nettoyage et entretien plus fréquents
Personnes
- Fumée et odeurs dans l’atelier
- Irritation des yeux et de la gorge
- Fatigue et baisse de concentration
Étape 1 : partir du matériau
Chaque série est conçue pour les poussières et les fumées d’un procédé donné. Choisir d’abord selon le matériau compte davantage que choisir selon le débit d’air : un premier étage de filtration inadapté se colmate ou s’use bien avant sa durée de vie normale.
Étages de filtration
| Ce que vous traitez | Série | Premier étage de filtration | Exemples de modèles |
|---|---|---|---|
| Acrylique, plastiques, papier et carton, cuir, textiles sur laser CO₂ ; fraisage CNC d’acrylique, de composites et de plastiques ; impression 3D résine et FFF | FS | Préfiltre plissé profond F9, puis H14 et charbon actif | PA-FS300, PA-FS800, PA-FS1600 |
| Bois, contreplaqué, MDF et aggloméré sur laser CO₂, défonceuse CNC ou machine de nesting | FGS | Cartouche PTFE chargée de poudre minérale, puis H14 et charbon actif | PA-FGS800, PA-FGS1600, PA-FGS2400 |
| Marquage et codage laser fibre, UV et CO₂ de métaux, plastiques, cartons, circuits imprimés et puces | DS, F-s | DS : préfiltre F9, H14 et charbon actif. F250s/F350s : préfiltre F5 et H14, sans charbon | PA-F250s, PA-DS400, PA-DS1600 |
| Travail du métal sur un seul poste : gravure et perçage laser, soudage laser et TIG, ébavurage, fabrication additive métal et dépoudrage | D | D250–D500 : filtre à poches F9, sans étage HEPA. À partir du D800 : cartouche PTFE ignifugée, puis H14 ; charbon en option | PA-D350, PA-D800, PA-D1600 |
| Fibre de carbone et stratifiés composites (CFRP, CMC) ; nettoyage laser de pièces peintes ou oxydées | DFS | Cartouche PTFE ignifugée, puis H14 et charbon actif | PA-DFS800, PA-DFS1600, PA-DFS2400 |
Le bois est l’erreur la plus fréquente. La résine et les liants des panneaux rendent la fumée collante, et elle colmate le préfiltre F9 d’une unité FS en une fraction de sa durée de vie normale. Si un laser découpe régulièrement du bois ou du MDF, choisissez la série FGS, même s’il découpe aussi de l’acrylique.
Les matériaux qui demandent une attention particulière
Certains matériaux dégagent des gaz toxiques, corrosifs ou collants. Pour ceux-ci, l’extraction à la source n’est pas facultative : elle protège l’opérateur et la machine. L’un d’eux, le PVC, ne doit pas du tout passer au laser.
| Matériau | Ce que le laser dégage | Ce qu’il faut prévoir |
|---|---|---|
| PVC et vinyle PVC | Chlorure d’hydrogène (HCl), qui forme des vapeurs corrosives et attaque la lentille, les miroirs et les pièces métalliques de la machine | Ne découpez ni ne gravez au laser le PVC ou d’autres plastiques chlorés : un extracteur évacue les fumées, mais n’empêche pas le gaz de se former dans la machine. En cas de doute sur la composition d’un matériau, envoyez-nous sa fiche technique. |
| ABS | Styrène et composés azotés pouvant contenir du cyanure d’hydrogène, avec une forte odeur | Vérifiez auprès du fabricant du laser que l’ABS est autorisé sur la machine ; aspirez avec une unité dotée d’un étage au charbon actif, comme la série FS |
| Polycarbonate (PC) | Fumée dense et irritante qui laisse des résidus collants | Prévoir des dépôts sur la machine et un encrassement plus rapide des filtres ; contrôlez les filtres plus souvent |
| Caoutchouc | Fumées irritantes à forte odeur (composés soufrés, selon le mélange) et suie dense qui se dépose rapidement sur les optiques | Extraction continue pendant la gravure et nettoyage plus fréquent des optiques |
| Composites à base de résines | Composés organiques volatils et autres gaz, selon la résine | Filtration complète : la série DFS pour la découpe laser de stratifiés en fibre de carbone, la série FS pour le fraisage CNC de composites (étape 1). Pour les autres, envoyez-nous le type de résine. |
| Bois, MDF et contreplaqué | Grandes quantités de poussière fine, de résine et de fumée | La série FGS, comme à l’étape 1 |
Étape 2 : dimensionner selon la machine
Pour les lasers CO₂, PURE-AIR recommande chaque modèle pour une taille de plateau. Repérez votre plateau dans le tableau ci-dessous ; si vous raccordez plusieurs machines à une même unité, ou si votre plateau se situe entre deux lignes, envoyez-nous les modèles et nous dimensionnerons l’unité.
| Plateau du laser CO₂ | Acrylique, plastiques, cuir (FS) | Bois et MDF (FGS) | Débit d’air |
|---|---|---|---|
| 30 × 40 cm ou 30 × 50 cm | PA-FS300 | — | 300 m³/h |
| 40 × 60 cm | PA-FS400 | — | 400 m³/h |
| 80 × 100 cm | PA-FS500 | PA-FGS800 | FS500 : 500 m³/h · FGS800 : 800 m³/h |
| 90 × 130 cm | PA-FS800 | PA-FGS1600 | FS800 : 800 m³/h · FGS1600 : 1600 m³/h |
| 100 × 160 cm | PA-FS1600 | PA-FGS1600 | 1600 m³/h |
| 130 × 250 cm et grand format | PA-FS2400 | PA-FGS2400 | 2400 m³/h |
Les postes de marquage et les cellules de travail du métal se dimensionnent autrement : selon le nombre de points de captage, la hotte ou la buse, et la longueur des gaines. Les séries DS, D et DFS vont chacune des unités compactes jusqu’à 2400 m³/h.
| Modèle | Débit d’air | Dépression max. | Entrée |
|---|---|---|---|
| PA-F250s | 250 m³/h | 2800 Pa | 50 / 75 mm |
| PA-F350s | 350 m³/h | 3700 Pa | 50 / 75 mm |
| PA-DS400 | 400 m³/h | 8000 Pa | 75 / 100 mm |
| PA-DS800 | 800 m³/h | 10 000 Pa | 100 / 125 mm |
| PA-DS1600 | 1600 m³/h | 10 000 Pa | 150 mm |
| PA-D250 | 250 m³/h | 2700 Pa | 75 / 100 mm |
| PA-D500 | 500 m³/h | 10 000 Pa | 75 / 100 mm |
| PA-D1600 | 1600 m³/h | 10 000 Pa | 150 mm |
| PA-DFS800 | 800 m³/h | 10 000 Pa | 100 / 125 mm |
| PA-DFS2400 | 2400 m³/h | 10 000 Pa | 200 mm |
C’est une forte dépression qui permet à l’unité de capter les fumées à la buse, avant qu’elles ne se répandent dans la pièce. Gardez des gaines courtes et droites : chaque mètre et chaque coude supplémentaires réduisent l’aspiration au point de captage.
Étape 3 : commande standard ou intelligente
La plupart des modèles existent en version standard avec commande PPS et en version i avec commande intelligente PIPS. L’aspiration et la filtration sont identiques ; la différence tient aux informations fournies par l’unité et à sa connexion avec votre machine. À partir du 15 septembre 2026, PURE-AIR livre les unités standard avec un écran tactile LCD couleur et un système de commande amélioré.
La version i ajoute :
- L’affichage du débit d’air et de la dépression réels sur un écran tactile industriel
- Un gestionnaire d’état des filtres qui avertit avant qu’un étage ne se colmate
- Une compensation automatique du débit, pour que l’aspiration ne faiblisse pas à mesure que le filtre se charge
- Des E/S et une liaison RS-485 pour la marche/arrêt à distance, l’asservissement à la machine hôte ou au robot et la commande centralisée de plusieurs unités
- Des capteurs PM2,5, COV et O₃ en option
Choisissez la version i lorsque l’extracteur doit démarrer et s’arrêter avec une machine ou une ligne de production, ou lorsque personne ne se tient à côté pour contrôler les filtres. Les modèles compacts F250s et F350s, les D250, D350 et D500, le FS300 et le FGS2400 n’existent qu’en version standard.
Exemples

Atelier d’enseignes, laser CO₂ avec plateau de 90 × 130 cm, découpe d’acrylique et gravure de cuir.
PA-FS800, recommandé pour cette taille de plateau, avec F9, H14 et charbon actif contre l’odeur de l’acrylique et du cuir.
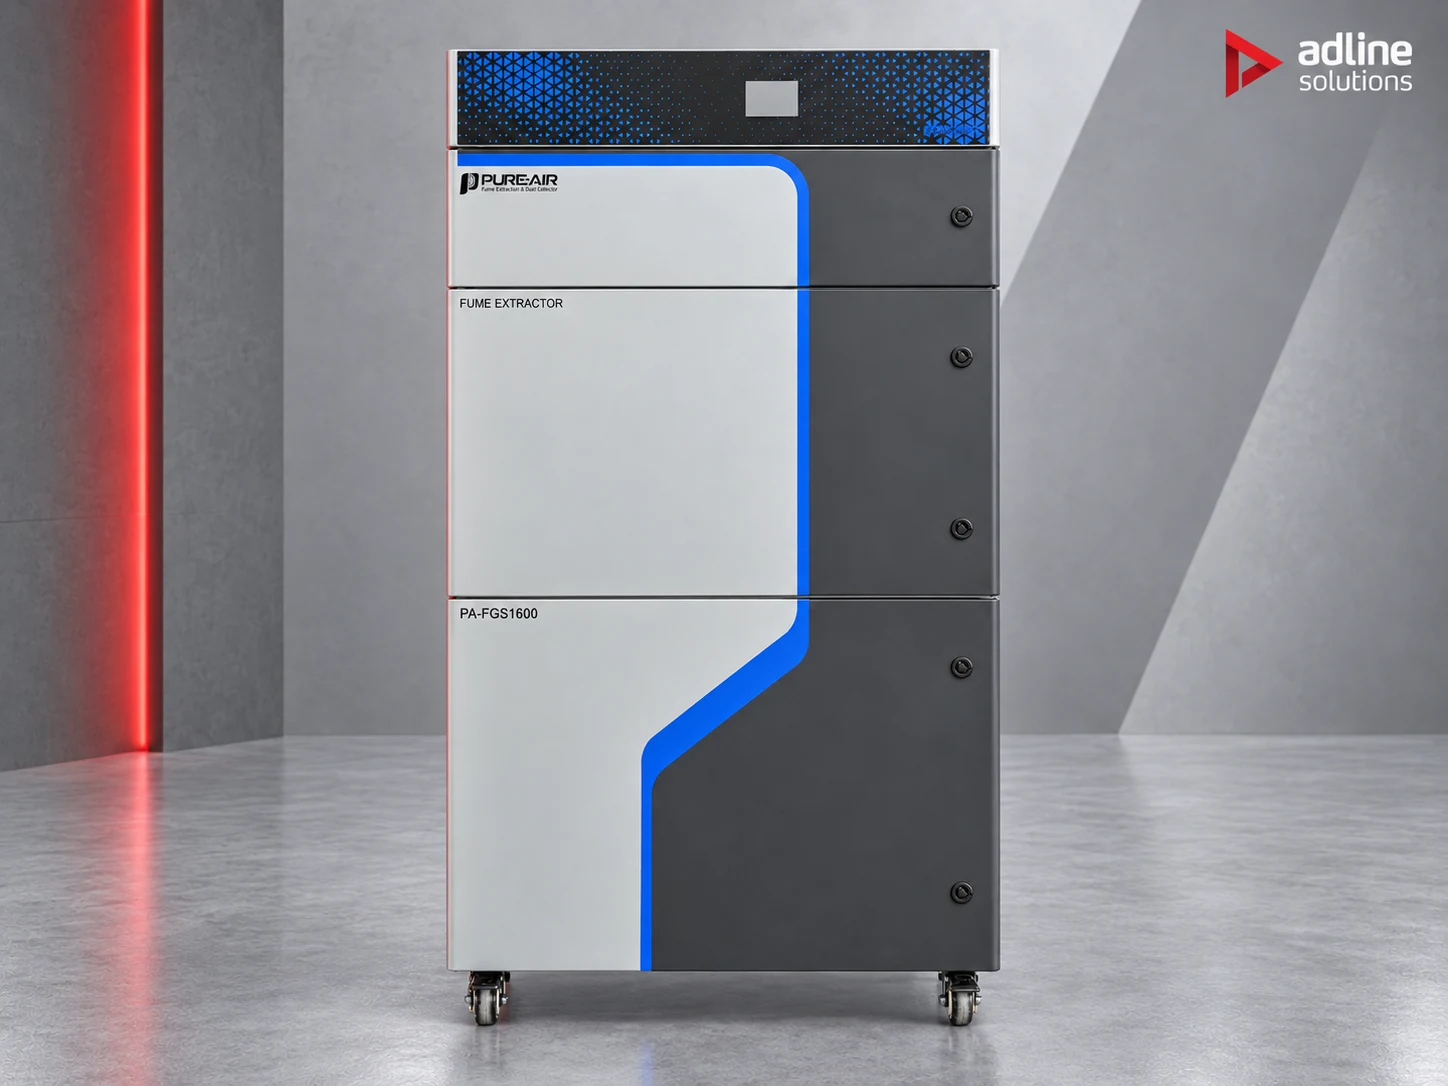
Atelier de mobilier, laser CO₂ avec plateau de 100 × 160 cm, découpe de contreplaqué et de MDF.
PA-FGS1600. La cartouche PTFE à poudre minérale retient la poussière de bois collante qui colmaterait un préfiltre FS.
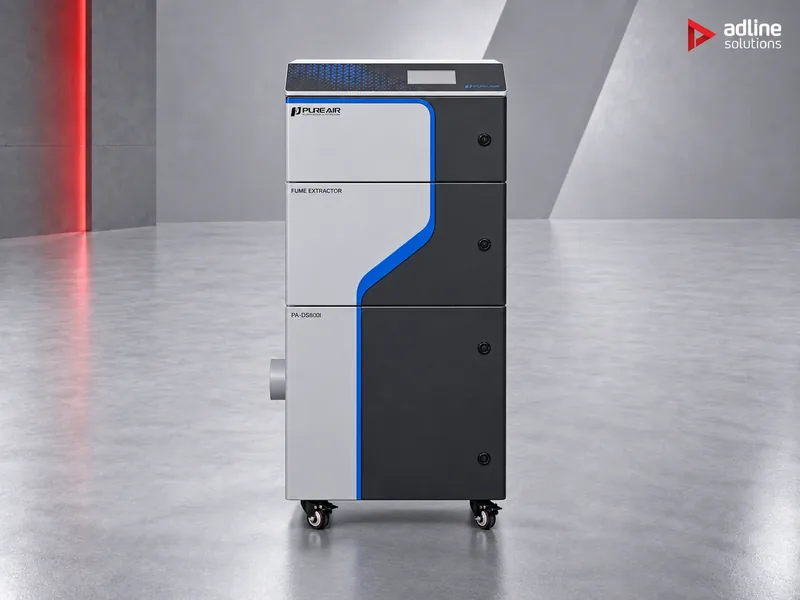
Poste de marquage intégré à une ligne d’assemblage.
Une unité DS en version i, par exemple le PA-DS800i, pour que l’extracteur démarre et s’arrête avec la ligne via les E/S ou la liaison RS-485 et avertisse avant le colmatage de ses filtres.
Nettoyage laser de pièces peintes, ou découpe de panneaux en fibre de carbone.
La série DFS, par exemple le PA-DFS1600 : la cartouche PTFE ignifugée est conçue pour des particules chaudes, partiellement incandescentes, et des poussières abrasives et conductrices. Pour la découpe de fibre de carbone, utilisez des gaines antistatiques reliées à la terre.

Poste de soudage TIG ou poste de dépoudrage d’imprimante 3D métal.
La série D, placée au plus près du procédé et raccordée par une buse ou une hotte. Avec des poudres métalliques, reliez à la terre les gaines et l’unité.
Avant de commander
- Toutes les unités de la gamme fonctionnent en monophasé 90–110 V ou 210–257 V, 50/60 Hz.
- Les unités rejettent l’air filtré dans la pièce : aucune gaine vers l’extérieur n’est nécessaire pour les séries FS, FGS, DS et DFS.
- Laissez environ 150 mm de dégagement à la sortie d’air et gardez la face avant accessible : les filtres se changent par l’avant.
- Aucune des unités n’est antidéflagrante. Si vous manipulez des poudres métalliques ou d’autres poussières combustibles, envoyez-nous le type de poudre et les quantités et nous étudierons l’application.
Questions fréquentes
Un même extracteur peut-il traiter le bois et l’acrylique ?
Oui, si vous choisissez la série FGS. Sa cartouche PTFE à poudre minérale retient la poussière de bois collante, et les étages H14 et charbon actif traitent aussi les fumées d’acrylique. Sur du bois, une unité FS perd rapidement son préfiltre.
Faut-il une gaine vers l’extérieur ?
Pas pour les séries FS, FGS, DS et DFS : elles filtrent par étages jusqu’au niveau H14 et rejettent l’air épuré dans la pièce. Il suffit d’une gaine courte et droite entre la machine et l’extracteur.
Quelle est la différence entre un modèle et sa version i ?
L’aspiration et la filtration sont identiques. La version i ajoute l’affichage du débit et de la dépression réels, les alertes de filtres, la compensation automatique du débit et l’asservissement à votre machine ou à votre ligne par E/S et RS-485.
Puis-je découper du PVC au laser si j’ai un extracteur ?
Non. Le PVC dégage du chlorure d’hydrogène à la découpe, et ces vapeurs corrosives attaquent les optiques et les pièces métalliques du laser, même avec une bonne extraction. Ne traitez pas le PVC ni d’autres plastiques chlorés au laser ; en cas de doute sur la composition d’un matériau, envoyez-nous sa fiche technique.
Quel modèle convient à notre laser ?
Pour les lasers CO₂, partez du tableau des tailles de plateau ci-dessus. Pour les postes de marquage et les cellules de travail du métal, envoyez-nous le modèle de la machine, le nombre de points de captage et la longueur des gaines, et nous dimensionnerons l’unité.