Woraus ein Profilbuchstabe besteht
Ein beleuchteter Profilbuchstabe besteht aus vier Teilen: einer Front, die das Licht durchlässt, einer Zarge, die entlang der Kontur verläuft und dem Buchstaben seine Tiefe gibt, den LEDs im Inneren und einer Rückwand, die ihn verschließt und an der Wand befestigt. Front, LEDs und Rückwand sind bei allen Verfahren ähnlich; bei der Zarge unterscheiden sich die Verfahren, und sie bestimmt den größten Teil der Arbeit.
Aufbau eines Profilbuchstabens
Eine lichtdurchlässige Front, eine Zarge entlang der Kontur, LEDs im Inneren und eine Rückwand. Bei der Zarge unterscheiden sich die Methoden.
Drei Wege zum Buchstaben
Die Schale drucken, eine Metallzarge biegen oder einen flachen Buchstaben aus Plattenmaterial schneiden. Jeder Weg eignet sich für andere Größen, Materialien und Oberflächen.
Auch die Art der Beleuchtung beeinflusst die Wahl: Ein frontleuchtender Buchstabe braucht eine lichtdurchlässige Front, ein Halo-Buchstabe eine blickdichte Front und Abstandshalter, ein Harzbuchstabe eine Schale, die das Harz aufnimmt.
Frontleuchtend
LEDs in einem geschlossenen Buchstaben leuchten durch eine lichtdurchlässige Front. Der häufigste beleuchtete Buchstabe.
Halo (hinterleuchtet)
Der Buchstabe steht auf Abstandhaltern vor der Wand; die Front ist blickdicht, das Licht scheint auf die Wand rund um den Buchstaben.
Mit Harz gefüllt
Die Schale wird mit Harz gefüllt und gehärtet, sodass die ganze Front ein massiver Lichtkörper ist.
Flach geschnitten
Ein aus Plattenmaterial geschnittener Buchstabe, flach oder auf Abstandhaltern montiert. Ohne Zarge und ohne LEDs, außer bei Hinterleuchtung.
Vier Verfahren im Überblick
| Verfahren | Wie der Buchstabe entsteht | Ideal für | Unsere Maschinen |
|---|---|---|---|
| 3D-gedruckte Schalen | Der Drucker baut die ganze Schale, Zarge und Front, in bis zu vier Farben direkt aus der Vektordatei auf | Leuchtbuchstaben bis 100 mm Tiefe, farbige Zargen, kleine Auflagen und viele unterschiedliche Formen | AD-F4 |
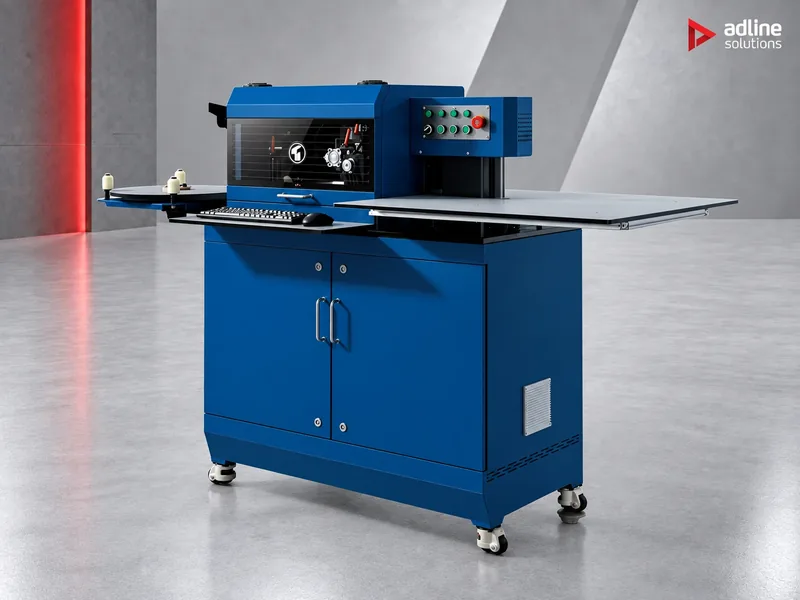
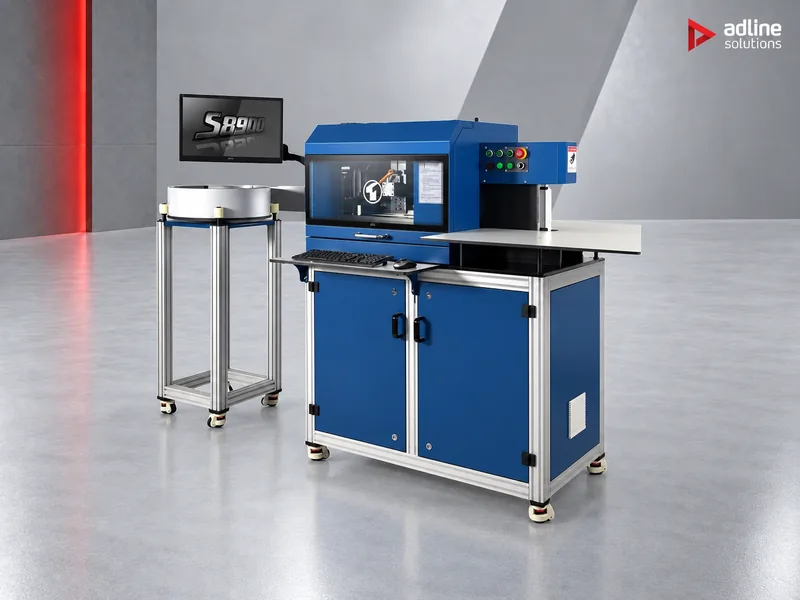
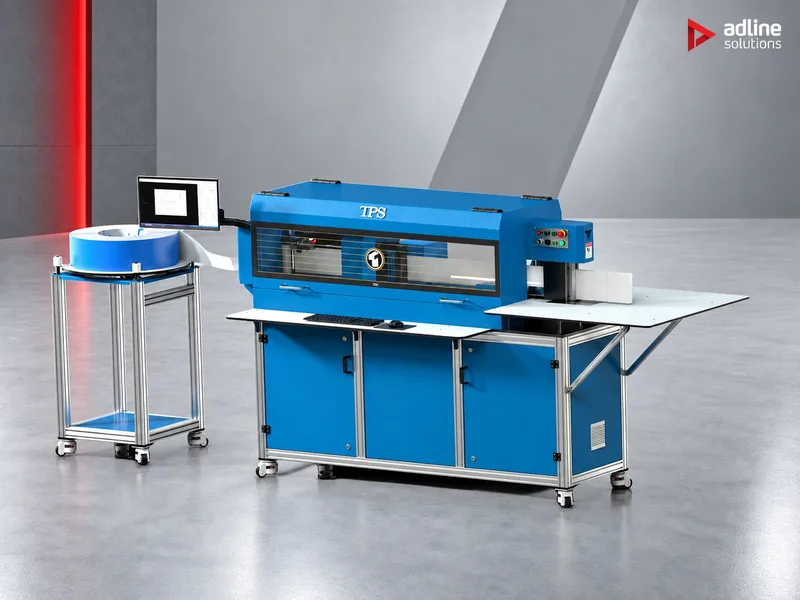
| Gekantete Metallzargen | Eine automatische Biegemaschine fräst und biegt Aluminium-, Edelstahl- oder verzinktes Band entlang der Kontur; die Front wird separat geschnitten | Tiefe und große Fassadenbuchstaben, Metalloberflächen, Buchstaben bis 200 mm Tiefe | S6720, S8900, S1810 |
| Harzgefüllte Buchstaben | Eine gedruckte oder gekantete Schale wird mit Harz gefüllt, das anschließend unter UV-Licht aushärtet | Massive, glänzende Leuchtfronten und kleine Buchstaben, die eine robuste Oberfläche benötigen | AD-F4 mit dem MD-C02; TPS-Biegemaschinen für Metallschalen |
| Flach geschnittene Buchstaben | Buchstaben und Logos werden ohne Zarge aus einer Platte geschnitten | Unbeleuchtete oder Halo-Schilder, Empfangslogos, Metallschriftzüge | Nova14 Elite (Acryl, Holz, MDF), HS-C3015 (Metall), UD-25R8CKV (Druck) |
Buchstabentiefe je Maschine
Die Tiefe der Zarge bestimmt die Methode: gedruckte Schalen bis 100 mm, gebogenes Metall bis 200 mm.
Verfahren 1: 3D-gedruckte Buchstabenschalen
Der AD-F4 druckt die komplette Buchstabenschale in einem Auftrag: farbige Streifen an der Zarge, eine andere Farbe auf der Front und Wände, die für die LEDs vorbereitet sind. Die Druckdaten werden als .dxf oder .svg geladen, und die MINGDA SignMaker Software erzeugt den 3D-Buchstaben aus der Kontur oder der Schrift. Es gibt kein Schneiden, Biegen oder Schweißen, und niemand muss an der Maschine stehen, um das Filament zu wechseln.
1Vektordatei
Kontur oder Schrift als .dxf oder .svg, aus der Grafiksoftware, die Sie bereits nutzen.
23D-Buchstabe
SignMaker macht aus der Kontur eine Buchstabenschale und legt die Farben fest.
3Drucken
Bis zu vier Farben mit automatischem Wechsel, ein volles Druckbett von 1200 × 800 mm pro Auftrag.
4Harz (optional)
Für Harzbuchstaben: die Schale füllen und ein volles Bett in der MD-C02 in etwa einer Stunde härten.
5Montieren
LEDs einsetzen, die Front, falls separat, und die Rückwand anbringen.
- Bauraum 1200 × 800 × 100 mm: ein volles Druckbett an Buchstaben pro Auftrag, mit Zargen bis 100 mm Tiefe.
- Vier Farben, automatisch zugeführt: Vier 1-kg-Spulen bleiben angeschlossen; ein Schneider im Kopf trennt und wechselt das Filament, wenn eine Schicht die nächste Farbe erfordert.
- Geschwindigkeit: bis 150 mm/s Druck mit der 0,6-mm-Düse (120 mm/s empfohlen) und 500 mm/s Verfahrgeschwindigkeit mit Klipper-Firmware, wobei Input Shaper für saubere Seitenwände sorgt.
- Materialien: AdPETG, das wir liefern, PLA, andere PETG und PDS für Außenwerbung. Siehe die AD-F4 Materialseite.
- Bedienerloser Betrieb: Filamentbrucherkennung, Fortsetzung nach Stromausfall und Fernüberwachung per Webcam.
- Stromversorgung: einphasig 220 V, 2,7 kW.
Wie viel Filament ein Buchstabe benötigt, hängt von Größe, Tiefe und Wandeinstellungen ab; die AD-F4 Seite zum Filamentverbrauch zeigt Rechenbeispiele. Gedruckte Schalen eignen sich für Betriebe, die viele unterschiedliche Formen in kleinen Auflagen herstellen, farbige Zargen möchten oder kein Metallband verarbeiten wollen.
Verfahren 2: Gekantete Metallzargen
Eine automatische Profilbuchstaben-Biegemaschine führt Metallband zu, fräst V-Nuten an den Richtungswechseln des Buchstabens und biegt das Band in einem Durchgang entlang der Kontur, direkt aus der DXF- oder PLT-Datei. Die fertige Zarge wird geschlossen, eine Front aus Acryl geschnitten, und LEDs und Rückwand werden eingebaut. Gekantetes Metall ist das Verfahren für tiefe, große Buchstaben und solche mit Metalloberfläche.
1Band vom Coil
Aluminium-, Edelstahl- oder verzinktes Band läuft in die Biegemaschine ein.
2Kerben
An den Richtungswechseln werden V-Nuten gefräst, damit sich das Band sauber biegt.
3Biegen
Die Maschine biegt das Band direkt aus der DXF- oder PLT-Datei entlang der Kontur.
4Ausklinken und Flansch
Bei der S1810 werden Ausklinkungen, ein 14-mm-Flansch und Befestigungslöcher im selben Ablauf erstellt.
5Front, LEDs, Rückwand
Die Front auf einem CO₂-Laser schneiden, die LEDs einsetzen und den Buchstaben mit der Rückwand schließen.
| S6720 | S8900 | S1810 | |
|---|---|---|---|
| Einordnung | Einstieg ins automatische Biegen | Präzision, hohe Buchstaben | Spitzenmodell der Baureihe |
| Gesteuerte Achsen | 4 (2 Servo, 2 Schrittmotor) | 4 (3 Servo, 1 Schrittmotor) | 6, alle Servo |
| Buchstabenhöhe (Zargentiefe) | 20 – 115 mm | 20 – 175 mm | 40 – 200 mm |
| Bandstärke | 0,5 – 1,0 mm (1,0 – 2,0 mm Aluminium mit optionalem Werkzeug) | 0,6 – 1,0 mm (1,0 – 2,0 mm Aluminium mit optionalem Werkzeug) | 0,8 – 2,0 mm |
| Materialien | Edelstahl, verzinktes Blech, Aluminiumcoil | Edelstahl, verzinktes Blech, Aluminiumcoil | Edelstahl, verzinktes Blech, Aluminium |
| Minimaler Biegeradius | R7 mm | R7 mm | R7 mm; R15 mm mit Ausklinken und Bördeln |
| Extras | Entfernen der Aluminiumkante serienmäßig | Doppelter Spindelvorschub; optionale seitliche Lochstanzung | CNC-Ausklinken 15° – 120°, 14 mm Bördelung, integrierte Lochstanzung, Zickzack-Senknaht |
| Dateien | DXF, PLT aus AutoCAD, Type3, CorelDRAW, Illustrator | DXF, PLT | DXF, PLT |
| Strom und Druckluft | 220 V, 2,2 kW; 0,4 – 0,6 MPa | 220 V, 2,5 kW; 0,4 – 0,6 MPa | 220 V, 5,5 kW; 0,6 – 0,8 MPa |
| Größe und Gewicht | 1450 × 820 × 1550 mm, 400 kg | 1450 × 820 × 1550 mm, 600 kg | 2980 × 1200 × 1650 mm, 860 kg |
Wählen Sie nach den tiefsten Buchstaben, die Sie regelmäßig herstellen, und nach der Nachbearbeitung, die die Maschine übernehmen soll: Die S1810 klinkt aus und bördelt die Zarge im selben Ablauf, sodass der Buchstabe fertig für die Rückwand aus der Maschine kommt; andernfalls erfordert das eine zweite Maschine oder Handarbeit.
Verfahren 3: Harzgefüllte Buchstaben
Harzbuchstaben haben eine gedruckte oder gekantete Schale, die mit Harz gefüllt und anschließend ausgehärtet wird. Das Ergebnis ist eine massive Leuchtfront mit glänzender Oberfläche. Bei gedruckten Schalen ist der MD-C02 die Aushärtungshälfte der Linie: Er nimmt die gefüllten Schalen direkt vom AD-F4 auf und härtet sie in etwa einer Stunde unter UV-Licht aus, ohne Ausrichtvorrichtung und ohne Druck auf die Schale.
- Auf den Drucker abgestimmt: Die Aushärtungsfläche von 1200 × 800 mm nimmt ein volles AD-F4 Druckbett an Buchstaben auf, sodass das Aushärten den Druck nicht aufhält.
- Sieben Programme, 10 bis 70 Minuten, jeweils mit eigener Lüfterdrehzahl und Belichtungszeit, damit eine dünne Front und ein tiefer Buchstabe jeweils die nötige Belichtung erhalten.
- Gleichmäßige Aushärtung, geringe Leistung: UV-Lampen unter einer transparenten Glasplatte, vier Lüfter mit Abluft und Luftreinigung, 230 W an einphasigen 110 – 220 V.
- Metallschalen: Die TPS-Biegemaschinen nennen Harzbuchstaben unter ihren Anwendungen; die Schale wird zuerst gekantet und anschließend gefüllt.
Verfahren 4: Flach geschnittene Buchstaben und Logos
Flach geschnittene Buchstaben haben keine Zarge: Sie werden aus einer Platte geschnitten und an der Wand befestigt, oft auf Abstandshaltern, oder für einen Halo-Effekt von hinten beleuchtet. Das Material bestimmt die Maschine.
| Material | Maschine | Hinweise |
|---|---|---|
| Acryl, Holz, MDF | CO₂-Laser, etwa die Nova14 Elite (1400 × 900 mm) | Schneidet Acryl mit polierter Kante und graviert Details im selben Auftrag; siehe unseren CO₂-Laser-Ratgeber |
| Edelstahl, Aluminium, verzinktes Blech | Faserlaser, etwa der HS-C3015 (1524 × 3048 mm, 3 oder 6 kW) | Schneidet auch die Rückwände und Befestigungsteile für Profilbuchstaben |
| Bedruckte Fronten und farbige Buchstaben | UV-Flachbettdrucker, etwa der UD-25R8CKV (2440 × 1220 mm) | Druckt auf klarem Acryl Weiß unter die Farbe; siehe unseren UV-Drucker-Ratgeber |
Ein CO₂-Laser schneidet kein Metall, und ein Faserlaser ist nicht das Werkzeug für Acryl: Wenn Sie beides verkaufen, planen Sie beides ein. Beim Schneiden von Acryl und Holz entstehen Dämpfe; planen Sie daher die Absaugung zusammen mit dem Laser; siehe unseren Ratgeber zu Absauganlagen.
Die Fronten: schneiden und bedrucken
- Mit der Schale gedruckt: Beim AD-F4 kann die Front im selben Auftrag in einer anderen Farbe gedruckt werden.
- Aus opalem Acryl geschnitten: Bei Buchstaben aus gekantetem Metall wird die Front meist mit einem CO₂-Laser geschnitten, der eine saubere Kante hinterlässt, die nicht poliert werden muss.
- Farbig bedruckt: Ein UV-Flachbettdrucker druckt Logos und Farbe direkt auf die Acrylfront; auf klarem Acryl druckt er Weiß unter die Farbe, damit das Licht gleichmäßig durchscheint.
- Harzfront: Bei Harzbuchstaben ist das ausgehärtete Harz selbst die Front.
Welches Verfahren für welchen Auftrag
| Auftrag | Verfahren | Warum |
|---|---|---|
| Ladenfrontbuchstaben in Markenfarben, viele Formen, kleine Auflagen | 3D-gedruckte Schalen | Farbige Zargen direkt vom Druckbett, ohne Metallbearbeitung |
| Fassaden- und Einkaufszentrumsbuchstaben mit mehr als 100 mm Tiefe | Gekantetes Metall | Zargen bis 175 oder 200 mm Tiefe, Metalloberfläche |
| Buchstaben, die gebördelt und an einer Rückwand befestigt werden müssen | Gekantetes Metall an der S1810 | Ausklinken und 14 mm Bördelung im selben Ablauf |
| Kleine, robuste Leuchtbuchstaben mit glänzender Front | Harzgefüllt | Massive Front, in etwa einer Stunde pro Druckbett ausgehärtet |
| Empfangslogos, Acryl- oder Holzbuchstaben auf Abstandshaltern | Flach geschnitten auf einem CO₂-Laser | Polierte Acrylkanten, Gravur im selben Auftrag |
| Buchstaben aus Edelstahl oder gebürstetem Aluminium | Flach geschnitten auf einem Faserlaser | Schneidet Blech sauber; fertigt auch Rückwände |
Viele Werbetechnikbetriebe kombinieren Verfahren: gedruckte Schalen für farbige Ladenfrontbuchstaben, eine Biegemaschine für große Fassadenarbeiten und einen Laser für Fronten und flache Buchstaben.
Häufige Fehler
- Auswahl nach dem tiefsten Buchstaben, der vielleicht einmal vorkommt. Legen Sie die Maschine auf die Buchstaben aus, die Sie jede Woche herstellen; vergeben Sie den seltenen Übergrößenauftrag extern oder fertigen Sie ihn in Metall.
- Front und Rückwand vergessen. Eine Zarge allein ist noch kein Buchstabe: Planen Sie, wie die Fronten geschnitten oder bedruckt und wie die Rückwände hergestellt werden.
- Innenmaterial im Außenbereich. Gedruckte Buchstaben für die Außenwerbung brauchen ein dafür geeignetes Material, etwa PDS.
- Keine Absaugung am Laser. Das Schneiden von Acryl und Holz ohne Absaugung hinterlässt Dämpfe in der Werkstatt und Rückstände auf der Linse.
- Zeichnungen ohne geschlossene Konturen. Biegemaschinen und Drucker arbeiten mit Vektordateien; saubere, geschlossene Konturen sparen Zeit an der Maschine.
Glossar
- Zarge: die Seitenwand eines Profilbuchstabens, die ihm Tiefe gibt.
- Front: die Vorderseite des Buchstabens, meist aus lichtdurchlässigem Acryl oder Harz, damit das Licht hindurchscheint.
- Ausklinken und Bördeln: Einschneiden der Zarge an Richtungswechseln und Umbiegen eines Rands zur Befestigung der Rückwand.
- Halo-Buchstabe: ein von hinten beleuchteter Buchstabe, dessen Licht auf die Wand um ihn herum scheint.
- IMS: das Vierfarben-Zuführsystem des AD-F4, das das Filament automatisch wechselt.
- Harzbuchstabe: eine mit Harz gefüllte und ausgehärtete Schale, die eine massive Leuchtfront ergibt.
Vor der Bestellung
- Nennen Sie uns die Buchstaben, die Sie herstellen, ihre Größen und Tiefen, die Materialien und wie viele pro Monat. Wir empfehlen das Verfahren und die Maschinen.
- Senden Sie uns einige Ihrer eigenen Vektordateien: Wir zeigen Ihnen, wie sie auf dem AD-F4 gedruckt oder wie sie gekantet werden.
- Installation, Bedienerschulung und technischer Service sind verfügbar und werden pro Maschine und Land angeboten.
- Sie können die Maschinen nach Terminvereinbarung in unserem Showroom in Bukarest im Betrieb sehen.
Häufig gestellte Fragen
Wie stellt man Profilbuchstaben am besten her?
Das hängt von den Buchstaben ab. Gedruckte Schalen eignen sich für farbige Buchstaben bis 100 mm Tiefe in kleinen Auflagen; gekantetes Metall für tiefe, große und metallische Buchstaben; Harz für kleine Buchstaben mit massiver, glänzender Front; flach geschnittene Buchstaben werden mit dem Laser aus Platten geschnitten.
Wie tief kann ein 3D-gedruckter Profilbuchstabe sein?
Bis 100 mm auf dem AD-F4, entsprechend der Höhe seines Bauraums von 1200 × 800 × 100 mm. Tiefere Buchstaben werden mit gekanteten Metallzargen hergestellt, je nach TPS-Modell bis 115, 175 oder 200 mm.
Kann ein 3D-gedruckter Buchstabe im Außenbereich verwendet werden?
Ja, wenn er aus einem für die Außenwerbung geeigneten Material gedruckt wird, etwa PDS. Der AD-F4 verarbeitet außerdem AdPETG, PLA und PETG.
Welche Profilbuchstaben-Biegemaschine brauche ich?
Wählen Sie nach den tiefsten Buchstaben, die Sie regelmäßig herstellen: Die S6720 deckt 20 – 115 mm ab, die S8900 20 – 175 mm und die S1810 40 – 200 mm, mit Ausklinken, Bördeln und Lochstanzen im selben Ablauf.
Wie werden Harzbuchstaben ausgehärtet?
Die gefüllten Schalen werden unter UV-Licht ausgehärtet. Der MD-C02 härtet ein volles Druckbett von 1200 × 800 mm an Buchstaben in etwa einer Stunde aus, mit sieben Programmen von 10 bis 70 Minuten.
Kann ein CO₂-Laser Metallbuchstaben schneiden?
Nein. Ein CO₂-Laser schneidet Acryl, Holz und MDF; Metallbuchstaben und Rückwände werden mit einem Faserlaser geschnitten.
Welche Dateien benötigen die Maschinen?
Vektordateien. Der AD-F4 liest unter anderem .dxf und .svg, und seine Software wandelt 2D-Konturen und Schriften in 3D-Buchstaben um; die TPS-Biegemaschinen verarbeiten DXF und PLT aus AutoCAD, Type3, CorelDRAW oder Illustrator.