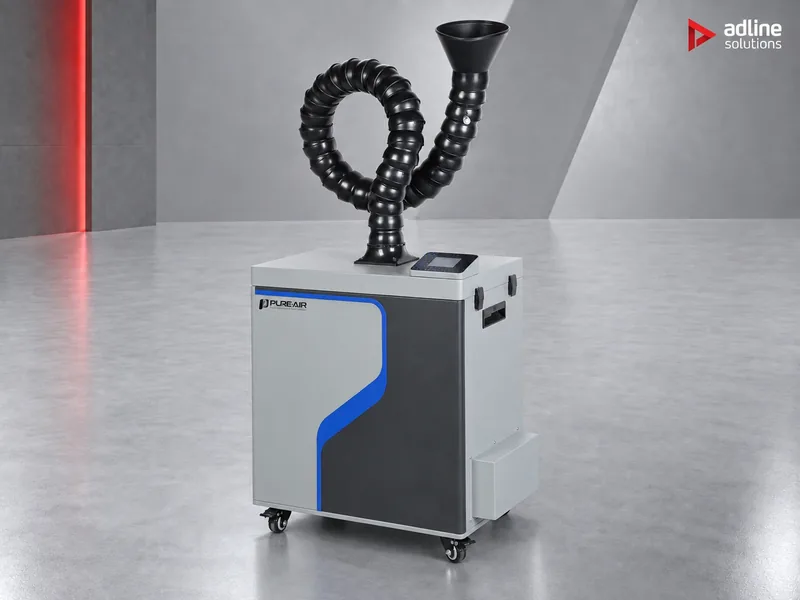
Warum Absaugung wichtig ist
Ein Laser verwandelt einen Teil des Materials in Rauch, Gase und Feinstaub. Wird dieser Rauch nicht direkt an der Entstehungsstelle abgeführt, setzt er sich auf dem Werkstück, auf der Optik und bei den Personen an der Maschine ab. Die Probleme wirken zunächst unabhängig voneinander, haben aber meist diese eine Ursache.
Oberfläche
- Verschmutzte oder leicht verbrannte Kanten
- Rückstände auf der Oberfläche
- Kleber und Lack haften schlecht
Gleichmäßigkeit
- Teile fallen von Auftrag zu Auftrag unterschiedlich aus
- Häufiges Nachjustieren der Parameter
- Rauch im Strahlengang absorbiert und streut einen Teil der Laserenergie
Maschine
- Ablagerungen auf Linse und Spiegeln
- Nachlassende Schneidleistung
- Häufigere Reinigung und Wartung
Mitarbeiter
- Rauch und Geruch in der Werkstatt
- Gereizte Augen und Atemwege
- Ermüdung und nachlassende Konzentration
Schritt 1: Beginnen Sie beim Material
Jede Serie ist auf den Staub und Rauch eines bestimmten Prozesses ausgelegt. Die Auswahl nach Material ist wichtiger als die Auswahl nach Luftleistung: Mit der falschen ersten Filterstufe setzt sich der Filter zu oder verschleißt lange vor seiner normalen Standzeit.
Filterstufen
| Was Sie bearbeiten | Serie | Erste Filterstufe | Beispielmodelle |
|---|---|---|---|
| Acryl, Kunststoffe, Papier und Karton, Leder, Textilien auf dem CO₂-Laser; CNC-Fräsen von Acryl, Verbundwerkstoffen und Kunststoffen; Harz- und FFF-3D-Druck | FS | F9-Tiefenfaltenvorfilter, danach H14 und Aktivkohle | PA-FS300, PA-FS800, PA-FS1600 |
| Holz, Sperrholz, MDF und Spanplatte auf CO₂-Laser, CNC-Fräse oder Nesting-Maschine | FGS | PTFE-Patrone mit mineralischem Pulver, danach H14 und Aktivkohle | PA-FGS800, PA-FGS1600, PA-FGS2400 |
| Faser-, UV- und CO₂-Laserbeschriftung und -codierung von Metallen, Kunststoffen, Kartonagen, Leiterplatten und Chips | DS, F-s | DS: F9-Vorfilter, H14 und Aktivkohle. F250s/F350s: F5-Vorfilter und H14, ohne Aktivkohle | PA-F250s, PA-DS400, PA-DS1600 |
| Metallbearbeitung an einem Arbeitsplatz: Laserritzen und -bohren, Laser- und WIG-Schweißen, Entgraten, additive Metallfertigung und Entpulvern | D | D250–D500: F9-Taschenfilter, keine HEPA-Stufe. Ab D800: schwer entflammbare PTFE-Patrone, danach H14; Aktivkohle optional | PA-D350, PA-D800, PA-D1600 |
| Kohlefaser- und Verbundlaminate (CFK, CMC); Laserreinigung lackierter oder oxidierter Teile | DFS | Schwer entflammbare PTFE-Patrone, danach H14 und Aktivkohle | PA-DFS800, PA-DFS1600, PA-DFS2400 |
Holz ist der häufigste Fehler. Harz und Bindemittel in der Platte machen den Rauch klebrig, und er setzt den F9-Vorfilter eines FS-Geräts in einem Bruchteil seiner normalen Standzeit zu. Wenn ein Laser regelmäßig Holz oder MDF schneidet, wählen Sie die FGS-Serie, auch wenn er zusätzlich Acryl schneidet.
Materialien, die besondere Sorgfalt erfordern
Manche Materialien setzen giftige, korrosive oder klebrige Gase frei. Bei ihnen ist die Absaugung an der Entstehungsstelle nicht optional: Sie schützt Bediener und Maschine. Eines davon, PVC, gehört überhaupt nicht auf einen Laser.
| Material | Was der Laser freisetzt | Was zu planen ist |
|---|---|---|
| PVC und PVC-Folie | Chlorwasserstoff (HCl), der korrosive Dämpfe bildet und Linse, Spiegel und Metallteile der Maschine angreift | PVC und andere chlorhaltige Kunststoffe nicht mit dem Laser schneiden oder gravieren: Eine Absauganlage entfernt den Rauch, verhindert aber nicht, dass das Gas in der Maschine entsteht. Wenn Sie nicht sicher sind, was ein Material enthält, senden Sie uns das Datenblatt. |
| ABS | Styrol und Stickstoffverbindungen, darunter möglicherweise Cyanwasserstoff, mit starkem Geruch | Beim Laserhersteller prüfen, ob ABS für die Maschine freigegeben ist; mit einem Gerät mit Aktivkohlestufe absaugen, etwa der FS-Serie |
| Polycarbonat (PC) | Dichter, reizender Rauch, der klebrige Rückstände hinterlässt | Mit Ablagerungen in der Maschine und schnellerer Filterbeladung rechnen; die Filter häufiger prüfen |
| Gummi | Stark riechender, reizender Rauch (je nach Mischung Schwefelverbindungen) und dichter Ruß, der sich schnell auf der Optik absetzt | Durchgehende Absaugung beim Gravieren und häufigere Reinigung der Optik |
| Verbundwerkstoffe mit Harzen | Flüchtige organische Verbindungen und andere Gase, je nach Harz | Vollständige Filtration: die DFS-Serie für das Laserschneiden von Kohlefaserlaminaten, die FS-Serie für das CNC-Fräsen von Verbundwerkstoffen (Schritt 1). Für andere Fälle nennen Sie uns den Harztyp. |
| Holz, MDF und Sperrholz | Große Mengen Feinstaub, Harz und Rauch | Die FGS-Serie, wie in Schritt 1 |
Schritt 2: Auf die Maschine abstimmen
Für CO₂-Laser empfiehlt PURE-AIR jedes Modell für eine bestimmte Arbeitsflächengröße. Ordnen Sie Ihre Arbeitsfläche der passenden Zeile zu; wenn Sie mehrere Maschinen an einem Gerät betreiben oder Ihre Arbeitsfläche zwischen zwei Zeilen liegt, nennen Sie uns die Modelle, und wir legen die Anlage aus.
| Arbeitsfläche des CO₂-Lasers | Acryl, Kunststoffe, Leder (FS) | Holz und MDF (FGS) | Luftleistung |
|---|---|---|---|
| 30 × 40 cm oder 30 × 50 cm | PA-FS300 | — | 300 m³/h |
| 40 × 60 cm | PA-FS400 | — | 400 m³/h |
| 80 × 100 cm | PA-FS500 | PA-FGS800 | FS500: 500 m³/h · FGS800: 800 m³/h |
| 90 × 130 cm | PA-FS800 | PA-FGS1600 | FS800: 800 m³/h · FGS1600: 1600 m³/h |
| 100 × 160 cm | PA-FS1600 | PA-FGS1600 | 1600 m³/h |
| 130 × 250 cm und Großformat | PA-FS2400 | PA-FGS2400 | 2400 m³/h |
Beschriftungsstationen und Metallbearbeitungszellen werden anders ausgelegt: nach der Zahl der Erfassungsstellen, der Haube oder Düse und der Länge der Rohrleitung. Die Serien DS, D und DFS reichen jeweils von kompakten Geräten bis 2400 m³/h.
| Modell | Luftleistung | Max. Unterdruck | Anschluss |
|---|---|---|---|
| PA-F250s | 250 m³/h | 2800 Pa | 50 / 75 mm |
| PA-F350s | 350 m³/h | 3700 Pa | 50 / 75 mm |
| PA-DS400 | 400 m³/h | 8000 Pa | 75 / 100 mm |
| PA-DS800 | 800 m³/h | 10.000 Pa | 100 / 125 mm |
| PA-DS1600 | 1600 m³/h | 10.000 Pa | 150 mm |
| PA-D250 | 250 m³/h | 2700 Pa | 75 / 100 mm |
| PA-D500 | 500 m³/h | 10.000 Pa | 75 / 100 mm |
| PA-D1600 | 1600 m³/h | 10.000 Pa | 150 mm |
| PA-DFS800 | 800 m³/h | 10.000 Pa | 100 / 125 mm |
| PA-DFS2400 | 2400 m³/h | 10.000 Pa | 200 mm |
Ein hoher Unterdruck ermöglicht es einem Gerät, den Rauch direkt an der Düse zu erfassen, bevor er sich im Raum verteilt. Halten Sie die Rohrleitung kurz und gerade: Jeder zusätzliche Meter und jeder Bogen kostet Saugleistung an der Erfassungsstelle.
Schritt 3: Standard- oder intelligente Steuerung
Die meisten Modelle gibt es in einer Standardversion mit PPS-Steuerung und einer i-Version mit intelligenter PIPS-Steuerung. Absaugung und Filtration sind identisch; der Unterschied liegt darin, was das Gerät anzeigt und wie es mit Ihrer Maschine verbunden wird. Ab dem 15. September 2026 liefert PURE-AIR die Standardgeräte mit einem farbigen LCD-Touchscreen und einer überarbeiteten Steuerung.
Die i-Version bietet zusätzlich:
- Anzeige der tatsächlichen Luftleistung und des Unterdrucks auf einem industriellen Touchscreen
- Eine Filterüberwachung, die warnt, bevor eine Stufe verstopft
- Automatische Luftmengenkompensation, damit die Absaugung bei zunehmender Filterbeladung nicht nachlässt
- I/O und RS-485 für Fernstart/-stopp, Kopplung mit der Hauptmaschine oder dem Roboter und zentrale Steuerung mehrerer Geräte
- Optionale Sensoren für PM2,5, VOC und O₃
Wählen Sie die i-Version, wenn die Absauganlage mit einer Maschine oder Fertigungslinie starten und stoppen soll oder wenn niemand daneben steht, um die Filter zu kontrollieren. Die kompakten F250s und F350s, die D250, D350 und D500, die FS300 und die FGS2400 gibt es nur in der Standardversion.
Beispiele

Werbetechnikbetrieb, CO₂-Laser mit 90 × 130 cm Arbeitsfläche, schneidet Acryl und graviert Leder.
PA-FS800, empfohlen für diese Arbeitsflächengröße, mit F9, H14 und Aktivkohle gegen den Geruch von Acryl und Leder.
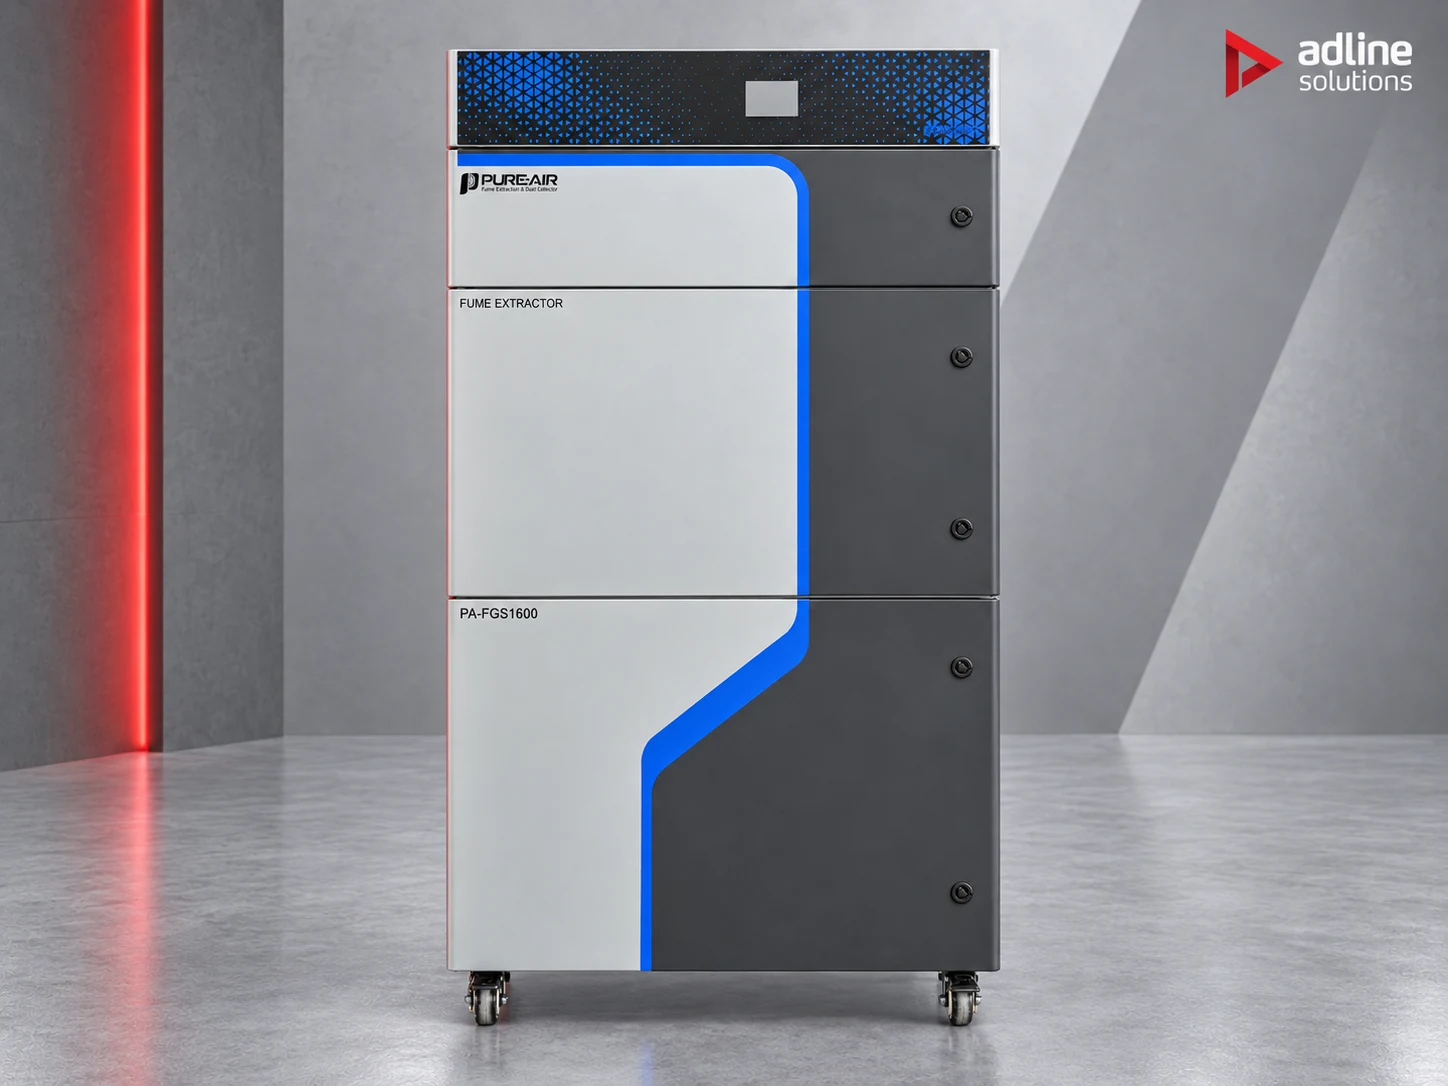
Möbelwerkstatt, CO₂-Laser mit 100 × 160 cm Arbeitsfläche, schneidet Sperrholz und MDF.
PA-FGS1600. Die PTFE-Patrone mit mineralischem Pulver nimmt den klebrigen Holzstaub auf, der einen FS-Vorfilter zusetzen würde.
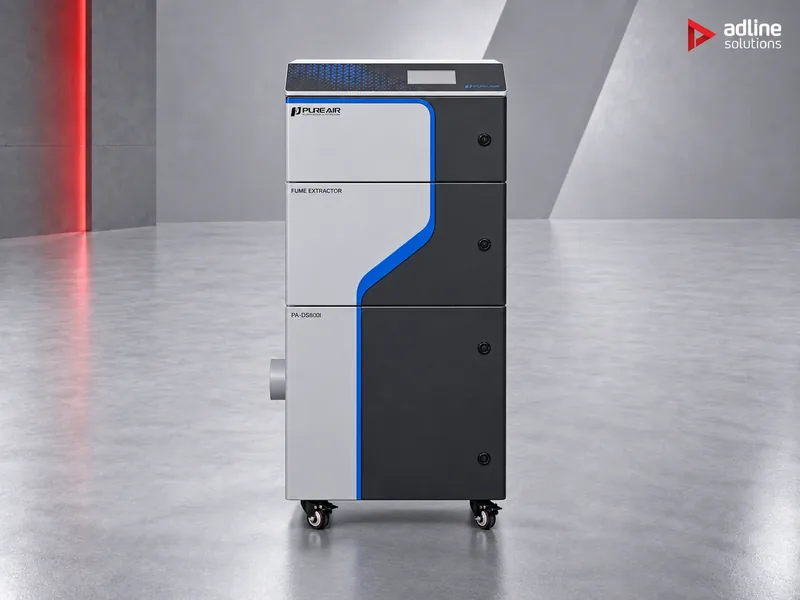
Inline-Beschriftungsstation an einer Montagelinie.
Ein DS-Gerät in der i-Version, zum Beispiel PA-DS800i, damit die Absauganlage über I/O oder RS-485 mit der Linie startet und stoppt und warnt, bevor ihre Filter verstopfen.
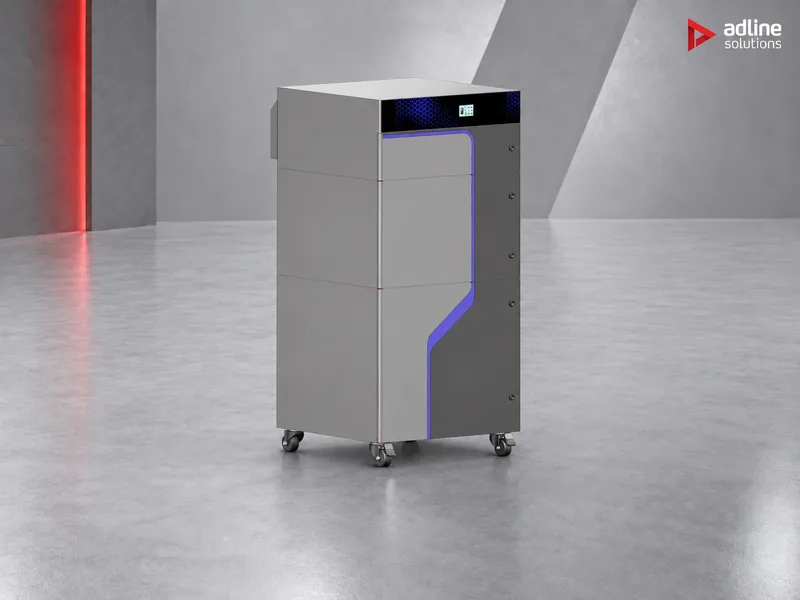
Laserreinigung lackierter Teile oder Schneiden von Kohlefaserplatten.
Die DFS-Serie, zum Beispiel PA-DFS1600: Die schwer entflammbare PTFE-Patrone ist für heiße, teils glimmende Partikel und abrasiven, leitfähigen Staub ausgelegt. Verwenden Sie beim Schneiden von Kohlefaser geerdete, antistatische Rohrleitungen.

WIG-Schweißplatz oder Entpulverungsstation eines Metall-3D-Druckers.
Die D-Serie, direkt am Prozess aufgestellt und über eine Düse oder Haube angeschlossen. Bei Metallpulver sowohl die Rohrleitung als auch das Gerät erden.
Vor der Bestellung
- Alle Geräte der Baureihe arbeiten an einer einphasigen Versorgung mit 90–110 V oder 210–257 V, 50/60 Hz.
- Die Geräte führen die gefilterte Luft in den Raum zurück; für die Serien FS, FGS, DS und DFS ist daher keine Abluftleitung nach außen nötig.
- Lassen Sie am Luftauslass etwa 150 mm Abstand und halten Sie die Vorderseite frei: Die Filter werden von vorne gewechselt.
- Keines der Geräte ist explosionsgeschützt. Wenn Sie mit Metallpulver oder anderen brennbaren Stäuben arbeiten, nennen Sie uns Pulverart und Mengen, und wir prüfen die Anwendung.
Häufig gestellte Fragen
Kann eine Absauganlage sowohl Holz als auch Acryl bewältigen?
Ja, wenn Sie die FGS-Serie wählen. Ihre PTFE-Patrone mit mineralischem Pulver nimmt den klebrigen Holzstaub auf, und die Stufen H14 und Aktivkohle bewältigen auch den Acrylrauch. Ein FS-Gerät verliert bei Holz seinen Vorfilter schnell.
Brauche ich eine Abluftleitung nach außen?
Nicht bei den Serien FS, FGS, DS und DFS: Sie filtern stufenweise bis H14 und führen die gereinigte Luft in den Raum zurück. Sie benötigen nur eine kurze, gerade Leitung von der Maschine zur Absauganlage.
Worin unterscheidet sich ein Modell von seiner i-Version?
Absaugung und Filtration sind identisch. Die i-Version bietet zusätzlich die Anzeige von tatsächlicher Luftleistung und Druck, Filterwarnungen, automatische Luftmengenkompensation sowie I/O- und RS-485-Kopplung mit Ihrer Maschine oder Linie.
Kann ich PVC mit dem Laser schneiden, wenn ich eine Absauganlage habe?
Nein. PVC setzt beim Schneiden Chlorwasserstoff frei, und die korrosiven Dämpfe greifen Optik und Metallteile des Lasers auch bei guter Absaugung an. Bearbeiten Sie PVC und andere chlorhaltige Kunststoffe nicht mit dem Laser; wenn Sie nicht sicher sind, was ein Material enthält, senden Sie uns das Datenblatt.
Welches Modell passt zu unserem Laser?
Für CO₂-Laser gehen Sie von der Tabelle der Größen der Arbeitsfläche oben aus. Für Beschriftungsstationen und Metallbearbeitungszellen nennen Sie uns das Maschinenmodell, die Zahl der Erfassungsstellen und die Leitungsführung, und wir legen das Gerät aus.