Was ein Handlaserschweißgerät leistet
Eine Faserlaserquelle in einem fahrbaren Gehäuse leitet den Strahl über eine Lichtleitfaser zu einem leichten Schweißkopf. Der Bediener führt den Kopf wie einen Brenner entlang der Fuge, doch die Energie kommt als fokussierter Strahl von wenigen Millimetern Breite statt als Lichtbogen an. Das Schmelzbad ist klein, das umgebende Metall bleibt kühl, und die Naht wird fein und gleichmäßig. Bei der Hanma HT wiegt der Kopf höchstens 600 g und lässt sich so eine ganze Schicht lang halten.
Schweißen
- Kontinuierlich, punktweise oder oszillierend
- Mit oder ohne Zusatzdraht
Reinigen
- Reinigungsmodus am selben Kopf
- Rost, Lack, Oxide und Öl werden vor dem Schweißen entfernt
Geringer Verzug
- Eine schmale Wärmeeinflusszone
- Dünnes Blech bleibt plan, Sichtflächen bleiben sauber
Schnell erlernbar
- Voreinstellungen nach Metall und Dicke
- Parameter werden am Werkstück über die Wi-Fernbedienung geändert
Beginnen Sie bei dem, was Sie schweißen
| Ihre Arbeit | Typisches Metall und typische Dicke | Wo Sie beginnen |
|---|---|---|
| Profilbuchstaben, Leuchtkästen, Beschilderung | Edelstahl und Aluminium, 0,5 – 3 mm | HT1500; HT2000, wenn Aluminium zur täglichen Arbeit gehört |
| Gehäuse, Schränke, Blechteile | Edelstahl und Baustahl, 1 – 3 mm | HT1500 |
| Geländer, Tore, Zäune | Rohre und Bleche aus Edelstahl und Baustahl, 2 – 4 mm | HT2000 |
| Rahmen, Halterungen, leichte Konstruktionen | Baustahl, 4 – 6 mm | HT3000 |
| Gemischte Werkstatt, auch Aluminium und Kupfer | Mehrere Metalle, bis 3 – 4 mm | HT2000 |
| Reparatur und Instandhaltung vor Ort | Gemischt, oft dünn | HT1500 oder HT2000, an einphasigen 220 V |
Der Auswahlassistent oben auf dieser Seite leistet dasselbe mit drei Fragen. Die folgenden Schritte erläutern jede Entscheidung.
Laser, WIG oder MIG: Was die Forschung zeigt
Laserschweißen wird seit Jahren im Labor mit dem Lichtbogenschweißen verglichen. Die folgenden Studien haben Geschwindigkeit, Wärme, Verzug, Festigkeit und Schweißrauch am selben Werkstoff gemessen, der auf beide Arten geschweißt wurde. Sie wurden mit Labor- und Industrieanlagen durchgeführt, nicht mit einem bestimmten Handgerät; sie zeigen daher den Unterschied zwischen den Verfahren, nicht ein garantiertes Ergebnis.
| Messgröße | Gepulster Laser | Gepulstes WIG |
|---|---|---|
| Schweißgeschwindigkeit | 160 mm/min | 32,5 mm/min |
| Breite der Wärmeeinflusszone | 0,75 mm | 7,65 mm |
| Maximaler Winkelverzug | 0,91° | ca. 6,3° |
| Eigenspannung nahe der Naht | ca. 100 MPa, Druck | ca. 430 MPa, Zug |
| Zugfestigkeit der Verbindung | 806 MPa | 804 MPa |
| Nahtwirkungsgrad | 95,4 % | 95,2 % |
Quelle: Junaid et al., Journal of Materials Processing Technology, 2017, an dünnem Titanlegierungsblech. Die Laserverbindung war etwa fünfmal schneller geschweißt, ihre Wärmeeinflusszone war zehnmal schmaler und das Blech verzog sich etwa siebenmal weniger, während die Verbindung ebenso fest war wie die WIG-Verbindung: Beide brachen im Grundwerkstoff, nicht in der Naht.
Laserschweißnaht
Ein Strahl von etwa 1 – 4 mm Breite: eine schmale Naht, eine Wärmeeinflusszone unter einem Millimeter und ein Blech, das plan bleibt.
WIG-Schweißnaht
Ein breiter Lichtbogen: eine breite Naht, eine etwa zehnmal breitere Wärmeeinflusszone und ein Blech, das sich beim Abkühlen verzieht.
Weitere Ergebnisse, die in der Werkstatt zählen:
- Weniger Schweißrauch: In einer Doktorarbeit an der Schlesischen Technischen Universität erzeugte das Lichtbogenschweißen bei gleicher Streckenenergie pro Millimeter etwa 3,5-mal so viel Rauch pro Sekunde wie das Laserschweißen, MIG am meisten. Mehr als 20 % der Partikel im Laserrauch waren noch klein genug, um eingeatmet zu werden; eine Absaugung bleibt daher nötig.
- Sauberere Fugen, weniger Poren: Laserreinigung vor dem Schweißen senkte die Porosität in geschweißtem Aluminium bei Kehlnähten am Rand von 10 – 80 % auf unter 0,5 % (Al Shaer, Li und Mistry, Optics and Laser Technology, 2014).
- Können zählt weiterhin: Eine Studie der Óbuda-Universität von 2025 fand Nahtabweichungen beim Handlaserschweißen selbst mit den vom Hersteller empfohlenen Parametern und kam zu dem Schluss, dass die Qualität auch vom Schweißer abhängt. Voreinstellungen verkürzen die Einarbeitung; Probestücke und Schulung machen die Ergebnisse gleichmäßig.
| Handlaser | MIG | WIG | Elektrode | |
|---|---|---|---|---|
| Blechdicke | 0,5 – 6 mm, je nach Leistung | Ab 0,6 mm | Ab 0,3 mm | Über 2 mm, für dünnes Blech ungeeignet |
| Thermischer Verzug | Minimal | Mittel | Mittel | Hoch |
| Nacharbeit nach dem Schweißen | Meist keine | Spritzer zu entfernen | Gering | Schlacke zu entfernen |
Der Kompromiss ist die Anfangsinvestition, die höher ist als bei einem Lichtbogenschweißgerät. Die Betriebskosten bleiben niedrig: Der Schutzgasverbrauch ist gering, und Zusatzdraht ist oft nicht nötig. Für schwere Konstruktionen über 6 – 8 mm bleiben MIG oder ein spezielles Verfahren die richtige Wahl.
Schritt 1: Die Leistung nach Dicke und Stoßart wählen
Das dickste Blech, das Sie regelmäßig schweißen, bestimmt die Leistung, und die Stoßart bestimmt, wie viel Leistung diese Dicke erfordert. Ein Stumpfstoß muss über die gesamte Dicke durchgeschweißt werden; bei einem Eck- oder Überlappstoß reicht dieselbe Leistung für mehr Material.
Schweißdicke in einer Lage je Modell
Baustahl, handgeführt, bei angemessener Vorschubgeschwindigkeit. Eck- und Überlappstöße erlauben bei gleicher Leistung größere Dicken als Stumpfstöße.
| Modell | Stumpfstoß, voll durchgeschweißt | Eck- oder Überlappstoß | Typische Arbeiten |
|---|---|---|---|
| Hanma HT1500 | 2 – 3 mm | 3 – 4 mm | Beschilderung, Gehäuse, Edelstahlverarbeitung in dünnen Stärken |
| Hanma HT2000 | 3 – 4 mm | 4 – 5 mm | Gemischte Werkstätten, auch Aluminium und Kupfer |
| Hanma HT3000 | 5 – 6 mm | 6 – 8 mm | Dickere Rahmen, Halterungen und Konstruktionen |
Diese Bereiche gelten für einwandfreies einlagiges Handschweißen auf Baustahl bei angemessener Vorschubgeschwindigkeit. Darüber schweißt die Maschine weiterhin, aber langsamer, teils in mehreren Lagen und mit weniger gleichmäßiger Qualität. Eine Maschine, die auf Ihren dicksten regelmäßigen Auftrag ausgelegt ist und nicht auf die seltene Ausnahme, liefert das beste Ergebnis pro Stunde.
Schritt 2: Ihre Metalle kennen
Metalle nehmen den Strahl nicht gleich gut auf. Edelstahl absorbiert die Faserlaserwellenlänge von 1064 nm gut; Aluminium und Kupfer reflektieren einen großen Teil davon und leiten die Wärme schnell ab. Die Voreinstellungen der Hanma HT zeigen das deutlich: Bei der HT2000 steigt bei gleicher Dicke von 2 mm die voreingestellte Spitzenleistung mit jedem Metall.
| Metall, 2 mm (Voreinstellung HT2000) | Spitzenleistung | Warum |
|---|---|---|
| Edelstahl | 39 % | Absorbiert den Laser gut, benötigt die geringste Leistung |
| Baustahl | 45 % | Etwas mehr Leistung für dieselbe Einbrandtiefe |
| Aluminium | 50 % | Reflektierend; benötigt mehr Leistung und saubere, oxidfreie Kanten |
| Kupfer | 55 %, mit langsamerem Drahtvorschub (8 mm/s) | Am stärksten reflektierend und der beste Wärmeleiter; am schwierigsten zu schweißen |
- Edelstahl: das klassische Metall für das Laserschweißen. Dünne Sichtteile bleiben plan, und die Naht braucht oft keine Nachbearbeitung.
- Baustahl: lässt sich gut schweißen; entfernen Sie vorher Rost, Walzhaut und Öl, was der Reinigungsmodus am selben Kopf übernimmt.
- Aluminium: benötigt mehr Leistung und saubere Kanten. Bei der HT1500 wird Aluminium über ein benutzerdefiniertes Profil bis etwa 2 mm geschweißt; die HT2000 hat es in den Voreinstellungen.
- Kupfer: den höheren Leistungen vorbehalten. Bei der HT2000 ist es bis etwa 2 mm in den Voreinstellungen enthalten.
Schritt 3: Die Fuge vorbereiten
Das Schmelzbad beim Laserschweißen ist klein, daher ist die Passgenauigkeit wichtiger als beim MIG-Schweißen. Drei Funktionen am Kopf helfen bei realen Teilen, die nie perfekt sind:
Einstellbarer Fleck
- 1 – 4 mm, eingestellt über das Oszillationsmodul
- Breit bei ungenauer Passung, schmal für dünne oder kleine Nähte
Oszillation
- Der Strahl pendelt quer über die Fuge
- Überbrückt breitere Fugen und Kehlnähte gleichmäßig
Zusatzdraht
- Füllt Spalte und baut Kehlnähte auf
- V-Rollen für Stahldraht, U-Rollen für Aluminium
Zuerst reinigen
- Der Reinigungsmodus entfernt Oxide und Öl
- Weniger Poren, besonders bei Aluminium
- Erst heften, dann schweißen: Der Punktmodus fixiert die Teile vor der durchgehenden Naht.
- Spalte bei Stumpfstößen eng halten: Ohne Zusatzdraht sollte ein Stumpfstoß nahezu spaltfrei schließen.
- An Reststücken testen: Schweißen Sie für jedes neue Metall und jede neue Dicke ein Probestück vor dem eigentlichen Teil und bewahren Sie die funktionierenden Parameter auf.
Die Steuerung verstehen
Die Steuerung der Hanma HT arbeitet in zwei Modi. Im Voreinstellungsmodus wählen Sie Metall und Dicke, und die Schweißparameter werden automatisch gesetzt. Im benutzerdefinierten Modus stellen Sie sie von Hand ein, für Metalle und Dicken außerhalb der Voreinstellungen oder um Einbrand, Verzug oder Spritzer zu korrigieren. Wer weiß, was jeder Wert bewirkt, arbeitet in beiden Modi leichter.
| Parameter | Was er steuert |
|---|---|
| Laserleistung | Die Nennleistung der Quelle: 1500, 2000 oder 3000 W. Durch die Maschine festgelegt. |
| Spitzenleistung (%) | Der genutzte Anteil der Nennleistung. Mehr ergibt tieferen Einbrand, birgt aber bei dünnem Blech das Risiko des Durchbrennens. |
| PWM-Verhältnis (%) | Wie lange der Strahl in jedem Puls eingeschaltet ist. Bei 100 % arbeitet der Laser praktisch kontinuierlich; unter 100 % pulst er und bringt weniger Wärme ins Teil, was bei wärmeempfindlichen Arbeiten hilft. |
| PWM-Frequenz (Hz) | Wie viele Pulse der Laser pro Sekunde abgibt. |
| Scanfrequenz (Hz) | Wie schnell der Strahl quer über die Fuge hin und her pendelt. |
| Schweißbreite (mm) | Wie breit der Strahl pendelt. Eine größere Breite deckt breitere Fugen ab. |
| Drahtgeschwindigkeit (mm/s) | Wie schnell der Zusatzdraht zugeführt wird, wenn mit Draht geschweißt wird. |
Die Steuerung bietet außerdem eine PWM-Feineinstellung, Rampen für Anstieg und Abfall der Leistung zu Beginn und am Ende der Naht sowie eine Gasvor- und -nachlaufverzögerung.
Schritt 4: Den Arbeitsplatz planen
| Bedarf | Was die Hanma HT benötigt |
|---|---|
| Kühlung | Integrierte Wasserkühlung mit konstanter Temperatur; mindestens 1,8 l/min Durchfluss, 170 – 520 kPa Eingangsdruck |
| Kühlwasser | Destilliertes Wasser, Härte unter 250 mg/l CaCO₃, pH 6 – 8, Partikel unter 200 µm |
| Schutzgas | Argon 99,998 %, Stickstoff 99,99 % oder Helium 99,998 %, über einen 6-mm-Schlauch |
| Stromversorgung | HT1500 und HT2000: einphasig 220 V, 50/60 Hz |
| Gehäuse (HT1500 und HT2000) | 910 × 540 × 650 mm |
| Betriebsbedingungen | 5 – 45 °C, 5 – 85 % Luftfeuchtigkeit |
Die Standardkonfiguration umfasst:
- Die Laserquelle mit integrierter Kühlung
- Den Schweißkopf HW980 mit Wi-Fernbedienung
- Einen Drahtvorschub mit V- und U-Rollen
- Laserschutzbrille für 1064 nm
- Masseklemme, Gasschlauch und Kabel
- Handbuch und voreingestellte Parameter
Destilliertes Wasser, Schutzgas und Druckminderer werden vor Ort beschafft. Hartes oder verschmutztes Wasser lässt die Kühlkanäle verkalken und verkürzt die Lebensdauer der Optik; deshalb lohnt es sich, die Grenzwerte für das Wasser einzuhalten.
Schritt 5: Sicher mit einem Laser der Klasse 4 arbeiten
Ein Handlaserschweißgerät ist ein Laserprodukt der Klasse 4, der höchsten Gefährdungsklasse für Laser. Direkte und reflektierte Strahlen können bleibende Augenschäden verursachen, und das Risiko ist bei reflektierenden Metallen wie Aluminium und Kupfer am größten. Die Maschine ist nach EN ISO 11553-2 gebaut, der Sicherheitsnorm für handgeführte Laserbearbeitungsmaschinen, doch auch der Arbeitsplatz muss dafür eingerichtet sein.
Immer Laserschutzbrille
- Für die Wellenlänge 1064 nm ausgelegt
- Gewöhnliche Schweißhelme und Schutzbrillen schützen nicht vor dem Laser
Ein kontrollierter Bereich
- Mit laserdichten Vorhängen oder Wänden abgeschirmt
- Zutritt nur für geschultes Personal, mit Warnschild
Eingebaute Verriegelungen
- Der Strahl wird nur bei gedrücktem Abzug ausgelöst
- Ein Kontaktsensor am Werkstück
Rauchabsaugung
- Weniger Rauch als beim Lichtbogenschweißen, aber feine Partikel
- An der Entstehungsstelle absaugen
- Benennen Sie einen Laserschutzbeauftragten und erstellen Sie eine kurze Arbeitsanweisung: wer schweißen darf, wo und mit welcher Schutzausrüstung.
- Schützen Sie neben den Augen auch die Haut: Strahl, Reflexionen, Hitze und Funken erfordern Handschuhe und schwer entflammbare Kleidung.
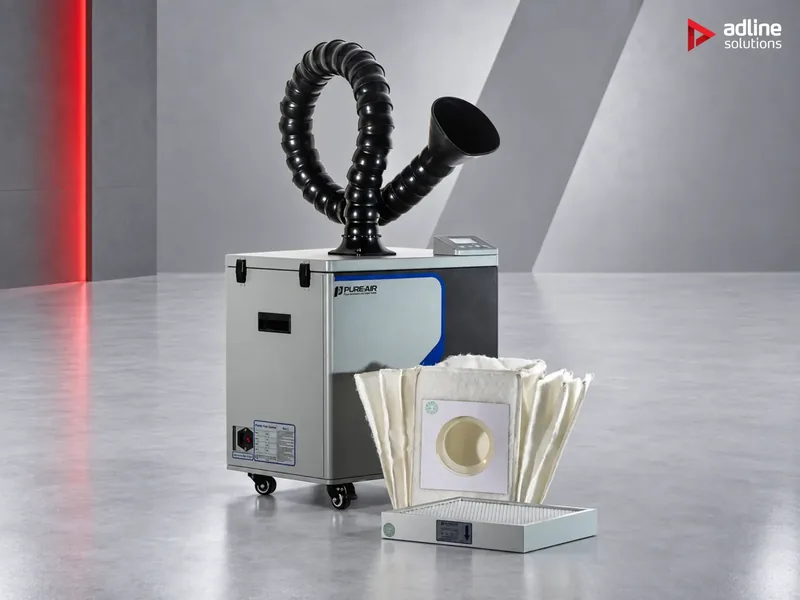
- Saugen Sie den Rauch an der Entstehungsstelle ab: Eine Hochvakuum-Absauganlage wie die PURE-AIR PA-D350 oder PA-D800, ausgelegt für Laser- und WIG-Schweißen an einem Arbeitsplatz, erfasst feine Metallpartikel, bevor sie sich verteilen. Siehe unseren Ratgeber zu Absauganlagen.
Unsere Handlaserschweißgeräte im Vergleich
| Hanma HT1500 | Hanma HT2000 | Hanma HT3000 | |
|---|---|---|---|
| Laserleistung | 1500 W | 2000 W | 3000 W |
| Stumpfstoß, voll durchgeschweißt | 2 – 3 mm | 3 – 4 mm | 5 – 6 mm |
| Eck- oder Überlappstoß | 3 – 4 mm | 4 – 5 mm | 6 – 8 mm |
| Metalle in den Voreinstellungen | Edelstahl und Baustahl; Aluminium über benutzerdefiniertes Profil | Edelstahl, Baustahl, Aluminium, Kupfer | Fragen Sie uns |
| Stromversorgung | Einphasig 220 V | Einphasig 220 V | Fragen Sie uns |
| Schweißkopf | HW980, ≤ 600 g, Wi-Fernbedienung | HW980, ≤ 600 g, Wi-Fernbedienung | HW980, ≤ 600 g, Wi-Fernbedienung |
| Modi | Schweißen, Reinigen, Drahtvorschub | Schweißen, Reinigen, Drahtvorschub | Schweißen, Reinigen, Drahtvorschub |
| Ideal für | Beschilderung, Gehäuse, dünner Edelstahl | Gemischte Werkstätten, Aluminium und Kupfer | Dickere Rahmen und Konstruktionen |
Alle drei teilen Kopf, Steuerung, Kühlung und Wellenlänge (1064 nm); nur die Laserleistung und damit die Dicke und die Metalle in den Voreinstellungen ändern sich. Wählen Sie nach der Dicke, die Sie am häufigsten schweißen.
Beispiele

Schilderhersteller, schweißt Profilbuchstaben und Leuchtkästen aus Edelstahl.
HT1500: feine Nähte zwischen Front und Zargen an dünnem Edelstahlblech, ohne Verzug auf der Sichtfläche. Siehe unseren Ratgeber zu Profilbuchstaben.
Blechbearbeitungsbetrieb, fertigt Edelstahlgehäuse.
HT1500: Ecknähte bis 3 – 4 mm, wenig oder kein Schleifen vor dem Lackieren oder Polieren.
Geländer- und Torbauer in Edelstahl und Stahl.
HT2000: Rohre und Bleche bis 4 mm, mit dem Reinigungsmodus für Rost und Walzhaut vor Ort.
Werkstatt, schweißt Aluminiumprofile und -paneele.
HT2000: Aluminium in den Voreinstellungen bis etwa 3 mm; vorher die Kanten reinigen.
Hersteller von Rahmen und Halterungen.
HT3000: 5 – 6 mm Stumpfstöße und bis 8 mm Ecknähte in einer Lage, MIG bleibt für die schwersten Arbeiten.
Wo sich Handlaserschweißen lohnt
- Profilbuchstaben: feine Nähte zwischen Front und Zargen, ohne Verzug auf der Fläche, die der Kunde sieht. Siehe unseren Ratgeber zu Profilbuchstaben.
- Leuchtkästen und Rahmen: schnelle Montage dünner Profile und Bleche, mit einer sauberen Naht, die die Dichtigkeit nicht beeinträchtigt.
- Pylone und Masten: leichte tragende Verbindungen, ohne die sichtbaren Paneele zu verziehen.
- Lochbleche und dekorative Paneele: dünne Elemente werden befestigt, ohne sie zu verbrennen oder zu verziehen.
- Halterungen und Unterkonstruktionen: bereit zum Pulverbeschichten oder Lackieren, ohne Schleifen.
- Metallbau: Gehäuse aus Edelstahl und Stahl, Geländer, Tore und Zäune.
- Reparatur und Instandhaltung: Schweißen von Teilen, die nicht zu einem Schweißtisch gebracht werden können.
Häufige Fehler
- Die Leistung für den seltenen Auftrag kaufen: Legen Sie die Maschine auf Ihre regelmäßige Dicke aus; für gelegentliche schwere Nähte behalten Sie das MIG-Gerät.
- Verschmutztes Metall schweißen: Öl, Lack und Oxid verursachen Poren; reinigen Sie die Fuge vorher, mit dem Reinigungsmodus oder von Hand.
- Schweißhelm statt Laserschutzbrille: Ein Filter für das Lichtbogenschweißen hält den 1064-nm-Strahl nicht auf.
- Leitungswasser im Kühlkreislauf: Kalk verkürzt die Lebensdauer der Optik; verwenden Sie destilliertes Wasser.
- Auf Probestücke verzichten: Einige Reststücke jedes Metalls und jeder Dicke ersparen Ausschussteile.
- Keine Absaugung: Weniger Rauch als beim Lichtbogenschweißen ist immer noch Rauch.
Glossar
- Stumpfstoß: zwei nebeneinanderliegende Kanten, über die volle Dicke geschweißt.
- Eck-, Überlapp- und T-Stoß (Kehlnaht): Bleche, die im Winkel aufeinandertreffen, sich überlappen oder ein T bilden; die Naht muss nicht durch die volle Dicke gehen.
- Wärmeeinflusszone (WEZ): das Metall neben der Naht, das sich so stark erwärmt, dass es sich verändert, ohne zu schmelzen.
- Oszillation (Wobble): das seitliche Pendeln des Strahls über die Fuge, um die Naht zu verbreitern und Spalte zu überbrücken.
- Zusatzdraht: in das Schmelzbad zugeführter Draht, um Spalte zu füllen und Kehlnähte aufzubauen.
- Schutzgas: Argon, Stickstoff oder Helium, das über die Naht geblasen wird, um Luft vom geschmolzenen Metall fernzuhalten.
- QBH: der Steckverbinder, der die Lichtleitfaser mit dem Schweißkopf verbindet.
- Laser der Klasse 4: die höchste Gefährdungsklasse für Laser; direkte und reflektierte Strahlen können Augen und Haut verletzen.
Vor der Bestellung
- Die Metalle, die Sie schweißen, und das dickste Blech, das Sie jede Woche schweißen
- Die Stoßarten, die Sie am häufigsten verwenden: Stumpf-, Eck-, Überlapp- oder Kehlnaht
- Ob Sie Zusatzdraht für Spalte oder Kehlnähte benötigen
- Ihre Stromversorgung, Ihr Schutzgas und Ihr Kühlwasser
- Einen Bereich, den Sie als Laserarbeitsbereich abschirmen können
- Wie viele Personen schweißen werden und mit welcher Erfahrung
- Fotos typischer Teile und Teile, die wir als Probestücke schweißen können
Häufig gestellte Fragen
Wo kann ich in Europa ein Handlaserschweißgerät kaufen?
Adline Solutions mit Sitz in Bukarest, Rumänien, liefert die Faserlaser-Handschweißgeräte Hanma HT in den Versionen 1500, 2000 und 3000 W in die gesamte Europäische Union. Nennen Sie uns Ihre Metalle und Dicken, und wir schweißen Probestücke, bevor Sie sich entscheiden. Installation, Bedienerschulung und Service sind verfügbar und werden pro Maschine und Land angeboten.
Wie dick kann ein Handlaserschweißgerät schweißen?
Das hängt von Leistung und Stoßart ab. Auf Baustahl schweißt die Hanma HT1500 in einer Lage Stumpfstöße von 2 – 3 mm und Eck- und Überlappstöße von 3 – 4 mm, die HT2000 3 – 4 mm und 4 – 5 mm und die HT3000 5 – 6 mm und 6 – 8 mm.
Ist Laserschweißen schneller als WIG?
Bei dünnem Blech ja. In einem Laborvergleich an dünnem Titanlegierungsblech lief das gepulste Laserschweißen mit 160 mm/min gegenüber 32,5 mm/min beim gepulsten WIG-Schweißen, also etwa fünfmal schneller, mit einer zehnmal schmaleren Wärmeeinflusszone und etwa siebenmal weniger Verzug, und die Verbindungen waren gleich fest.
Kann ein Handlaserschweißgerät Aluminium und Kupfer schweißen?
Ja, mit ausreichender Leistung und sauberen Kanten, da beide Metalle einen großen Teil des Laserlichts reflektieren. Die Hanma HT2000 hat Aluminium und Kupfer in ihren Voreinstellungen, bis etwa 3 mm bzw. 2 mm; bei der HT1500 wird Aluminium über ein benutzerdefiniertes Profil bis etwa 2 mm geschweißt.
Brauche ich für das Laserschweißen eine spezielle Schutzbrille?
Ja. Ein Handlaserschweißgerät ist ein Laser der Klasse 4, und die Brille muss für seine Wellenlänge ausgelegt sein, 1064 nm bei einem Faserlaser. Gewöhnliche Schweißhelme und Schutzbrillen schützen nicht vor dem Laserstrahl und seinen Reflexionen.
Entsteht beim Laserschweißen Rauch?
Weniger als beim Lichtbogenschweißen, aber ja. In einer Studie erzeugte das Lichtbogenschweißen bei gleicher Streckenenergie pro Millimeter etwa 3,5-mal so viel Rauch wie das Laserschweißen, doch mehr als 20 % der Partikel im Laserrauch waren klein genug, um eingeatmet zu werden. Saugen Sie den Rauch an der Entstehungsstelle ab.
Was benötigt ein Handlaserschweißgerät vor Ort?
Destilliertes Wasser für die integrierte Kühlung, Schutzgas (Argon, Stickstoff oder Helium) mit Druckminderer, eine geeignete Stromversorgung (einphasig 220 V für die HT1500 und HT2000) und einen für den Laser abgeschirmten Arbeitsbereich.
Ist ein Handlaserschweißgerät schwer zu erlernen?
Es ist schneller zu erlernen als WIG, weil die Voreinstellungen die Parameter nach Metall und Dicke setzen. Die Qualität hängt dennoch vom Bediener ab; Probestücke und eine kurze Schulung bei der Auslieferung sorgen für gleichmäßige Ergebnisse.