Drei Wege, Wellpappe zu bedrucken
| Verfahren | Wie gedruckt wird | Ideal für | Unsere Maschinen |
|---|---|---|---|
| Single-Pass-Druckmaschine | Die Köpfe überspannen den Bogen; die Pappe läuft einmal darunter hindurch | Kartons in kleinen und mittleren Auflagen mit Produktionsgeschwindigkeit, von 40 bis 120 m/min | Rhino 1600-A, Rhino 1600-U, Rhino 2500 |
| Hochgeschwindigkeits-Digitaldrucker | Wählbare Modi tauschen Geschwindigkeit gegen Qualität, von 300 bis 1200 m²/h | Verarbeiter, die mit geringerer Leistung beginnen und die Kapazität später erweitern möchten | C25 Pro+ |
| UV-Flachbett | Die Pappe liegt auf einem Vakuumtisch, und der Druckschlitten druckt darüber | Prototypen, Displays und POS, Einzelstücke und Drucke mit weißer Tinte | XTRA3220LED, UD-25L6BKW, UD-25R8CKV |
Single-Pass-Druckmaschine
Die Druckköpfe überspannen den ganzen Bogen und stehen fest; die Platte läuft einmal darunter hindurch, bei den Rhino-Maschinen mit 40 bis 120 m/min.
UV-Flachbett
Die Platte liegt fest auf einem Vakuumtisch, der Druckwagen fährt viele Male darüber; langsamer, aber geeignet für Einzelstücke, dicke Platten und Weiß.
Digital oder Flexo: wo sich Digitaldruck lohnt
Der Digitaldruck braucht keine Druckplatten; ein Auftrag kann also beginnen, sobald die Datei bereit ist, und der nächste folgt ohne Plattenwechsel. Das verändert, welche Aufträge sich lohnen.
| Digital | Flexo und andere Plattenverfahren | |
|---|---|---|
| Druckplatten | Keine: Die Datei geht direkt an die Maschine | Ein Plattensatz pro Motiv und Farbe |
| Auftragswechsel | Von einer Datei zur nächsten, ohne Anhalten der Linie bei den Rhino Maschinen | Wechsel von Platten und Farbwerken zwischen den Aufträgen |
| Kleine Auflagen und Muster | Wirtschaftlich ab dem ersten Bogen | Platten und Einrichtung verteilen sich auf wenige Bögen |
| Varianten und Saisonmotive | Jede Variante ist nur eine weitere Datei | Jede Variante benötigt eigene Platten |
| Sehr lange Auflagen eines Motivs | Möglich, mit der Geschwindigkeit der Maschine | Bleiben oft auf konventionellen Linien |
| Bild | Fotografische Bilder und Verläufe bis 600 × 1200 dpi | Abhängig von Platten und Rasterung |
Viele Verarbeiter nutzen beides: Digitaldruck für kleine Auflagen, Varianten, Muster und Eilaufträge und ihre bestehenden Linien für die langen Auflagen.
Industrielle Geschwindigkeit auf der Linie eines Verarbeiters
Single-Pass-Druckmaschinen für Wellpappe stellt man sich meist als Giganten vor: Linien in den größten Wellpappenwerken, die stundenlang ein Motiv drucken. Ihre veröffentlichten Höchstgeschwindigkeiten liegen zwischen etwa 65 und 120 m/min. Die Flora-Rhino-Maschinen arbeiten am oberen Ende dieses Bereichs, mit bis zu 120 m/min, auf einer Linie, die für Kartonagenhersteller und Verarbeiter ausgelegt ist: Sie passt in eine bestehende Halle, läuft an einem Standard-Drehstromanschluss und benötigt mit wasserbasierter Tinte keinen Trockner.
| Große industrielle Single-Pass-Maschinen (veröffentlichte Werte) | Rhino 1600-A und Rhino 2500 | |
|---|---|---|
| Höchstgeschwindigkeit | Etwa 65 – 120 m/min, je nach Modell | Bis 120 m/min |
| Typisches Umfeld | Wellpappenwerke mit langen Auflagen eines Motivs | Kartonagenhersteller und Verarbeiter mit kleinen und mittleren Auflagen, Varianten und Eilaufträgen |
| Einzugsbreite | Etwa 1300 – 1800 mm | 500 – 1600 mm (Rhino 1600 Modelle), 500 – 2500 mm (Rhino 2500) |
| Trocknung mit wasserbasierter Tinte | Abhängig vom Modell | Natürliche Trocknung, kein Trockner in der Linie |
| Standort | Als Teil eines Werks geplant | Aufstellfläche von 7350 × 9320 mm (Rhino 1600 Modelle), Drehstrom 380 – 400 V, 40 A |
Höchstgeschwindigkeiten werden im schnellsten Modus der jeweiligen Maschine angegeben, und die Hersteller nennen nicht immer die zugehörige Auflösung. Bei den Rhino Maschinen sind die Werte pro Auflösung veröffentlicht, sodass Sie genau sehen, wie viel Zeit jeder Auftrag kostet.
Was 120 m/min in einer Schicht bedeuten
Aus der Geschwindigkeit in Metern pro Minute werden Bögen und Quadratmeter, sobald Bogenlänge und Druckbreite bekannt sind. Die folgenden Werte sind Obergrenzen für die Rhino 1600-A, ohne die Lücken zwischen den Bögen, bei der Standarddruckbreite von 1290 mm.
| Auflösung und Geschwindigkeit | Bedruckte Fläche pro Stunde (1290 mm Breite) | Bögen von 1000 mm pro Stunde | Bögen von 1000 mm in einer 8-Stunden-Schicht |
|---|---|---|---|
| 600 × 400 dpi, 120 m/min | bis 9288 m² | bis 7200 | bis 57.600 |
| 600 × 600 dpi, 80 m/min | bis 6192 m² | bis 4800 | bis 38.400 |
| 600 × 800 dpi, 60 m/min | bis 4644 m² | bis 3600 | bis 28.800 |
| 600 × 1200 dpi, 40 m/min | bis 3096 m² | bis 2400 | bis 19.200 |
Mit der optionalen Druckbreite von 1610 mm erreicht die höchste Einstellung bis 11.592 m² pro Stunde. Die Rhino 1600-U mit in der Linie ausgehärteter UV-Tinte druckt mit 60 m/min bei 600 × 600 dpi und 30 m/min bei 600 × 1200 dpi.
Eine Beispielschicht auf einer Rhino 1600-A, berechnet aus den veröffentlichten Geschwindigkeiten (Obergrenzen, ohne die Lücken zwischen den Bögen):
- Drei Stunden Versandkartons mit Logos, Text und Barcodes auf braunem Kraftliner, Bögen von 1000 mm bei 600 × 400 dpi und 120 m/min: bis 21.600 Bögen.
- Drei Stunden Verkaufsverpackungen in Markenfarben auf weißer Deckenbahn, Bögen von 1000 mm bei 600 × 600 dpi und 80 m/min: bis 14.400 Bögen.
- Zwei Stunden Displaytafeln mit fotografischen Bildern, Bögen von 1500 mm bei 600 × 1200 dpi und 40 m/min: bis 3200 Bögen.
- Keine Plattenwechsel dazwischen: Jeder Auftrag ist eine Datei, sodass die drei Läufe ohne Anhalten der Linie aufeinander folgen.
Den Modus pro Auftrag wählen
| Auftrag | Was der Druck braucht | Modus an der Rhino 1600-A und Rhino 2500 |
|---|---|---|
| Versandkartons: Logos, Text, Barcodes, Handhabungssymbole | Scharfe Schrift und Vollflächen | 600 × 400 dpi, 120 m/min |
| Verkaufs- und E-Commerce-Kartons in Markenfarben | Gleichmäßige Vollflächen und saubere Farben auf weißer Deckenbahn oder Kraftliner | 600 × 600 dpi, 80 m/min |
| Kartons mit Produktfotos, Verläufen und feinen Details | Weiche Verläufe und feine Details | 600 × 800 dpi, 60 m/min |
| Displays, POS und Premiumverpackungen | Fotografische Qualität | 600 × 1200 dpi, 40 m/min |
Da der Modus im RIP pro Auftrag eingestellt wird, deckt eine Maschine das gesamte Spektrum ab: Die Versandkartons laufen mit voller Geschwindigkeit, und die anschließende Displaytafel erhält die volle Auflösung.
Was eine Rhino Maschine auf Geschwindigkeit hält
Keine Einrichtung
- Keine Platten, kein Farbwerkswechsel
- Der nächste Auftrag ist die nächste Datei, ohne Anhalten der Linie
Konstante Tropfen über die ganze Schicht
- Tinte wird hinter den Düsen mit hohem Durchfluss rezirkuliert
- Auf konstanter Temperatur gehalten, damit die Tropfengröße nicht abweicht
Saubere Bögen, saubere Köpfe
- Automatische Entstaubung vor dem Druck entfernt Faserflusen
- Automatische Düsenreinigung und -befeuchtung zwischen Bögen und Aufträgen
Gleichmäßige Zuführung
- Vorderkantenzuführung, Bogen für Bogen
- Druckloser Anleger bei den Rhino 1600 Modellen, optional bei der Rhino 2500
- Natürliche Trocknung: Mit wasserbasierter Pigmenttinte drucken und stapeln die Rhino 1600-A und die Rhino 2500 ohne Trockner in der Linie.
- Graustufenköpfe: Tropfen in mehreren Größen erreichen die auf braunem Kraftliner nötige Sättigung, ohne die Maschine zu verlangsamen.
- Daten mit Liniengeschwindigkeit: Die Maschinen erhalten die Druckdaten über Lichtwellenleiter, und Photoprint wird als RIP mitgeliefert.
Was mit der Pappe geschieht
Ein Karton wird ebenso wegen seiner Festigkeit gekauft wie wegen seines Drucks. Untersuchungen an Wellpappe zeigen, dass die Art, wie ein Bogen bedruckt, verarbeitet und gelagert wird, einen Teil dieser Festigkeit kosten kann, bevor der Karton überhaupt befüllt wird.
| Ergebnis | Quelle | Was es für den Druck bedeutet |
|---|---|---|
| Das Quetschen der Pappe bei der Verarbeitung senkt ihren Kantenstauchwiderstand: um etwa 5 %, wenn die Pappe um 10 % ihrer Dicke gequetscht wird, und um etwa 26 % bei 50 % | Garbowski et al., Energies, 2021 (Technische Universität Posen) | Drucken, Stanzen und Kaschieren drücken auf die Wellen; je weniger Kontakt, desto mehr Festigkeit bleibt in der Pappe |
| Kartons, die vor und nach dem Flexodruck geprüft wurden, verloren etwa 27 % ihres Stauchwiderstands und etwa 14 % ihres Kantenstauchwiderstands | Muryeti et al., Jurnal Poli-Teknologi, 2017 (ein Kartontyp) | Druckpressung kann Festigkeit kosten; der Verlust hängt von Pappensorte, Farbdeckung und Maschineneinstellung ab |
| Die Festigkeit der Pappe sinkt um etwa 1 % pro Prozentpunkt relativer Luftfeuchtigkeit; bei 80 % r. F. ist der Stauchwiderstand von Kartons um etwa 27 – 32 % geringer | Popil, Georgia Institute of Technology, 2019 | In stabilem Klima gelagerte Pappe druckt planer, lässt sich besser zuführen und behält ihre Festigkeit |
| Bei kleinen Auflagen verursachte der Digitaldruck über den Lebenszyklus etwa 60 % weniger CO₂ pro Bogen als der Tiefdruck; bei langen Auflagen verringerte sich der Abstand | Kozake et al., Sustainability, 2021 (flexible Verpackungen; Studie des Tintenherstellers) | Der Digitaldruck lohnt sich für die Umwelt dort, wo er sich auch wirtschaftlich lohnt: bei kleinen Auflagen und vielen Varianten |
Inkjet berührt die Pappe nicht. Bei einer Single-Pass-Maschine drucken die Köpfe über dem Bogen, und die Rhino 1600 Modelle führen ihn ohne Druck zu, sodass die Wellen so an der Stanze ankommen, wie sie die Wellpappenanlage verlassen haben. Verarbeiter behalten die volle Festigkeit der spezifizierten Pappe, und manche überprüfen nach Tests mit ihren eigenen Kartons die für eine bestimmte Kartonfestigkeit nötige Pappensorte.
Eine Checkliste zur Pappe, aus der Forschung und aus der Praxis an Single-Pass-Linien:
- Die Pappe konditionieren: Lagern Sie sie vor dem Druck in der Druckhalle bei stabiler Temperatur und Luftfeuchtigkeit. Plane Bögen drucken schärfer und lassen sich zuverlässiger zuführen.
- Deckenbahn und Primer als Paar betrachten: Glatte weiße und gestrichene Deckenbahnen können für stabile Punkte und Farben einen Primer erfordern, viele Kraftliner dagegen nicht. Profilieren Sie jede Kombination aus Deckenbahn und Primer und bewahren Sie die Profile auf.
- Farbziele pro Deckenbahn festlegen: Auf braunem Kraftliner drucken Farben dunkler und weniger gesättigt als auf weißer Deckenbahn. Stimmen Sie vor dem Lauf einen Proof mit dem Markeninhaber ab.
- Auf Waschbrettbildung achten: Wenn sich die Wellen als Rippen durch die Deckenbahn abzeichnen, leidet die Druckqualität. Untersuchungen zu Deckenbahnen zeigen, dass eine Deckenbahn mit passender Steifigkeit und Wasseraufnahme dies verhindern kann.
- Lebensmittelkontakt gesondert prüfen: Wasserbasierte Tinten sind nicht automatisch lebensmittelecht. Für Lebensmittelverpackungen werden Tinte, Pappe und Verwendung gemeinsam nach den EU-Vorschriften für Lebensmittelkontaktmaterialien bewertet; wird nur die Außenseite von Transportkartons bedruckt, ist die Bewertung einfacher.
- Lack in der Weiterverarbeitung testen: Ein Überdrucklack erhöht die Scheuerfestigkeit, sollte aber vor einem vollen Lauf auf Stanzen, Kleben und Bekleben mit Klebeband getestet werden.
Schritt 1: Die Leistung auf Ihre Auflagen abstimmen
Eine Single-Pass-Maschine wird in Metern Pappe pro Minute angegeben; die Zahl der Bögen hängt daher von der Bogenlänge in Laufrichtung ab. Die Tabelle zeigt die Obergrenze, ohne die Lücken zwischen den Bögen:
| Bogenlänge | 120 m/min | 80 m/min | 60 m/min | 40 m/min |
|---|---|---|---|---|
| 600 mm | bis 200 Bögen/min | bis 133 | bis 100 | bis 67 |
| 1000 mm | bis 120 Bögen/min | bis 80 | bis 60 | bis 40 |
| 1500 mm | bis 80 Bögen/min | bis 53 | bis 40 | bis 27 |
| Maschine | Tinte | Leistung |
|---|---|---|
| Rhino 1600-A | Wasserbasiertes Pigment, CMYK | 120 / 80 / 60 / 40 m/min bei 600 × 400 / 600 × 600 / 600 × 800 / 600 × 1200 dpi |
| Rhino 2500 | Wasserbasiertes Pigment, CMYK | 120 / 80 / 60 / 40 m/min bei denselben Auflösungen |
| Rhino 1600-U | Eco-UV, CMYK, UV-LED-Härtung | 60 m/min bei 600 × 600 dpi, 30 m/min bei 600 × 1200 dpi |
| C25 Pro+ | Wasserbasiert (Dye oder Pigment) oder UV-LED, CMYK | 1200 / 600 / 400 / 300 m²/h im Entwurfs- / Express- / Produktions- / Qualitätsmodus |
Der C25 Pro+ wird in Quadratmetern pro Stunde angegeben: Ein Bogen von 1,2 m² ergibt im Entwurfsmodus bis 1000 Bögen pro Stunde. Seine Köpfe lassen sich auf drei Reihen erweitern, und der Wechsel von der Economy-Version zur Hochgeschwindigkeitsversion erfolgt als Online-Upgrade statt als Umbau.
Schritt 2: Ihre Pappe kennen
Die Deckenbahn, also die bedruckte Oberfläche, bestimmt die Tinte und wie leuchtend die Farben werden können; die Welle, die gewellte Mittellage, bestimmt die Dicke und wie plan die Oberfläche ist.
| Deckenbahn | Was zu erwarten ist | Passende Tinte |
|---|---|---|
| Brauner Kraftliner, ungestrichen | Die Tinte wird aufgenommen, und Farben drucken auf dem braunen Untergrund dunkler; mehrstufiger Graustufendruck erreicht die auf Kraftliner nötige Sättigung | Wasserbasiertes Pigment (Rhino 1600-A, Rhino 2500, C25 Pro+); UV druckt ebenfalls darauf |
| Weiße Deckenbahn oder weißer Kraftliner | Leuchtendere, sauberere Farben für Verkaufsverpackungen | Wasserbasiert oder UV |
| Gestrichene oder gebleichte Deckenbahnen | Die Oberfläche nimmt wenig auf, die Tinte muss oben haften | UV (Rhino 1600-U, C25 Pro+ UV-Version) |
| Wabenplatten | Steife, leichte Platten für Displays und Schutzverpackungen | C25 Pro+; UV-Flachbettdrucker für Einzelstücke |
| Welle | Typische Dicke (ca.) | Übliche Verwendung | Im Bereich der Maschinen (1,5 – 15 mm) |
|---|---|---|---|
| E | 1,5 mm | Verkaufs- und bedruckte Kartons, feine Oberfläche | Ja, an der Untergrenze |
| B | 3 mm | Versandkartons, Displays | Ja |
| C | 4 mm | Versandkartons mit mehr Polsterung | Ja |
| EB, BC (zweiwellig) | 4,5 – 7 mm | Schwere und große Kartons | Ja |
| Dreiwellig | bis ca. 15 mm | Industrieverpackungen | Prüfen Sie Ihre Sorte mit uns |
Bei dünnen Deckenbahnen über großen Wellen kann sich das Wellenmuster in großen Vollflächen abzeichnen. Senden Sie uns Muster Ihrer Sorten, und wir bedrucken sie, bevor Sie sich entscheiden.
Schritt 3: Wasserbasierte oder UV-Tinte
| Wasserbasiertes Pigment | UV (UV-LED-gehärtet) | |
|---|---|---|
| Wie sie trocknet | Natürliche Trocknung, ohne Härtungseinheit in der Linie | Wird von UV-LED-Lampen gehärtet, während der Bogen durchläuft |
| Pappenoberfläche | Wird von der Deckenbahn aufgenommen, gut geeignet für ungestrichenen Kraftliner | Liegt auf der Oberfläche, auch auf gestrichenen und weißen Deckenbahnen |
| Installierte Leistung (Rhino Maschinen) | 20 kW | 30 kW |
| Tintentanks | 10 l pro Farbe | 5 l pro Farbe (Rhino 1600-U) |
| Unsere Maschinen | Rhino 1600-A, Rhino 2500, C25 Pro+ | Rhino 1600-U, C25 Pro+ (UV-Version), UV-Flachbettdrucker |
Bei jeder Rhino Maschine wird die Tinte hinter den Düsen mit hohem Durchfluss rezirkuliert und auf konstanter Temperatur gehalten, damit die Tropfengröße über eine lange Schicht nicht abweicht; Düsenreinigung und -befeuchtung erfolgen automatisch. Für Verpackungen mit Lebensmittelkontakt fordern Sie vor der Wahl die Konformitätsunterlagen der Tinte für Ihre Anwendung an.
Druckqualität: Auflösung, Farbe und Varianten
- Auflösung: Alle Maschinen erreichen 600 × 1200 dpi. Bei den Rhino Maschinen erhöhen niedrigere Auflösungen die Geschwindigkeit: 600 × 400 dpi mit 120 m/min für Vollflächen und Text, 600 × 1200 dpi mit 40 m/min (wasserbasiert) für Bilder.
- Graustufen: Die Köpfe setzen Tropfen in mehreren Größen, was weichere Verläufe und die auf braunem Kraftliner nötige Sättigung ergibt.
- Farbe: Alle Maschinen drucken CMYK. Markenfarben werden im RIP abgestimmt: Photoprint wird mitgeliefert, und die Systeme sind offen für RIP-Software von Drittanbietern.
- Weiß: Keine der Maschinen druckt Weiß. Für Weiß auf brauner Pappe verwenden Sie einen UV-Flachbettdrucker mit Weißkanal, etwa den XTRA3220LED (Weiß und Lack optional), den UD-25L6BKW (Weiß) oder den UD-25R8CKV (Weiß und Lack).
- Varianten und Personalisierung: Ohne Druckplatten ist jede Variante nur eine weitere Datei; Saisonmotive, regionale Varianten und kleine personalisierte Auflagen folgen so auf der Linie aufeinander.
Schritt 4: Bogenformat und Handling
- Dicke: Die Rhino Maschinen und der C25 Pro+ verarbeiten Pappe mit 1,5 – 15 mm Dicke, beim C25 Pro+ auch Wabenplatten.
- Einzugsbreite: 500 – 1600 mm bei den Rhino 1600 Modellen, 500 – 2500 mm bei der Rhino 2500 und dem C25 Pro+. Bei den Rhino 1600 Modellen beträgt die Druckbreite standardmäßig 645 – 1290 mm, optional 1610 mm.
- Bogenlänge: 400 – 1500 mm, mit der optionalen Auflage bis 4000 mm.
- Zuführung: Die Maschinen führen von der Vorderkante zu und reduzieren das manuelle Handling auf ein Minimum; die Rhino 1600 Modelle haben einen drucklosen Vorderkantenanleger, optional bei der Rhino 2500. Der C25 Pro+ hält die Pappe auf einem Vakuumtisch auf einem industriellen Transportband.
- UV-Flachbettdrucker: Der XTRA3220LED bedruckt Platten bis 3200 × 2000 mm und 100 mm Dicke; der UD-25L6BKW (Ricoh-Gen6-Köpfe, bis 148 m²/h im Entwurfsmodus) und der UD-25R8CKV (Epson-i3200-U1-Köpfe, mit Lack) haben eine Druckfläche von 2440 × 1220 mm.
Vom bedruckten Bogen zum fertigen Karton
1Anleger
Ein Vorderkantenanleger nimmt die Bogen einzeln auf, mit minimalem Handling.
2Entstauben
Faserstaub wird entfernt, bevor er die Düsen erreicht.
3Drucken
Feste Druckköpfe drucken CMYK in einem Durchgang über die ganze Bogenbreite.
4Trocknen oder härten
Wasserbasierte Tinte trocknet an der Luft; UV-Tinte wird mit UV-LED-Lampen gehärtet.
5Stanzen und rillen
Auf einer Stanzlinie für Auflagen oder auf einem digitalen Schneidetisch für Muster und Kleinserien.
- Auflagen gehen wie bisher auf Ihre Stanz- und Faltschachtelklebelinien: Der bedruckte Bogen wird wie jeder vorbedruckte Bogen behandelt.
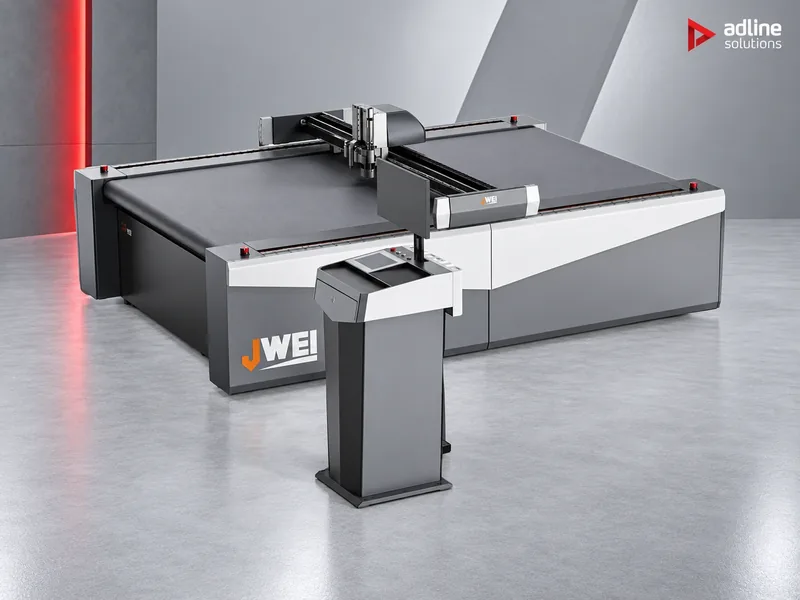
- Muster, kleine Auflagen und Displays werden auf einem digitalen Schneidetisch ohne Stanzform geschnitten und gerillt. Der Jwei SG schneidet, rillt, zeichnet und fräst Wellpappe, Graupappe und Wabenplatten in einem Durchgang, auf Tischen von 1600 × 1200 bis 3200 × 3200 mm.
- Faltschachteln und kleine Muster aus bedruckten Bögen: Die C6 Serie nimmt einen Stapel bedruckter Bögen auf, führt sie automatisch zu und schneidet und rillt Karton und Pappe bis 5 mm Dicke, mit Schneidbereichen von 600 × 400 bis 1000 × 1200 mm.
- Bedienerloses Schneiden: Der Jwei SC1625 ist mit einer Be- und Entladelinie erhältlich, die Bögen von 600 × 900 bis 1600 × 2500 mm und bis 22 mm Dicke von einer Palette aufnimmt und wieder stapelt.
- Kamerapositionierung an den Jwei-Tischen und der C6 Serie erfasst den bedruckten Bogen vor dem Schnitt, und QR-Codes auf dem Bogen rufen den richtigen Auftrag auf.
- Die Wahl des Tisches: Um die Schneidetische nach Bogenformat, Werkzeugen und Automatisierung zu vergleichen, lesen Sie unseren Ratgeber zu Schneidetischen.
Unsere Wellpappendrucker im Vergleich
| Rhino 1600-A | Rhino 1600-U | Rhino 2500 | C25 Pro+ | |
|---|---|---|---|---|
| Typ | Single-Pass-Druckmaschine | Single-Pass-Druckmaschine | Single-Pass-Druckmaschine | Hochgeschwindigkeits-Digitaldrucker |
| Tinte | Wasserbasiertes Pigment, CMYK | Eco-UV, CMYK | Wasserbasiertes Pigment, CMYK | Wasserbasiert (Dye oder Pigment) oder UV-LED, CMYK |
| Trocknung | Natürlich | UV-LED-Lampen | Natürlich | Natürlich oder UV-LED, je nach Version |
| Geschwindigkeit | 120 / 80 / 60 / 40 m/min | 60 / 30 m/min | 120 / 80 / 60 / 40 m/min | 1200 / 600 / 400 / 300 m²/h |
| Maximale Auflösung | 600 × 1200 dpi | 600 × 1200 dpi | 600 × 1200 dpi | 600 × 1200 dpi |
| Einzugsbreite | 500 – 1600 mm | 500 – 1600 mm | 500 – 2500 mm | 500 – 2500 mm |
| Bogenlänge | 400 – 1500 mm (4000 optional) | 400 – 1500 mm (4000 optional) | 400 – 1500 mm (4000 optional) | 400 – 1500 mm (4000 optional) |
| Pappendicke | 1,5 – 15 mm | 1,5 – 15 mm | 1,5 – 15 mm | 1,5 – 15 mm, auch Wabenplatten |
| Tintensystem | Rezirkulation, Temperierung, automatische Düsenpflege | Rezirkulation, Temperierung, automatische Düsenpflege | Rezirkulation, Temperierung, automatische Düsenpflege | Temperierung, automatische Düsenpflege |
| Daten und RIP | Lichtwellenleiter; Photoprint | Lichtwellenleiter; Photoprint | Lichtwellenleiter; Photoprint | USB 3.0; Photoprint |
| Stromversorgung | 380 – 400 V, 40 A, 20 kW | 380 – 400 V, 60 A, 30 kW | 380 – 400 V, 40 A, 20 kW | 380 – 400 V, 40 A, 15 kW |
| Maschine / Gewicht | 5350 × 4320 × 1950 mm, 7500 kg | 5350 × 4320 × 1950 mm, 7500 kg | 6100 × 5910 × 2000 mm, 6000 kg | 5300 × 3950 × 1820 mm, 5500 kg |
| Aufstellfläche | 7350 × 9320 × 3000 mm | 7350 × 9320 × 3000 mm | 8100 × 8910 × 3000 mm | 8300 × 8910 × 3000 mm |
Schritt 5: Den Standort planen
- Stromversorgung: Drehstrom 380 – 400 V; 40 A bei den wasserbasierten Maschinen und dem C25 Pro+, 60 A bei der Rhino 1600-U.
- Druckluft: 6 – 8 bar, trocken, bei allen vier Maschinen.
- Klima: 24 – 28 °C und 50 – 70 % relative Luftfeuchtigkeit im Druckraum.
- Platz: Planen Sie die Aufstellfläche aus dem obigen Vergleich ein, nicht nur die Maschinengröße: Sie umfasst den Raum zum Beschicken, Bedienen und Warten.
- Anlieferung: Die Rhino Maschinen werden in zwei Teilen geliefert, Druckeinheit und Anleger; bei den Rhino 1600 Modellen wiegen sie 6000 kg und 3000 kg. Prüfen Sie vor der Lieferung Zugang, Bodenbelastbarkeit und Hebemöglichkeiten.
Die Maschine in Betrieb halten
- Flusen: Wellpappe verliert Fasern, und Flusen auf der Düsenplatte sind die übliche Ursache verstopfter Düsen. Die Rhino Maschinen entstauben die Pappe vor dem Druck automatisch; halten Sie auch den Zuführbereich sauber.
- Zustand der Pappe: Verzogene oder feuchte Pappe lässt sich schlecht zuführen und kann die Köpfe berühren. Lagern Sie die Pappe im Druckraum, damit sie dessen Temperatur und Luftfeuchtigkeit annimmt.
- Tintensystem: Rezirkulation hinter den Düsen sowie automatische Reinigung und Befeuchtung halten die Köpfe zwischen Bögen und Aufträgen bereit; befolgen Sie die in der Schulung gezeigte tägliche Routine.
- Klima: Halten Sie den Raum das ganze Jahr im spezifizierten Bereich: Zu niedrige oder zu hohe Luftfeuchtigkeit wirkt sich auf Pappe und Tinte aus.
Häufige Fehler
- Auswahl allein nach Höchstgeschwindigkeit. Entscheidend ist die Geschwindigkeit bei der Auflösung, die Ihre Aufträge benötigen.
- Weiß von einer CMYK-Maschine erwarten. Für Weiß auf brauner Pappe planen Sie einen UV-Flachbettdrucker neben der Maschine ein.
- Wasserbasierte Tinte auf gestrichenen Deckenbahnen. Die Tinte braucht eine saugfähige Oberfläche; auf gestrichenen Deckenbahnen wählen Sie UV.
- Die Maschinengröße planen statt der Aufstellfläche. Die Aufstellfläche ist der Raum, der eingeplant werden muss.
- Auf Tests verzichten. Drucken Sie Ihre eigenen Sorten und Motive, bevor Sie sich entscheiden; Deckenbahnen unterscheiden sich von Papierfabrik zu Papierfabrik.
Beispiele

Kartonagenhersteller, der Plattenwechsel bei kleinen Auflagen brauner Kartons ersetzen möchte.
Rhino 1600-A: wasserbasiertes Pigment auf ungestrichenem Kraftliner mit bis zu 120 m/min.
Verarbeiter, der auf weiße und gestrichene Deckenbahnen druckt.
Rhino 1600-U: UV-Tinte, in der Linie gehärtet, bis 60 m/min.
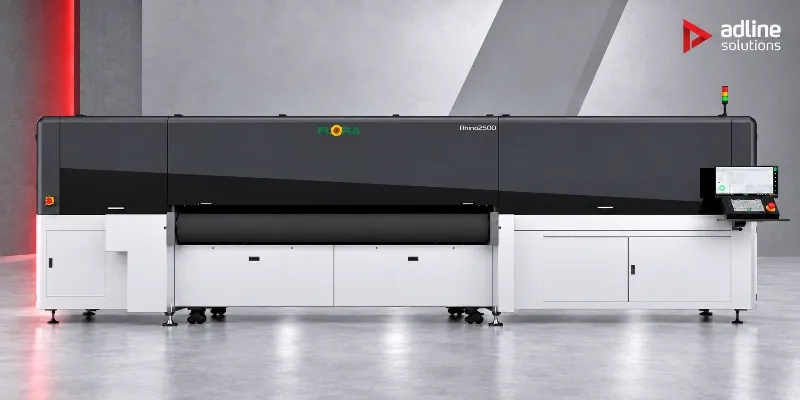
Breite Bögen für große Kartons und Displays.
Rhino 2500 oder C25 Pro+, mit Einzugsbreiten bis 2500 mm.
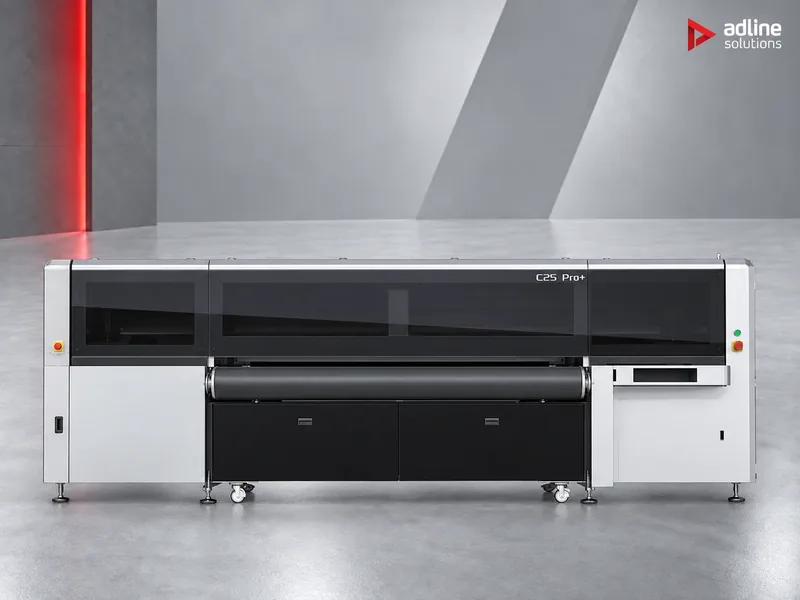
Verarbeiter, der mit geringerem Volumen in den Digitaldruck einsteigt.
C25 Pro+ in der Economy-Version, online aufgerüstet, wenn das Volumen wächst.

Display- und POS-Studio, Prototypen und Einzelstücke.
UV-Flachbettdrucker XTRA3220LED für den Druck, mit dem Jwei SG zum Schneiden und Rillen. Zur Flachbettbaureihe siehe unseren UV-Drucker-Ratgeber.
Glossar
- Single-Pass: Druck mit feststehenden Köpfen, die den Bogen überspannen, sodass jeder Bogen in einem Durchgang bedruckt wird.
- Deckenbahn (Liner): das flache Papier auf der Außenseite der Pappe, die bedruckte Oberfläche.
- Welle: die gewellte Mittellage; ihre Größe (E, B, C) bestimmt die Dicke der Pappe.
- Kraftliner, weiße Deckenbahn: braune, ungebleichte Deckenbahn bzw. Deckenbahn mit weißer Oberschicht für leuchtenderen Druck.
- Graustufendruck: Köpfe, die Tropfen in mehreren Größen setzen, für weichere Tonwerte.
- Entstaubung: Entfernen von Faserflusen von der Pappe, bevor sie die Köpfe erreicht.
- Vorderkantenzuführung: Zuführung jedes Bogens von seiner Vorderkante aus, Bogen für Bogen.
- RIP: die Software, die Dateien aufbereitet, das Farbmanagement übernimmt und die Maschine ansteuert.
Vor der Bestellung
- Nennen Sie uns Ihre Pappensorten, Bogenformate, Auflagenhöhen und Ihr Monatsvolumen und ob auf braunen Kraftliner oder weiße Deckenbahnen gedruckt wird.
- Senden Sie Muster Ihrer Pappe: Wir bedrucken sie, bevor Sie sich entscheiden.
- Prüfen Sie den Standort: Drehstrom, trockene Druckluft, Raumtemperatur und Luftfeuchtigkeit, Aufstellfläche und Anlieferweg.
- Installation, Bedienerschulung und technischer Service sind verfügbar und werden pro Maschine und Land angeboten.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Single-Pass und einem UV-Flachbettdrucker für Wellpappe?
Eine Single-Pass-Maschine bedruckt den ganzen Bogen, während er unter feststehenden Köpfen hindurchläuft, mit 40 bis 120 m/min, und eignet sich für Kartons in Auflagen. Ein UV-Flachbettdrucker hält die Pappe auf einem Tisch, während der Druckschlitten darüber druckt, und eignet sich für Prototypen, Displays und Einzelstücke.
Wie viele Bögen pro Minute druckt eine Single-Pass-Maschine?
Teilen Sie die Geschwindigkeit durch die Bogenlänge in Laufrichtung. Bei 120 m/min laufen Bögen von 1000 mm mit bis zu 120 pro Minute durch, ohne die Lücken zwischen den Bögen; bei 600 × 1200 dpi arbeiten die wasserbasierten Rhino Maschinen mit 40 m/min.
Kann ich Weiß auf braunen Kraftliner drucken?
Die Rhino Maschinen und der C25 Pro+ drucken CMYK. Für weiße Tinte auf brauner Pappe verwenden Sie einen UV-Flachbettdrucker mit Weißkanal, etwa den XTRA3220LED, den UD-25L6BKW oder den UD-25R8CKV.
Wasserbasierte oder UV-Tinte für Wellpappe?
Wasserbasiertes Pigment wird von ungestrichenem Kraftliner aufgenommen und trocknet natürlich, ohne Härtungseinheit. UV-Tinte wird von UV-LED-Lampen auf der Oberfläche gehärtet und haftet auch auf weißen und gestrichenen Deckenbahnen.
Welche Pappendicke können die Maschinen bedrucken?
Die Rhino Maschinen und der C25 Pro+ verarbeiten Wellpappe mit 1,5 – 15 mm Dicke. Die UV-Flachbettdrucker bedrucken Platten bis 100 mm Dicke.
Braucht wasserbasierte Tinte einen Trockner?
Nicht bei der Rhino 1600-A und der Rhino 2500: Die wasserbasierte Pigmenttinte trocknet natürlich, ohne Härtungseinheit in der Linie. Die Rhino 1600-U verwendet UV-Tinte, die von UV-LED-Lampen gehärtet wird.
Schwächt der Druck einen Wellpappkarton?
Das kann er. Studien an Wellpappe zeigen, dass das Quetschen der Wellen bei der Verarbeitung den Kantenstauchwiderstand senkt, und Kartons, die vor und nach dem Flexodruck geprüft wurden, verloren einen Teil ihres Stauchwiderstands. Single-Pass-Inkjet druckt, ohne die Pappe zu berühren, sodass sie die Festigkeit behält, die sie beim Verlassen der Wellpappenanlage hatte. Auch die Lagerung bei stabiler Luftfeuchtigkeit ist wichtig: Die Festigkeit sinkt um etwa 1 % pro Prozentpunkt relativer Luftfeuchtigkeit.
Wie schnell ist die Flora Rhino im Vergleich zu industriellen Single-Pass-Maschinen?
Die Rhino 1600-A und die Rhino 2500 drucken mit bis zu 120 m/min, am oberen Ende des veröffentlichten Bereichs großer industrieller Single-Pass-Maschinen für Wellpappe (etwa 65 bis 120 m/min). Der Wert gilt für 600 × 400 dpi; bei 600 × 1200 dpi drucken sie mit 40 m/min.
Ist Single-Pass-Druck nur etwas für große Wellpappenwerke?
Nein. Die Flora-Rhino-Maschinen erreichen industrielle Geschwindigkeiten von bis zu 120 m/min auf einer Linie, die für Kartonagenhersteller und Verarbeiter ausgelegt ist: eine Aufstellfläche von 7350 × 9320 mm bei den Rhino 1600 Modellen, Drehstrom 380 – 400 V und, mit wasserbasierter Tinte, kein Trockner in der Linie.
Wo kann ich in Europa einen Single-Pass-Drucker für Wellpappe kaufen?
Adline Solutions mit Sitz in Bukarest, Rumänien, liefert die Flora Rhino Single-Pass-Maschinen und den Flora C25 Pro+ in die gesamte Europäische Union und ist Exklusivhändler für Flora in Rumänien. Nennen Sie uns Ihre Pappensorten und Bogenformate, und wir drucken Muster, bevor Sie sich entscheiden. Installation, Bedienerschulung und Service sind verfügbar und werden pro Maschine und Land angeboten.
Kann der Digitaldruck Flexo bei kleinen Auflagen ersetzen?
Bei kleinen und mittleren Auflagen, Varianten und personalisierten Kartons ja: Der Digitaldruck braucht keine Druckplatten, daher kostet ein Auftragswechsel wenig. Sehr lange Auflagen eines Motivs bleiben oft auf konventionellen Linien.
Kann ich Varianten oder personalisierte Kartons drucken?
Ja. Ohne Druckplatten ist jede Variante eine weitere Datei, sodass Saisonmotive, regionale Varianten und kleine personalisierte Auflagen ohne Anhalten der Linie aufeinander folgen.