Mingda · D Series

MINGDA MD-400D+

Sur demande

  • Double extrusion indépendante IDEX
  • Modes copie et miroir : production doublée
  • Hotend 350 °C, chambre 45 °C
  • Jusqu’à 300 mm/s avec Input Shaper
  • Auto-calibrage : caméra XY + sonde Z
  • Fermée, certifiée CE

Imprimante IDEX à volume cubique de 400 mm, hotends 350 °C et chambre fermée chauffée – conçue pour les pièces bicolores, bi-matière et la production dupliquée en petites séries.

Demande de devis
  • Prototypage
  • Pièces fonctionnelles
  • Polymères techniques
  • Bi-matière
  • Production en petites séries

À propos de cette machine

La MD-400D+ est équipée d’une double extrusion indépendante (IDEX) – deux têtes qui se déplacent séparément dans le même volume d’impression de 400 × 400 × 400 mm. C’est cette différence qui rend possible une impression bi-matière propre : chaque buse se met en position de stationnement lorsqu’elle n’imprime pas, de sorte qu’elle ne peut ni couler sur la pièce ni contaminer l’autre matière.

Sur une machine à tête unique, imprimer deux matières impose de purger la première du hotend avant de pouvoir lancer la seconde. La tour de purge qui l’accompagne peut consommer plus de filament que la pièce elle-même. Ici, il n’y a ni purge ni tour.
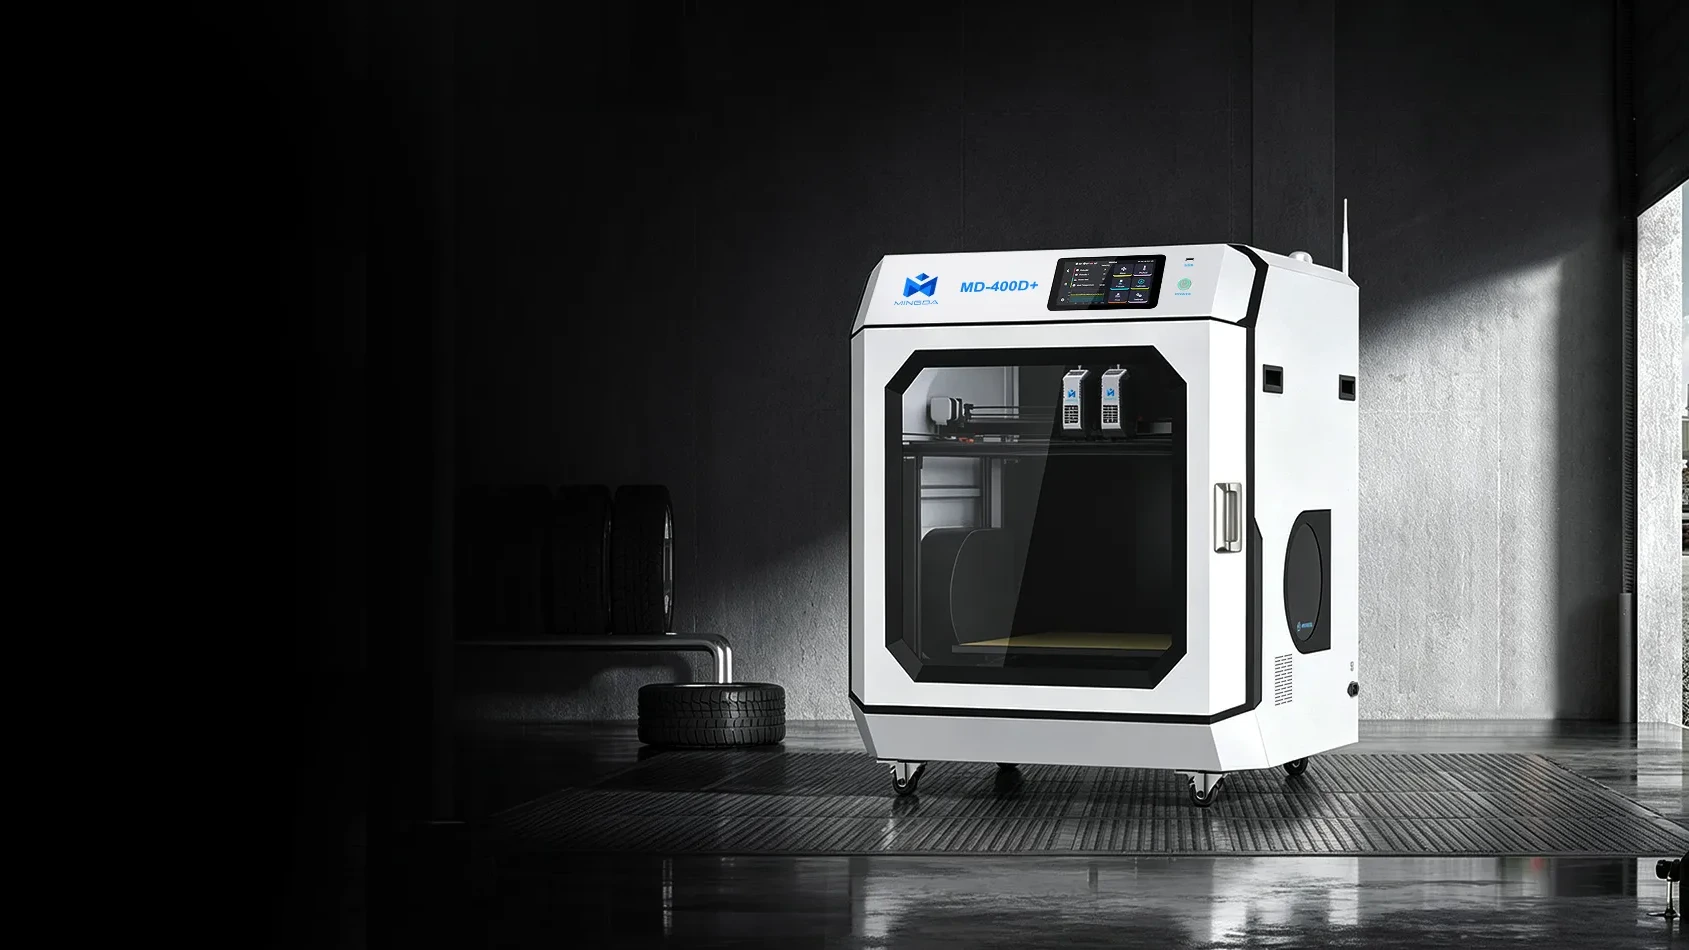
Imprimante 3D industrielle IDEX MINGDA MD-400D+
Volume d’impression de 400 × 400 × 400 mm, deux extrudeurs indépendants, encombrement de 758 × 660 × 911 mm.

Deux têtes, deux matières, une jonction nette

Comme les matières ne partagent jamais le même circuit de fusion, la limite entre elles reste nette – pas de coloration, pas de zone de transition mélangée le long de la jonction. Sur une pièce bicolore, c’est la différence entre une arête franche et une arête bavée ; sur une pièce bi-matière, c’est la différence entre une interface qui tient et une interface qui cède.
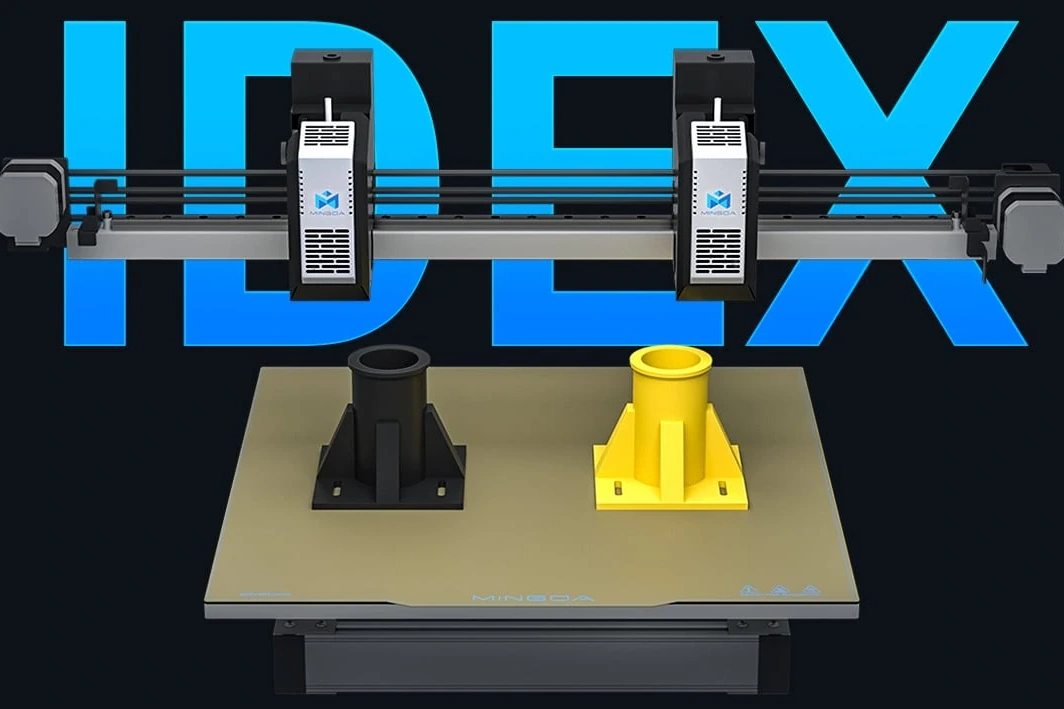
Les deux extrudeurs indépendants de la MD-400D+
Chaque tête stationne à l’écart de la pièce pendant que l’autre imprime.

Des supports que l’on peut réellement retirer

La seconde tête est surtout utile avec un matériau de support plutôt qu’une seconde couleur. Les supports détachables se cassent proprement et laissent une face lisse, au lieu de la surface marquée que l’on obtient lorsque les supports sont imprimés dans la matière du modèle. Les supports hydrosolubles vont plus loin : la pièce est plongée dans l’eau et les supports se dissolvent. C’est la seule méthode pratique pour imprimer des géométries internes fermées et des structures creuses.
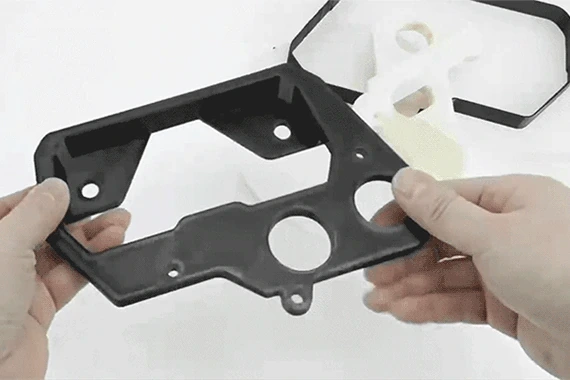
Supports détachables retirés d’une pièce imprimée, laissant une surface propre
Supports dans une seconde matière – retirés proprement, sans découpe.

À quoi servent réellement deux matières

C’est en combinant des matières dans une même pièce qu’une double extrusion se rentabilise :

  • Fonction. Un corps rigide en PETG avec du TPU là où la pièce doit fléchir ou adhérer, imprimé d’un seul tenant.
  • Pas d’assemblage. Un objet en plusieurs parties s’imprime en entier ; les liaisons sont donc imprimées au lieu d’être collées ou vissées – et n’en sont que plus solides.
  • Coût. Un filament économique avec une grosse buse pour le remplissage, la matière de qualité et une buse fine pour l’extérieur. Le budget va dans la surface visible.
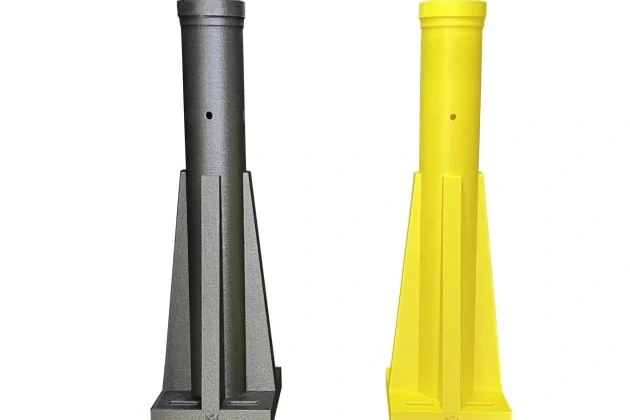
Une pièce imprimée en deux matières sur la MD-400D+

Ou tout imprimer en double

Lorsque le travail ne nécessite qu’une matière, la seconde tête double la production. Le Copy Mode imprime la même pièce deux fois simultanément – pour les petites séries, la file d’attente est tout simplement divisée par deux. Le Mirror Mode imprime en même temps une moitié d’une pièce symétrique et son image miroir, ce qui réduit la durée d’environ moitié.
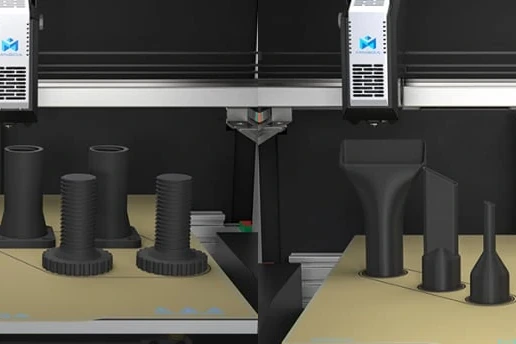
Copy Mode et Mirror Mode imprimant deux pièces simultanément
Copy Mode et Mirror Mode.

Conçue pour aller vite, pas seulement pour l’annoncer

Le firmware Klipper permet jusqu’à 300 mm/s en déplacement et 200 mm/s en impression, à 10 000 mm/s² – de 0 à 300 mm/s en 0,02 seconde – avec un débit de 40 mm³/s. Des guides linéaires industriels, rectifiés CNC avec des tolérances au micron, évitent que cette vitesse ne se traduise par des défauts de surface, et un double système de refroidissement avec conduit aérodynamique fige les couches avant le retour de la tête.

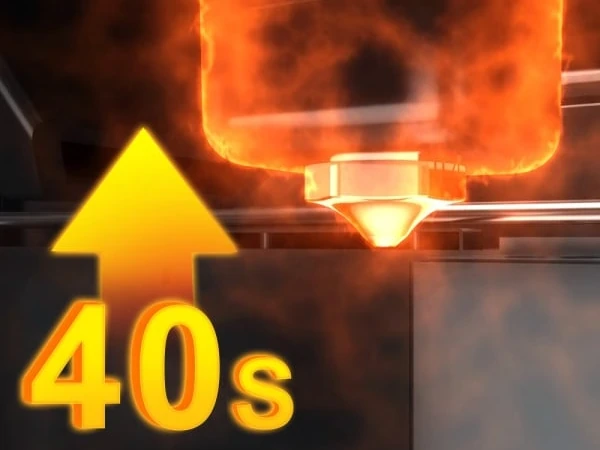
Le hotend atteint 200 °C en environ 40 secondes, et le temps de chauffe est identique en 220 V et en 110 V – un détail qui compte si la machine change de site. La température maximale de la buse est de 350 °C, avec une chambre à 45 °C : les polymères techniques sont réellement à portée, et pas seulement en théorie.
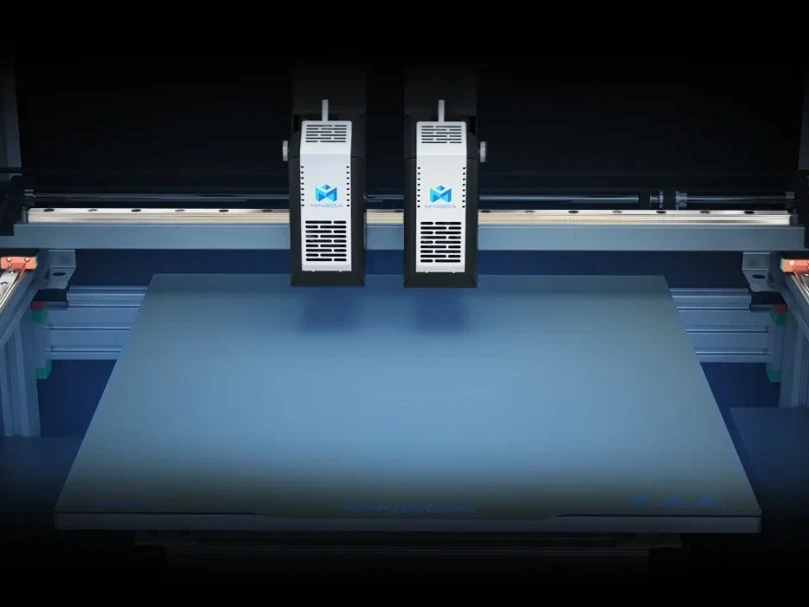
Guide linéaire industriel rectifié CNC de la MD-400D+ Le hotend à chauffe rapide de la MD-400D+

Un exemple concret

La pièce de référence de MINGDA est un casque de vélo de 266 × 210 × 130 mm, imprimé en PLA-HF avec supports en PVA à 200 mm/s : environ 34 heures, contre près de quatre jours en PLA standard à 50 mm/s. Ce sont des résultats d’essais du fabricant, donnés à titre indicatif – un casque est un bon exemple, car il ne peut tout simplement pas être réalisé sans supports solubles.
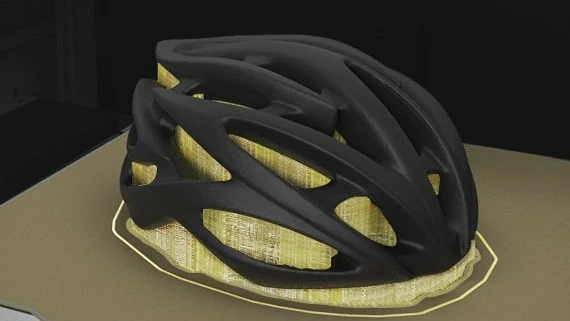
Un casque de vélo imprimé sur la MD-400D+ en PLA-HF avec supports en PVA
266 × 210 × 130 mm, PLA-HF avec supports en PVA, environ 34 heures.

Au quotidien

Un autotest à la mise sous tension contrôle l’extrudeur, le plateau chauffant, la caméra, le nivellement automatique et les ventilateurs avant le lancement d’un travail, et affiche le résultat sur l’écran de 7 pouces, disponible en plusieurs langues. Le filament reste sec entre deux impressions dans les deux bacs indépendants et étanches. Un atelier équipé de plusieurs machines peut les piloter ensemble pour la production en série, et les travaux peuvent être envoyés et suivis à distance.

La machine mesure 758 × 660 × 911 mm et consomme jusqu’à 800 W en 100–240 V, 50/60 Hz. Elle est expédiée avec un poids de 126 kg pour un volume de 0,73 m³.

Caractéristiques techniques

Impression

Technologie d’impression
FDM (dépôt de fil fondu)
Taille d’impression
400 × 400 × 400 mm
Mode copie
400 (2×200) × 400 × 400 mm
Mode miroir
320 (2×160) × 400 × 400 mm
Buse d’impression
IDEX (double extrudeuse indépendante)
Hauteur de couche
0,16 - 0,24 mm (selon la taille de buse standard)
Diamètre du filament
1,75 mm
Types de filament
PLA, TPU, PETG, PETG-CF, ABS-GF25, PET-CF/GF, ABS-CF/GF, HtPA-CF/GF, PA12-CF, HtPA-GF25/CF25, PPS, PPS-CF/GF, S-Multi, S-HtPA, PVA
Diamètre de buse
0,4 mm (en option 0,6 mm, 0,8 mm)
Type de fichier d’impression
Gcode

Température et climat

Température de la buse
Max. 350 °C
Température du plateau
Max. 110 °C
Température de la chambre
45 °C

Vitesse

Vitesse d’impression max.
300 mm/s
Vitesse recommandée
PLA 200 mm/s; PETG 180 mm/s; PET-CF 100 mm/s
Débit max.
40 mm³/s
Vitesse de déplacement
Max. XY 500 mm/s ; Max. Z 15 mm/s

Électricité et commande

Puissance maximale
800 W
Tension d’entrée
100/240 V AC 50/60 Hz
Connexion
Wi-Fi, Ethernet, USB
Écran
Écran intégré de 7 pouces

Sécurité et certification

Conception de sécurité
Voyant d’alarme tricolore, arrêt d’urgence
Certification réglementaire
CE

Logiciel

Logiciel de tranchage
MINGDA Slicer
Type de données
.3mf .stl .stp .step .amf .obj
Système d’exploitation
Windows / macOS
Firmware
Klipper

Fonctions

Technologie de décalage XY
Étalonnage par caméra
Technologie de décalage Z
Étalonnage par palpeur
Détection du filament
Mise en pause de l’impression
Système de refroidissement
Refroidi par air
Détection machine
Autotest à la mise sous tension
Gestion à distance
Surveillance et commande à distance ; impression à distance
Reprise de l’impression
Reprise après coupure de courant
Input Shaper
Oui

Mécanique

Plateau d’impression
plaque aluminium de 10 mm + PEI
Méthode de mise à niveau
Mise à niveau automatique rapide
Type d’extrudeuse
Double extrudeuse indépendante
Résolution
XY 20 µm; Z 10 µm
Chambre d’impression
Châssis fermé
Support de filament
2 (max. 1 kg chacune)
Conception du bac
Bacs étanches indépendants des deux côtés

Dimensions et poids

Dimensions de la machine
758 × 660 × 911 mm
Dimensions de l’emballage
780 × 860 × 1090 mm
Poids emballé
126 kg / 0,73 CBM

Les caractéristiques, images et descriptions sont fournies à titre indicatif et peuvent être modifiées sans préavis. Les configurations, les performances et les éléments fournis peuvent varier selon le lot de production et le marché. Font foi les caractéristiques, l’étendue de la fourniture et les conditions figurant dans le devis écrit que nous établissons pour votre commande.

Applications

Recommandé pour

Bureaux d’études et de conception, services R&D et ateliers imprimant des pièces bicolores ou bi-matière et des petites séries.

Série

D Series

Questions fréquentes

Que signifie IDEX sur le MD-400D+ ?

Doubles extrudeurs indépendants : deux têtes qui se déplacent séparément au-dessus du même volume d’impression de 400 × 400 × 400 mm. Chaque buse se gare à l’écart de la pièce lorsqu’elle n’imprime pas, de sorte qu’elle ne peut ni suinter sur la pièce ni contaminer l’autre matériau. Il n’y a pas de purge entre les matériaux ni de tour de purge, et la jonction entre deux matériaux reste nette.

Que sont le Copy Mode et le Mirror Mode ?

Des façons d’utiliser les deux têtes avec un seul matériau. Le Copy Mode imprime la même pièce deux fois simultanément, chacune jusqu’à 200 × 400 × 400 mm. Le Mirror Mode imprime simultanément une pièce symétrique et son image miroir, chacune jusqu’à 160 × 400 × 400 mm. Les deux divisent environ par deux la file d’attente sur les travaux en série.

Peut-elle imprimer des supports solubles ou détachables ?

Oui. La seconde tête peut déposer un support dans un autre matériau. Le support détachable se retire et laisse une surface lisse ; le support PVA hydrosoluble se dissout dans l’eau, ce qui est la solution pratique pour imprimer des géométries internes fermées et des structures creuses. L’exemple de casque de MINGDA, en PLA-HF avec support PVA, a demandé environ 34 heures à 200 mm/s.

Quels filaments peut-il imprimer ?

PLA, TPU, PETG, PETG-CF, ABS-GF25, PET-CF/GF, ABS-CF/GF, HtPA-CF/GF, PA12-CF, HtPA-GF25/CF25, PPS, PPS-CF/GF, S-Multi, S-HtPA et PVA en 1,75 mm. Les buses atteignent 350 °C, le plateau 110 °C et la chambre fermée 45 °C. Vous pouvez associer un corps rigide en PETG à du TPU aux endroits où la pièce doit fléchir, le tout imprimé d’un seul tenant.

À quelle vitesse imprime-t-elle ?

Jusqu’à 300 mm/s, avec une accélération de 10 000 mm/s² et un débit de 40 mm³/s, sous firmware Klipper avec input shaping. Les vitesses recommandées sont de 200 mm/s pour le PLA, 180 mm/s pour le PETG et 100 mm/s pour le PET-CF. La hotend atteint 200 °C en environ 40 secondes, en 220 V comme en 110 V.

Quels logiciels et fichiers utilise-t-elle ?

MINGDA Slicer sous Windows ou macOS, qui lit les fichiers .3mf, .stl, .stp, .step, .amf et .obj ; l’imprimante fonctionne en Gcode. Elle se connecte en WiFi, Ethernet ou USB, les travaux peuvent être envoyés et suivis à distance, et plusieurs machines peuvent être pilotées ensemble pour la production en série. Un autotest à la mise sous tension s’affiche sur l’écran de 7 pouces avant chaque travail.

Quelles sont les exigences sur site ?

Une alimentation 100 – 240 V, 50/60 Hz, pour 800 W au maximum, et un plan de travail de 758 × 660 × 911 mm. Elle est expédiée à 126 kg dans un emballage de 780 × 860 × 1090 mm. Deux bacs à filament étanches, chacun pour une bobine de 1 kg maximum, gardent le filament au sec. Elle est certifiée CE, avec un voyant d’alerte tricolore et un arrêt d’urgence.