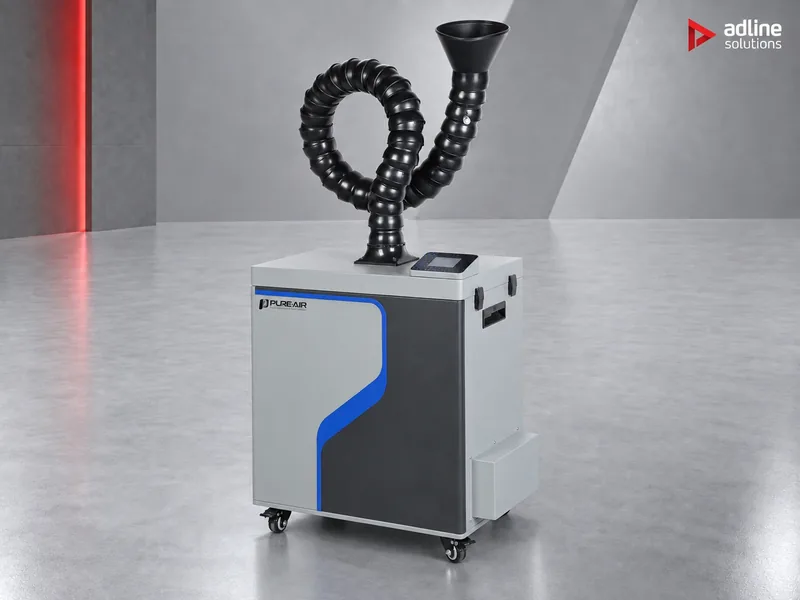
Perché l’aspirazione è importante
Il laser trasforma una parte del materiale in fumo, gas e polvere fine. Se il fumo non viene aspirato alla fonte, si deposita sul pezzo, sulle ottiche e sulle persone che lavorano alla macchina. I problemi sembrano scollegati tra loro, ma di solito hanno questa unica causa.
Finitura
- Bordi sporchi o leggermente bruciati
- Residui sulla superficie
- Colla e vernice aderiscono male
Costanza
- Pezzi diversi da un lavoro all’altro
- Frequenti correzioni dei parametri
- Il fumo sul percorso del raggio assorbe e disperde parte dell’energia laser
Macchina
- Depositi sulla lente e sugli specchi
- Perdita di potenza di taglio
- Pulizia e manutenzione più frequenti
Persone
- Fumo e odori in laboratorio
- Irritazione di occhi e gola
- Stanchezza e minore concentrazione
Passo 1: partire dal materiale
Ogni serie è progettata per la polvere e il fumo generati da un determinato processo. Scegliere prima in base al materiale conta più che scegliere in base alla portata d’aria: uno stadio di prefiltrazione sbagliato si intasa o si esaurisce molto prima della sua durata normale.
Stadi di filtrazione
| Che cosa lavora | Serie | Primo stadio di filtrazione | Modelli di esempio |
|---|---|---|---|
| Acrilico, plastiche, carta e cartoncino, pelle, tessuti su laser CO₂; fresatura CNC di acrilico, compositi e plastiche; stampa 3D a resina e FFF | FS | Prefiltro F9 a pieghe profonde, poi H14 e carbone attivo | PA-FS300, PA-FS800, PA-FS1600 |
| Legno, compensato, MDF e truciolare su laser CO₂, fresatrice CNC o macchina per nesting | FGS | Cartuccia in PTFE con polvere minerale, poi H14 e carbone attivo | PA-FGS800, PA-FGS1600, PA-FGS2400 |
| Marcatura e codifica con laser a fibra, UV e CO₂ su metalli, plastiche, cartoni, PCB e chip | DS, F-s | DS: prefiltro F9, H14 e carbone attivo. F250s/F350s: prefiltro F5 e H14, senza carbone | PA-F250s, PA-DS400, PA-DS1600 |
| Lavorazione dei metalli su una singola postazione: incisione e foratura laser, saldatura laser e TIG, sbavatura, produzione additiva in metallo e depolverizzazione | D | D250–D500: filtro a sacco F9, senza stadio HEPA. Da D800 in su: cartuccia in PTFE ignifuga, poi H14; carbone opzionale | PA-D350, PA-D800, PA-D1600 |
| Fibra di carbonio e laminati compositi (CFRP, CMC); pulizia laser di pezzi verniciati o ossidati | DFS | Cartuccia in PTFE ignifuga, poi H14 e carbone attivo | PA-DFS800, PA-DFS1600, PA-DFS2400 |
Il legno è l’errore più comune. La resina e il legante dei pannelli rendono il fumo appiccicoso, che intasa il prefiltro F9 di un’unità FS in una frazione della sua durata normale. Se il laser taglia regolarmente legno o MDF, scelga la serie FGS anche se taglia anche acrilico.
Materiali che richiedono attenzione
Alcuni materiali rilasciano gas tossici, corrosivi o appiccicosi. Per questi materiali l’aspirazione alla fonte non è facoltativa: protegge l’operatore e la macchina. Uno di essi, il PVC, non deve essere lavorato al laser in nessun caso.
| Materiale | Che cosa rilascia il laser | Che cosa prevedere |
|---|---|---|
| PVC e vinile in PVC | Acido cloridrico (HCl), che forma vapori corrosivi e attacca la lente, gli specchi e le parti metalliche della macchina | Non tagli né incida PVC o altre plastiche clorurate al laser: l’aspiratore rimuove il fumo, ma non impedisce che il gas si formi all’interno della macchina. Se non è sicuro di che cosa contenga un materiale, ci invii la scheda tecnica. |
| ABS | Stirene e composti azotati che possono includere acido cianidrico, con un odore intenso | Verifichi con il produttore del laser che l’ABS sia ammesso per la macchina; aspiri con un’unità dotata di stadio a carbone attivo, come la serie FS |
| Policarbonato (PC) | Fumo denso e irritante che lascia residui appiccicosi | Preveda depositi sulla macchina e un intasamento più rapido dei filtri; controlli i filtri più spesso |
| Gomma | Fumi irritanti dall’odore intenso (composti solforati, a seconda della mescola) e fuliggine densa che si deposita rapidamente sulle ottiche | Aspirazione continua durante l’incisione e pulizia più frequente delle ottiche |
| Compositi con resine | Composti organici volatili e altri gas, a seconda della resina | Filtrazione completa: la serie DFS per il taglio laser di laminati in fibra di carbonio, la serie FS per la fresatura CNC di compositi (Passo 1). Per gli altri casi ci indichi il tipo di resina. |
| Legno, MDF e compensato | Grandi quantità di polvere fine, resina e fumo | La serie FGS, come nel Passo 1 |
Passo 2: dimensionare in base alla macchina
Per i laser CO₂, PURE-AIR raccomanda ogni modello per una dimensione del piano di lavoro. Individui il suo piano nella tabella seguente; se collega più macchine a un’unità o se il suo piano è a metà tra due righe, ci indichi i modelli e dimensioneremo l’unità.
| Piano del laser CO₂ | Acrilico, plastiche, pelle (FS) | Legno e MDF (FGS) | Portata d’aria |
|---|---|---|---|
| 30 × 40 cm o 30 × 50 cm | PA-FS300 | — | 300 m³/h |
| 40 × 60 cm | PA-FS400 | — | 400 m³/h |
| 80 × 100 cm | PA-FS500 | PA-FGS800 | FS500: 500 m³/h · FGS800: 800 m³/h |
| 90 × 130 cm | PA-FS800 | PA-FGS1600 | FS800: 800 m³/h · FGS1600: 1600 m³/h |
| 100 × 160 cm | PA-FS1600 | PA-FGS1600 | 1600 m³/h |
| 130 × 250 cm e grande formato | PA-FS2400 | PA-FGS2400 | 2400 m³/h |
Le postazioni di marcatura e le celle di lavorazione dei metalli si dimensionano diversamente: in base al numero di punti di captazione, alla cappa o all’ugello e alla lunghezza della tubazione. Le serie DS, D e DFS vanno ciascuna da unità compatte fino a 2400 m³/h.
| Modello | Portata d’aria | Depressione max. | Ingresso |
|---|---|---|---|
| PA-F250s | 250 m³/h | 2800 Pa | 50 / 75 mm |
| PA-F350s | 350 m³/h | 3700 Pa | 50 / 75 mm |
| PA-DS400 | 400 m³/h | 8000 Pa | 75 / 100 mm |
| PA-DS800 | 800 m³/h | 10.000 Pa | 100 / 125 mm |
| PA-DS1600 | 1600 m³/h | 10.000 Pa | 150 mm |
| PA-D250 | 250 m³/h | 2700 Pa | 75 / 100 mm |
| PA-D500 | 500 m³/h | 10.000 Pa | 75 / 100 mm |
| PA-D1600 | 1600 m³/h | 10.000 Pa | 150 mm |
| PA-DFS800 | 800 m³/h | 10.000 Pa | 100 / 125 mm |
| PA-DFS2400 | 2400 m³/h | 10.000 Pa | 200 mm |
È l’elevata depressione che permette a un’unità di captare il fumo all’ugello, prima che si diffonda nell’ambiente. Mantenga la tubazione corta e rettilinea: ogni metro in più e ogni curva riducono l’aspirazione nel punto di captazione.
Passo 3: controllo standard o intelligente
La maggior parte dei modelli è disponibile in versione standard con controllo PPS e in versione i con controllo intelligente PIPS. Aspirazione e filtrazione sono identiche; la differenza sta nelle informazioni che l’unità fornisce e nel modo in cui si collega alla macchina. Dal 15 settembre 2026 PURE-AIR fornisce le unità standard con touch screen LCD a colori e un sistema di controllo aggiornato.
La versione i aggiunge:
- Portata d’aria e depressione reali visualizzate su un touch screen industriale
- Un sistema di monitoraggio dei filtri che avvisa prima che uno stadio si intasi
- Compensazione automatica della portata, così l’aspirazione non cala man mano che il filtro si carica
- I/O e RS-485 per avvio/arresto a distanza, interfacciamento con la macchina o il robot e controllo centralizzato di più unità
- Sensori opzionali PM2.5, COV e O₃
Scelga la versione i quando l’aspiratore deve avviarsi e fermarsi insieme a una macchina o a una linea di produzione, oppure quando nessuno si trova accanto all’unità per controllare i filtri. Le compatte F250s e F350s, le D250, D350 e D500, la FS300 e la FGS2400 sono disponibili solo in versione standard.
Esempi

Insegnista, laser CO₂ con piano da 90 × 130 cm, taglio di acrilico e incisione di pelle.
PA-FS800, raccomandato per questa dimensione del piano, con F9, H14 e carbone attivo contro l’odore di acrilico e pelle.
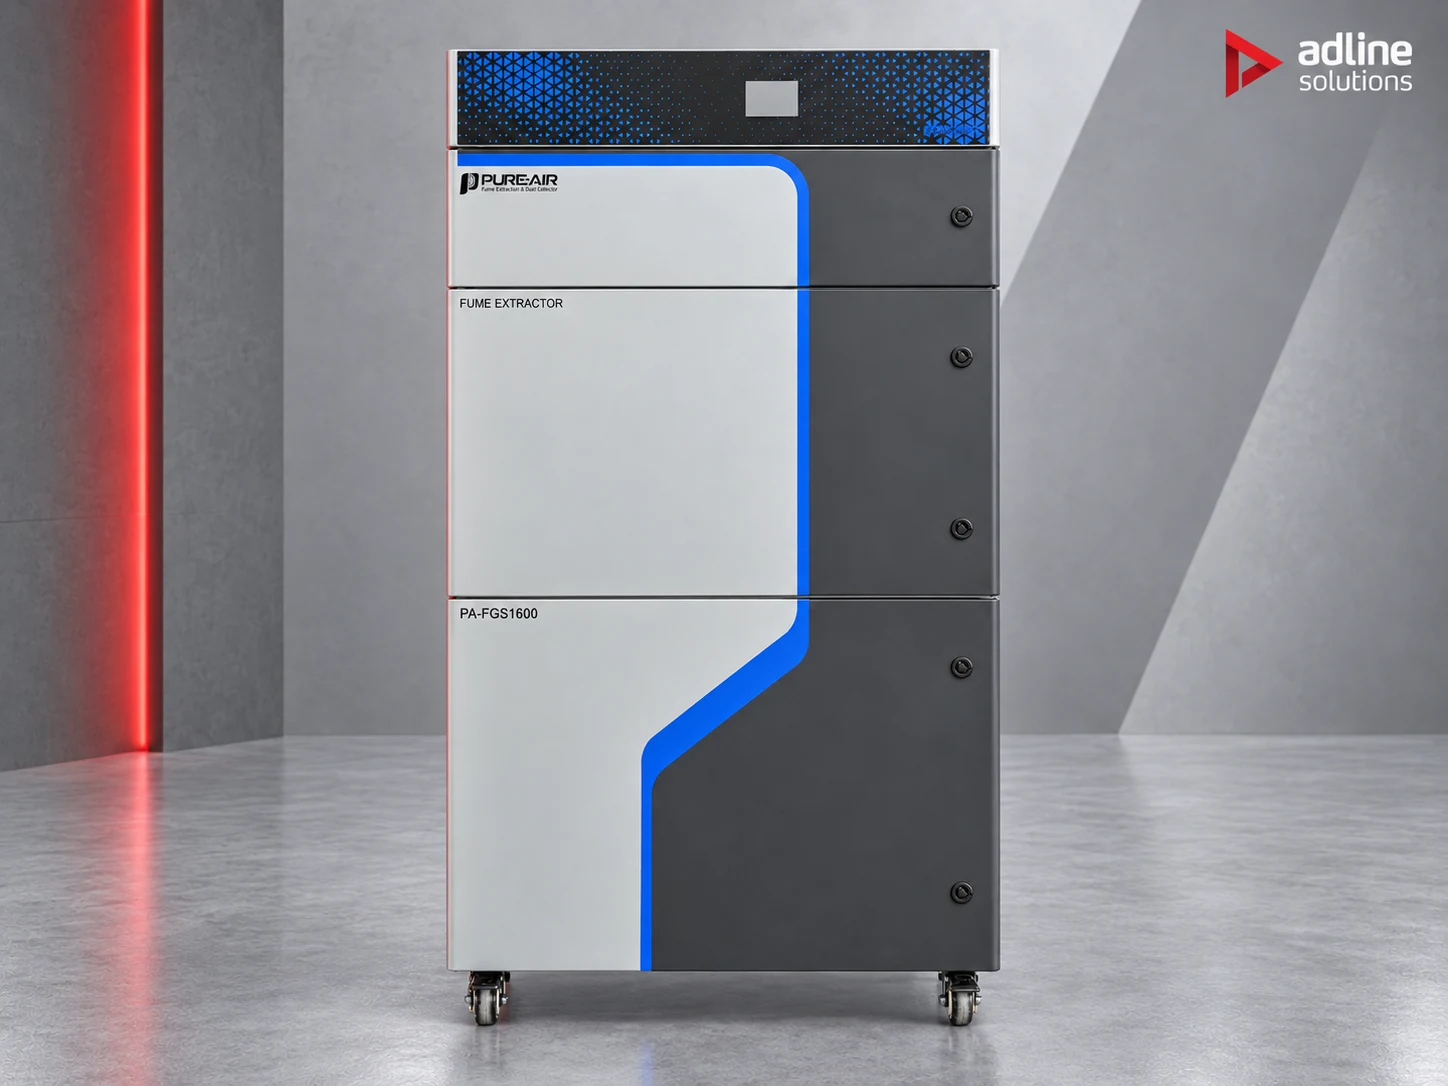
Falegnameria, laser CO₂ con piano da 100 × 160 cm, taglio di compensato e MDF.
PA-FGS1600. La cartuccia in PTFE con polvere minerale trattiene la polvere di legno appiccicosa che intaserebbe il prefiltro di un’unità FS.
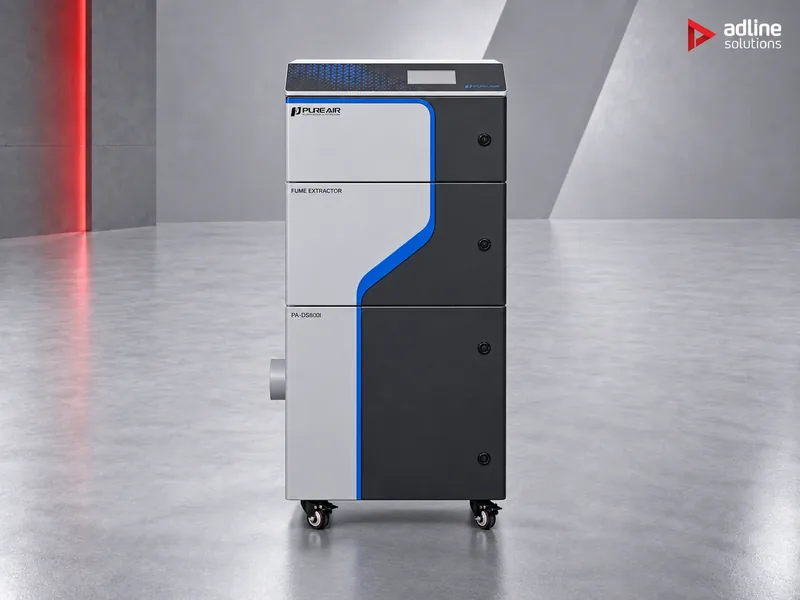
Postazione di marcatura in linea su una linea di assemblaggio.
Un’unità DS in versione i, per esempio PA-DS800i, in modo che l’aspiratore si avvii e si fermi con la linea tramite I/O o RS-485 e avvisi prima che i filtri si intasino.
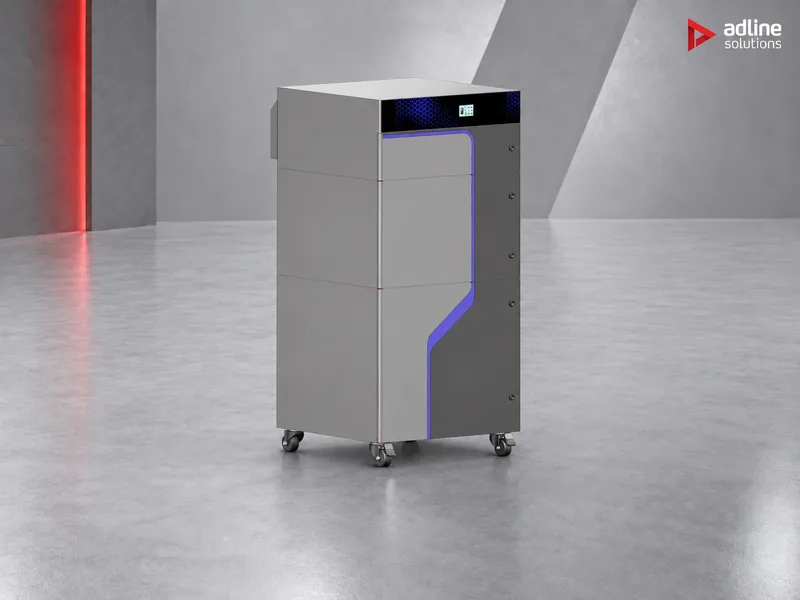
Pulizia laser di pezzi verniciati o taglio di pannelli in fibra di carbonio.
La serie DFS, per esempio PA-DFS1600: la cartuccia in PTFE ignifuga è progettata per particelle calde e parzialmente incandescenti e per polveri abrasive e conduttive. Per il taglio della fibra di carbonio utilizzi tubazioni antistatiche collegate a terra.

Banco di saldatura TIG o postazione di depolverizzazione di una stampante 3D per metalli.
La serie D, posizionata accanto al processo e collegata tramite un ugello o una cappa. Con polveri metalliche, colleghi a terra sia le tubazioni sia l’unità.
Prima di ordinare
- Tutte le unità della gamma funzionano con alimentazione monofase 90–110 V o 210–257 V, 50/60 Hz.
- Le unità reimmettono nell’ambiente l’aria filtrata, quindi per le serie FS, FGS, DS e DFS non è necessario un condotto verso l’esterno.
- Lasci circa 150 mm di spazio libero all’uscita e mantenga accessibile il lato frontale: i filtri si sostituiscono dal davanti.
- Nessuna delle unità è antideflagrante. Se lavora polveri metalliche o altre polveri combustibili, ci indichi il tipo di polvere e le quantità e valuteremo l’applicazione.
Domande frequenti
Un solo aspiratore può gestire sia legno sia acrilico?
Sì, se sceglie la serie FGS. La cartuccia in PTFE con polvere minerale trattiene la polvere di legno appiccicosa e gli stadi H14 e a carbone attivo trattano anche i fumi dell’acrilico. Un’unità FS usata sul legno esaurisce rapidamente il prefiltro.
Serve un condotto verso l’esterno?
Non per le serie FS, FGS, DS e DFS: filtrano a stadi fino a H14 e reimmettono l’aria pulita nell’ambiente. Serve solo una tubazione corta e rettilinea dalla macchina all’aspiratore.
Qual è la differenza tra un modello e la sua versione i?
Aspirazione e filtrazione sono identiche. La versione i aggiunge la lettura reale di portata e pressione, gli avvisi sui filtri, la compensazione automatica della portata e l’interfacciamento I/O e RS-485 con la macchina o la linea.
Posso tagliare PVC al laser se ho un aspiratore?
No. Il PVC rilascia acido cloridrico durante il taglio e il vapore corrosivo attacca le ottiche e le parti metalliche del laser anche con una buona aspirazione. Non lavori PVC o altre plastiche clorurate al laser; se non è sicuro di che cosa contenga un materiale, ci invii la scheda tecnica.
Quale modello è adatto al nostro laser?
Per i laser CO₂ parta dalla tabella delle dimensioni del piano riportata sopra. Per le postazioni di marcatura e le celle di lavorazione dei metalli, ci indichi il modello della macchina, il numero di punti di captazione e la lunghezza della tubazione e dimensioneremo l’unità.