
Metali i kompoziti — rezanje, zavarivanje, čišćenje
Visoki podtlak i velik protok za obradu metala
Primjene
- 3D ispis / AM
- 3D tisak / aditivna proizvodnja
- CNC obrada
- Kompoziti i CFRP
- Lasersko bušenje
- Lasersko rezanje
- Lasersko zavarivanje
- Lasersko čišćenje
- Metal
- Usporava gorenje
- Usporava širenje plamena
- Usporavanje gorenja
- Usporavanje širenja plamena
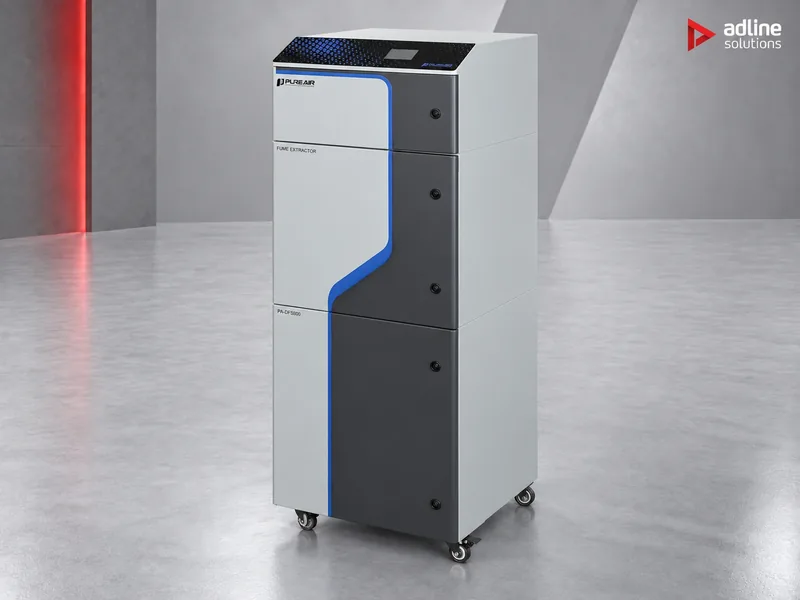
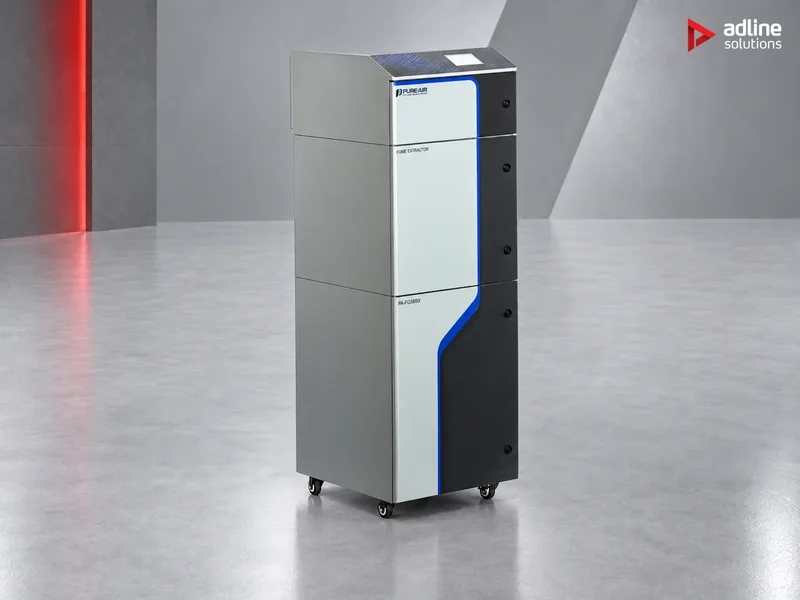
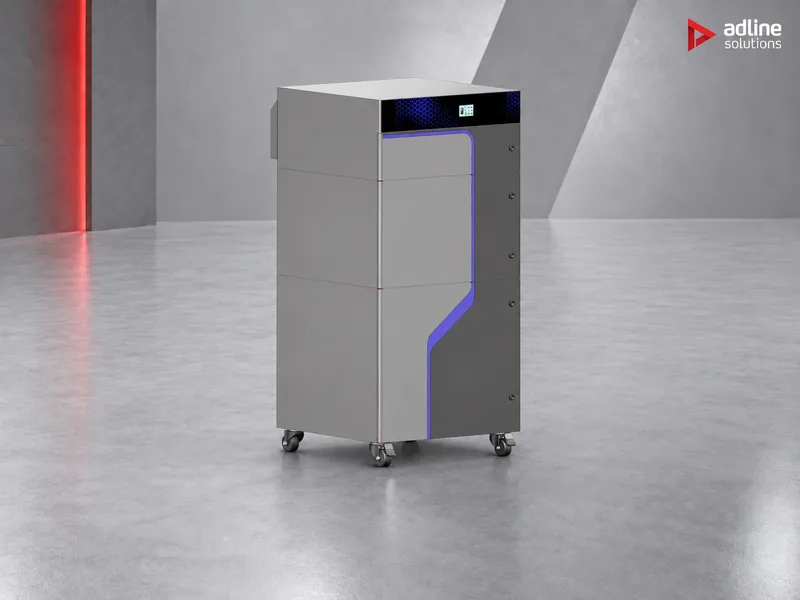
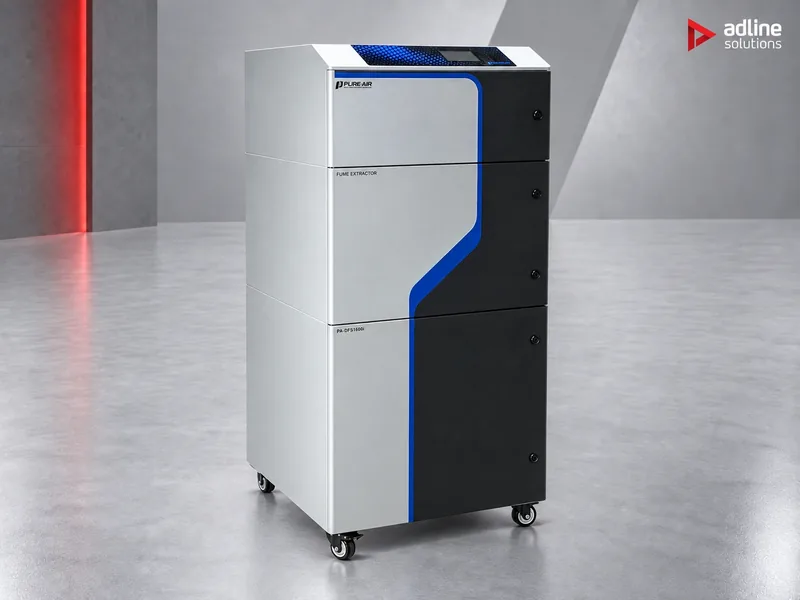
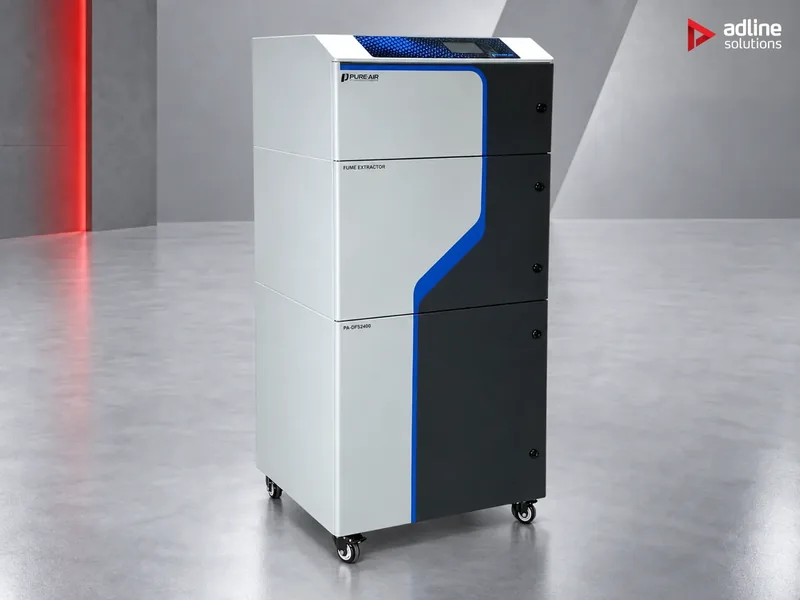
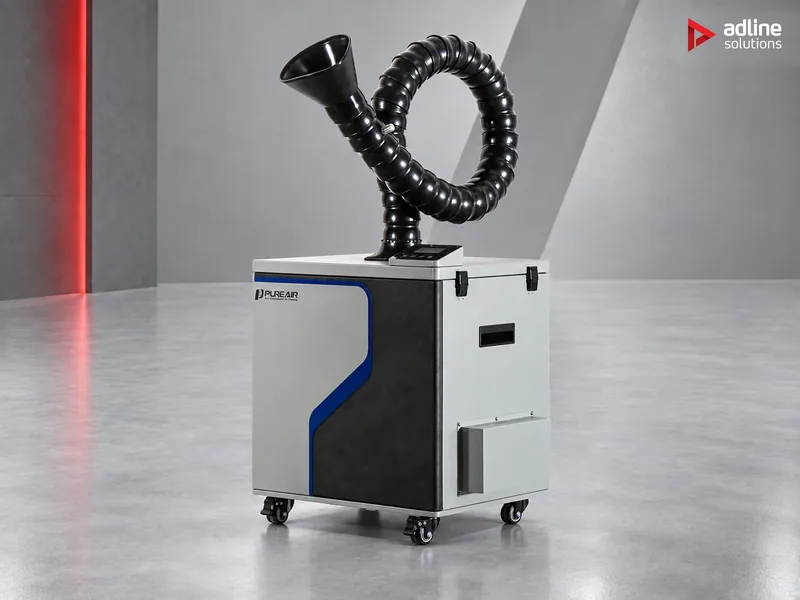
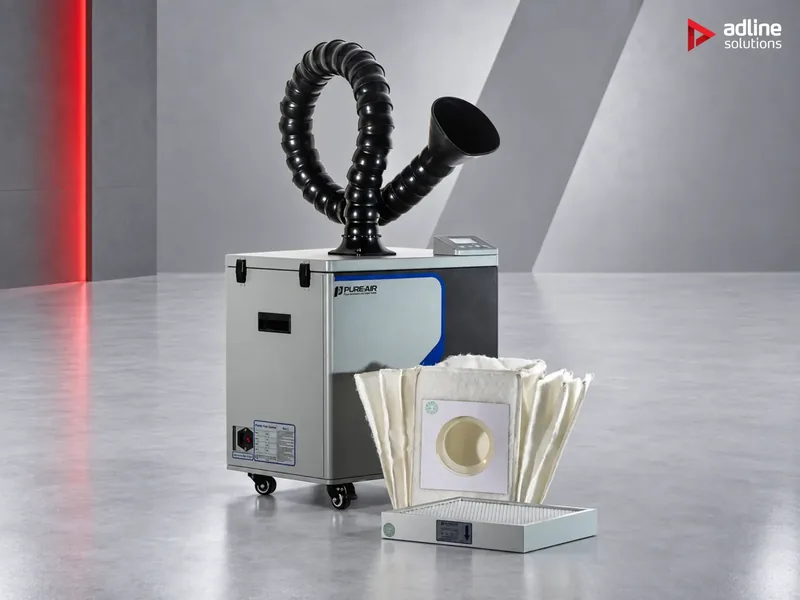
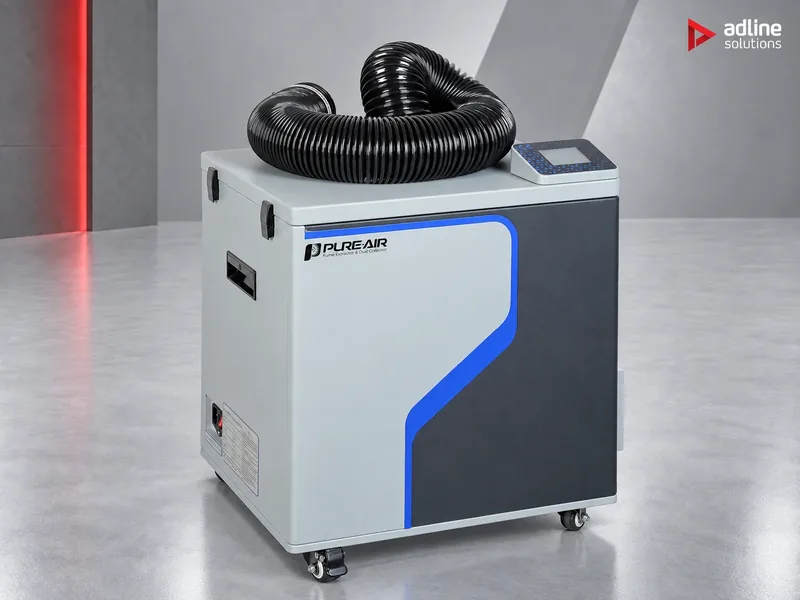

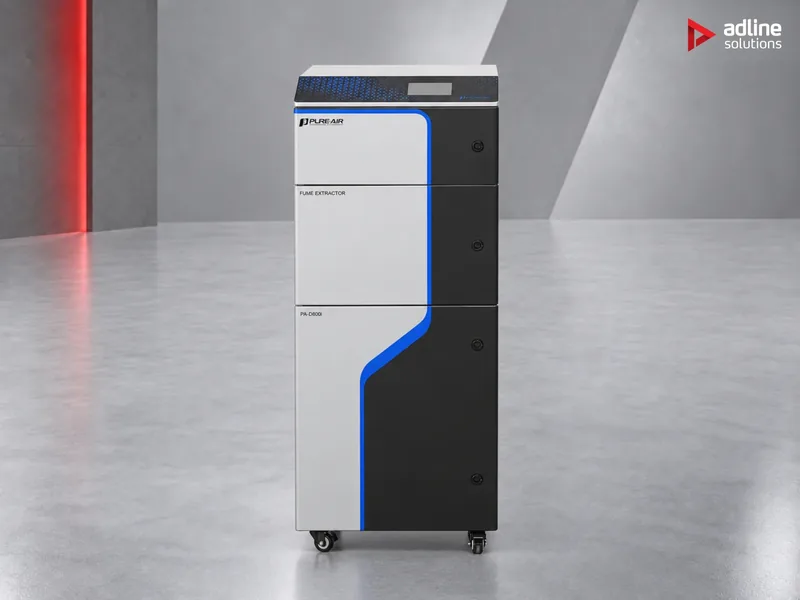
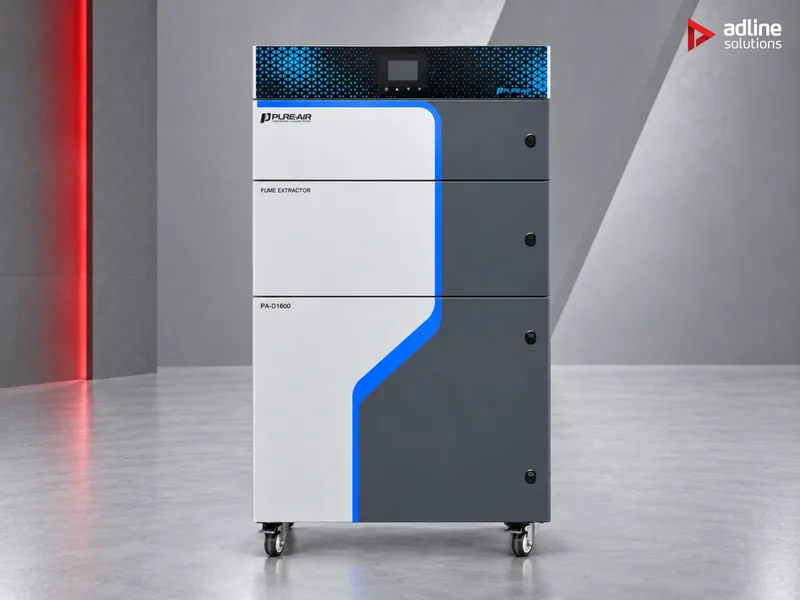
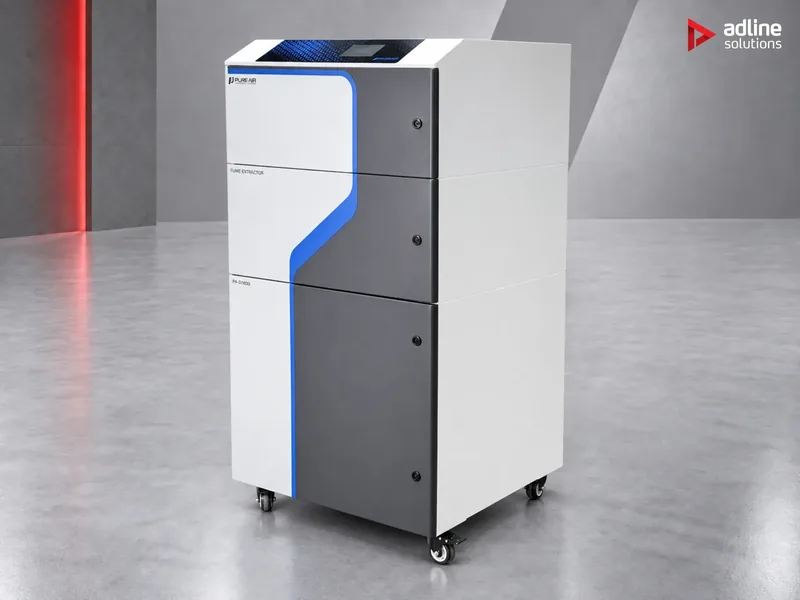
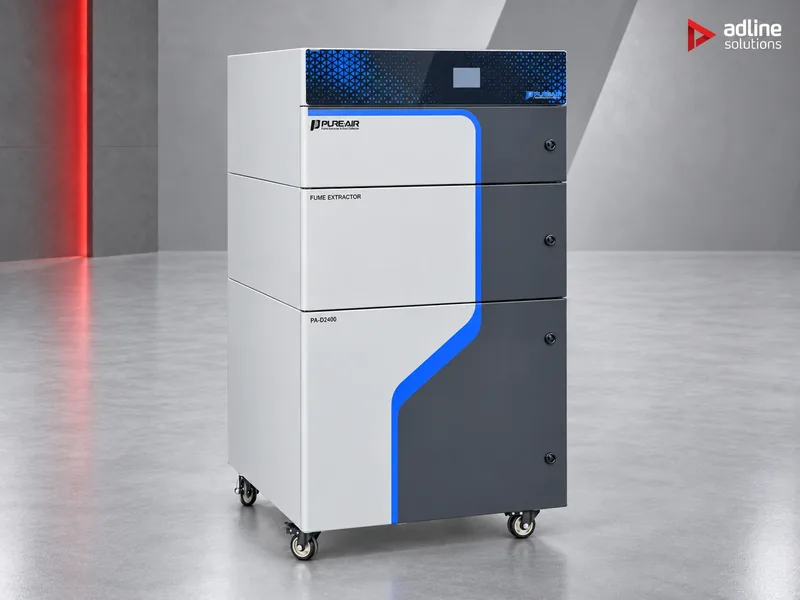
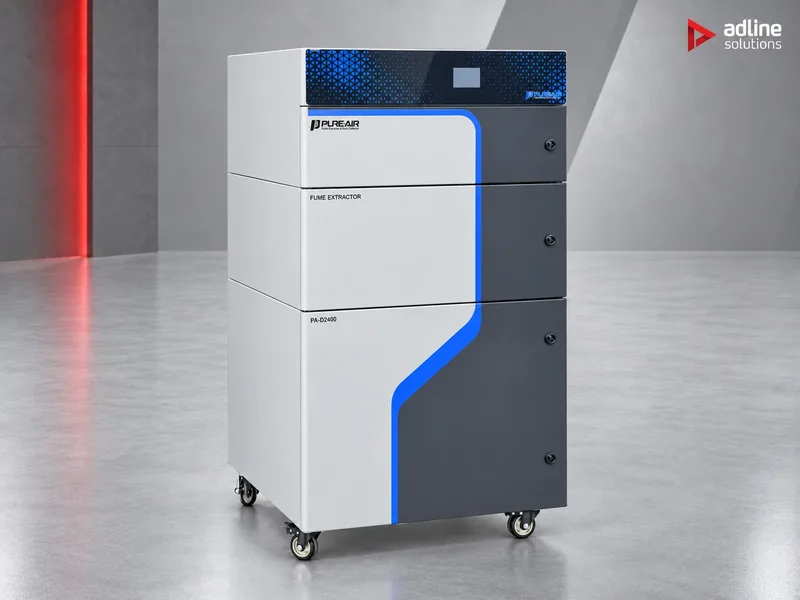
O ovoj liniji strojeva
Obrada metala obuhvaća dva vrlo različita posla. Na pojedinačnom radnom mjestu — lasersko zarezivanje, bušenje, zavarivanje, skidanje srha, aditivna proizvodnja metala — važan je podtlak na sapnici, što kompaktna serija D postiže do 10.000 Pa. Na cijelom stolu za rezanje važni su protok i neprekidan rad, zbog čega industrijske jedinice D koriste sklop samočistećih uložaka. Serija DFS pokriva ugljična vlakna, kompozite i lasersko čišćenje, gdje je prašina abrazivna, vodljiva ili još gori.
- Vaš uređajpriključak za odsis lasera · CNC-a · pisača, spojen cijevi
- Jedno kućište · zrak nikad ne napušta zgradu
- Stupanj 1 · PTFE koji usporava gorenjeabrazivna, vodljiva, tinjajuća prašina
- Stupanj 2 · HEPA H14zadržava dim koji se ne vidi · 99,99 % @ 0,3 µm
- Stupanj 3 · Aktivni ugljenzadržava HOS i mirise
- Ventilator iza filtara: povlači zrak kroz sve stupnjeve, pa je usis na sapnici i dalje ključna vrijednost.
- Čisti zraknatrag u prostoriju, bez cijevi prema van
- Izlaz čistog zraka · ventilator bez četkicapovlači zrak kroz sve stupnjeve
- 3. stupanj · aktivni ugljenzadržava HOS i mirise
- 2. stupanj · HEPA H1499,99 % @ 0,3 µm
- 1. stupanj · PTFE koji usporava gorenjeabrazivna, vodljiva, tinjajuća prašina
- Ulaz onečišćenog zrakadovodi se cijevi iz uređaja; ladica za prašinu prazni se sprijeda
Isti asortiman, suprotni problemi — zato jedna jedinica ne može zamijeniti drugu.
PPS — standardno upravljanje
modeli bez sufiksa „i”
- Pokretanje / zaustavljanje, stupnjevi brzine
- Upozorenje za zamjenu filtra
- LCD zaslon u boji (od 15.09.2026.)
PIPS — inteligentno upravljanje
modeli „i” · sve s lijeve strane, plus:
1240 m³/h
−8600 Pa na ulazu
vijek filtra 65 %
- Stalan protok zraka dok se filtar puni
- Senzori kvalitete zraka s pragovima alarma
- I/O i RS-485 — pokreće se zajedno s uređajem
Oba su modela aktualna. PIPS se isplati kada jedinica radi bez nadzora, služi proizvodnoj liniji ili mora dokazati da radi.
| Što obrađujete | Serija | Zašto baš ta |
|---|---|---|
| Akril, papir, koža, tekstil, 3D smola | Serija: FS | Plisirani predfiltar F9 |
| Drvo, šperploča, MDF | Serija: FGS | PTFE uložak — ljepljiva prašina se otpušta |
| Ugljična vlakna, kompoziti, lasersko čišćenje | Serija: DFS | Uložak koji usporava gorenje, antistatička cijev |
| Lasersko označavanje i kodiranje | Serija: F · DS | Submikronski dim, ugljen za mirise |
| Metal — jedno radno mjesto (zavarivanje, bušenje, AM) | Serija: D kompaktna | Do 10.000 Pa na sapnici |
| Metal — cijeli stol za rezanje | Serija: D industrijska | Volumen i samočisteći ulošci |
Zatim odredite veličinu: radna površina uređaja određuje protok zraka — za 30×40 cm potrebno je 300 m³/h, za 130×250 cm 2400 m³/h.
Česta pitanja
Treba li odsisaču nešto ispred njega?
Kod obrade metala da: hvatač iskri. Iskra koja dođe do elementa progori ga, a filtar iza njega prestaje biti filtar. Kod ugljičnih vlakana uzemljite i cjevovod — ta je prašina vodljiva.
Kamo odlazi filtrirani zrak?
Natrag u prostoriju. Mobilne jedinice rade s recirkulacijom, pa nema cijevi prema van i zimi se ne gubi zagrijani zrak. Središnje industrijske jedinice spojene su cjevovodom na kućište stroja i trebaju vod komprimiranog zraka za svoje samočisteće uloške.
Kakvo svakodnevno održavanje zahtijeva?
Prije rada provjerite je li filtarski element pravilno postavljen i zabrtvljen. Kada se pojavi alarm za začepljenje, odmah ga zamijenite — nastavak rada nakon alarma tjera dim u ventilator i upravljačku ploču, pa zamjena filtra postaje popravak.