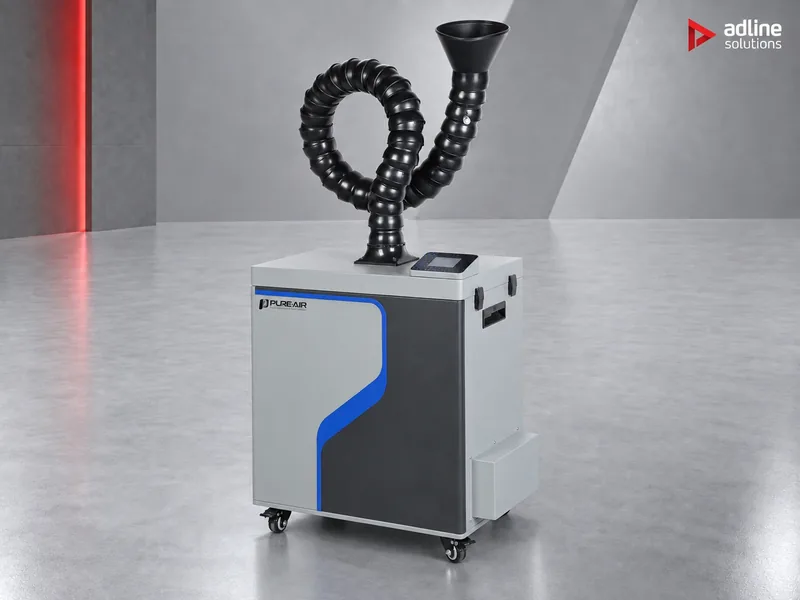
Zašto je odsis važan
Laser dio materijala pretvara u dim, plinove i finu prašinu. Ako se taj dim ne odvodi na izvoru, taloži se natrag na izradak, na optiku i na ljude uz stroj. Problemi se čine nepovezanima, ali obično imaju upravo taj jedan uzrok.
Završna obrada
- Prljavi ili blago nagorjeli rubovi
- Ostaci na površini
- Ljepilo i boja slabo prianjaju
Ujednačenost
- Izradci se razlikuju od posla do posla
- Česte korekcije parametara
- Dim na putu zrake upija i raspršuje dio laserske energije
Stroj
- Naslage na leći i zrcalima
- Gubitak snage rezanja
- Češće čišćenje i održavanje
Ljudi
- Dim i neugodan miris u radionici
- Nadražene oči i grlo
- Umor i slabija koncentracija
Korak 1: krenite od materijala
Svaka je serija projektirana za prašinu i dim koje stvara određeni proces. Odabir prema materijalu važniji je od odabira prema protoku zraka: pogrešan prvi stupanj filtracije začepi se ili istroši mnogo prije svog uobičajenog vijeka.
Stupnjevi filtracije
| Što obrađujete | Serija | Prvi stupanj filtracije | Primjeri modela |
|---|---|---|---|
| Akril, plastika, papir i karton, koža, tekstil na CO₂ laseru; CNC glodanje akrila, kompozita i plastike; 3D ispis smolom i FFF | FS | F9 predfiltar s dubokim naborima, zatim H14 i aktivni ugljen | PA-FS300, PA-FS800, PA-FS1600 |
| Drvo, šperploča, MDF i iverica na CO₂ laseru, CNC glodalici ili stroju za nesting | FGS | PTFE uložak s mineralnim prahom, zatim H14 i aktivni ugljen | PA-FGS800, PA-FGS1600, PA-FGS2400 |
| Označavanje i kodiranje fiber, UV i CO₂ laserom na metalima, plastici, kartonskim kutijama, tiskanim pločicama (PCB) i čipovima | DS, F-s | DS: F9 predfiltar, H14 i aktivni ugljen. F250s/F350s: F5 predfiltar i H14, bez ugljena | PA-F250s, PA-DS400, PA-DS1600 |
| Obrada metala na jednom radnom mjestu: lasersko urezivanje i bušenje, lasersko i TIG zavarivanje, skidanje srha, aditivna proizvodnja od metala i otprašivanje | D | D250–D500: F9 vrećasti filtar, bez HEPA stupnja. Od D800 naviše: PTFE uložak koji usporava širenje plamena, zatim H14; ugljen opcionalno | PA-D350, PA-D800, PA-D1600 |
| Karbonska vlakna i kompozitni laminati (CFRP, CMC); lasersko čišćenje obojenih ili oksidiranih dijelova | DFS | PTFE uložak koji usporava širenje plamena, zatim H14 i aktivni ugljen | PA-DFS800, PA-DFS1600, PA-DFS2400 |
Drvo je najčešća pogreška. Smola i vezivo u pločama čine dim ljepljivim, pa on začepi F9 predfiltar FS uređaja u djeliću njegova uobičajenog vijeka. Ako laser redovito reže drvo ili MDF, odaberite seriju FGS čak i ako reže i akril.
Materijali koji zahtijevaju dodatnu pažnju
Neki materijali oslobađaju plinove koji su otrovni, korozivni ili ljepljivi. Za njih odsis na izvoru nije izbor nego nužnost: štiti rukovatelja i stroj. Jedan od njih, PVC, uopće se ne smije obrađivati laserom.
| Materijal | Što laser oslobađa | Što predvidjeti |
|---|---|---|
| PVC i PVC folija | Klorovodik (HCl), koji stvara korozivne pare i nagriza leću, zrcala i metalne dijelove stroja | Ne režite i ne gravirajte PVC ni druge klorirane plastike laserom: odsisač uklanja dim, ali ne sprječava nastanak plina u stroju. Ako niste sigurni što materijal sadrži, pošaljite nam tehnički list. |
| ABS | Stiren i dušikovi spojevi, među kojima može biti i cijanovodik, uz jak miris | Provjerite s proizvođačem lasera je li ABS odobren za stroj; odsisavajte uređajem sa stupnjem aktivnog ugljena, kao što je serija FS |
| Polikarbonat (PC) | Gust, nadražujući dim koji ostavlja ljepljive naslage | Računajte s naslagama na stroju i bržim punjenjem filtara; češće provjeravajte filtre |
| Guma | Nadražujuće pare jakog mirisa (sumporni spojevi, ovisno o smjesi) i gusta čađa koja se brzo taloži na optici | Neprekidan odsis tijekom graviranja i češće čišćenje optike |
| Kompoziti sa smolama | Hlapljivi organski spojevi i drugi plinovi, ovisno o smoli | Potpuna filtracija: serija DFS za lasersko rezanje laminata od karbonskih vlakana, serija FS za CNC glodanje kompozita (Korak 1). Za ostale nam javite vrstu smole. |
| Drvo, MDF i šperploča | Velike količine fine prašine, smole i dima | Serija FGS, kao u Koraku 1 |
Korak 2: dimenzionirajte prema stroju
Za CO₂ lasere PURE-AIR preporučuje svaki model za određenu veličinu radne površine. Pronađite svoju radnu površinu u donjoj tablici; ako na jedan uređaj spajate više strojeva ili je Vaša radna površina između dva retka, pošaljite nam modele i dimenzionirat ćemo uređaj.
| Radna površina CO₂ lasera | Akril, plastika, koža (FS) | Drvo i MDF (FGS) | Protok zraka |
|---|---|---|---|
| 30 × 40 cm ili 30 × 50 cm | PA-FS300 | — | 300 m³/h |
| 40 × 60 cm | PA-FS400 | — | 400 m³/h |
| 80 × 100 cm | PA-FS500 | PA-FGS800 | FS500: 500 m³/h · FGS800: 800 m³/h |
| 90 × 130 cm | PA-FS800 | PA-FGS1600 | FS800: 800 m³/h · FGS1600: 1600 m³/h |
| 100 × 160 cm | PA-FS1600 | PA-FGS1600 | 1600 m³/h |
| 130 × 250 cm i veliki format | PA-FS2400 | PA-FGS2400 | 2400 m³/h |
Radna mjesta za označavanje i ćelije za obradu metala dimenzioniraju se drugačije: prema broju točaka odsisa, haubi ili mlaznici i duljini cjevovoda. Serije DS, D i DFS obuhvaćaju uređaje od kompaktnih do 2400 m³/h.
| Model | Protok zraka | Maks. podtlak | Ulaz |
|---|---|---|---|
| PA-F250s | 250 m³/h | 2800 Pa | 50 / 75 mm |
| PA-F350s | 350 m³/h | 3700 Pa | 50 / 75 mm |
| PA-DS400 | 400 m³/h | 8000 Pa | 75 / 100 mm |
| PA-DS800 | 800 m³/h | 10.000 Pa | 100 / 125 mm |
| PA-DS1600 | 1600 m³/h | 10.000 Pa | 150 mm |
| PA-D250 | 250 m³/h | 2700 Pa | 75 / 100 mm |
| PA-D500 | 500 m³/h | 10.000 Pa | 75 / 100 mm |
| PA-D1600 | 1600 m³/h | 10.000 Pa | 150 mm |
| PA-DFS800 | 800 m³/h | 10.000 Pa | 100 / 125 mm |
| PA-DFS2400 | 2400 m³/h | 10.000 Pa | 200 mm |
Upravo visoki podtlak omogućuje uređaju da dim uhvati na mlaznici, prije nego što se proširi prostorijom. Cjevovod neka bude kratak i ravan: svaki dodatni metar i svako koljeno smanjuju usis na mjestu odsisa.
Korak 3: standardno ili inteligentno upravljanje
Većina modela dostupna je u standardnoj izvedbi s PPS upravljanjem i u izvedbi i s inteligentnim PIPS upravljanjem. Odsis i filtracija su isti; razlika je u tome što Vam uređaj prikazuje i kako se povezuje sa strojem. Od 15. rujna 2026. PURE-AIR isporučuje standardne uređaje s LCD zaslonom osjetljivim na dodir u boji i nadograđenim upravljačkim sustavom.
Izvedba i dodaje:
- Stvarni protok zraka i podtlak prikazani na industrijskom zaslonu osjetljivom na dodir
- Nadzor stanja filtara koji upozorava prije nego što se neki stupanj začepi
- Automatsku kompenzaciju protoka, tako da odsis ne slabi dok se filtar puni
- I/O i RS-485 za daljinsko pokretanje i zaustavljanje, povezivanje s glavnim strojem ili robotom te centralno upravljanje s više uređaja
- Opcionalne senzore PM2.5, VOC i O₃
Odaberite izvedbu i kada se odsisač mora pokretati i zaustavljati zajedno sa strojem ili proizvodnom linijom, ili kada nitko ne stoji uz njega da provjerava filtre. Kompaktni F250s i F350s, D250, D350 i D500, FS300 i FGS2400 dostupni su samo u standardnoj izvedbi.
Primjeri

Radionica za izradu reklama, CO₂ laser s radnom površinom 90 × 130 cm, rezanje akrila i graviranje kože.
PA-FS800, preporučen za tu veličinu radne površine, s F9, H14 i aktivnim ugljenom protiv mirisa akrila i kože.
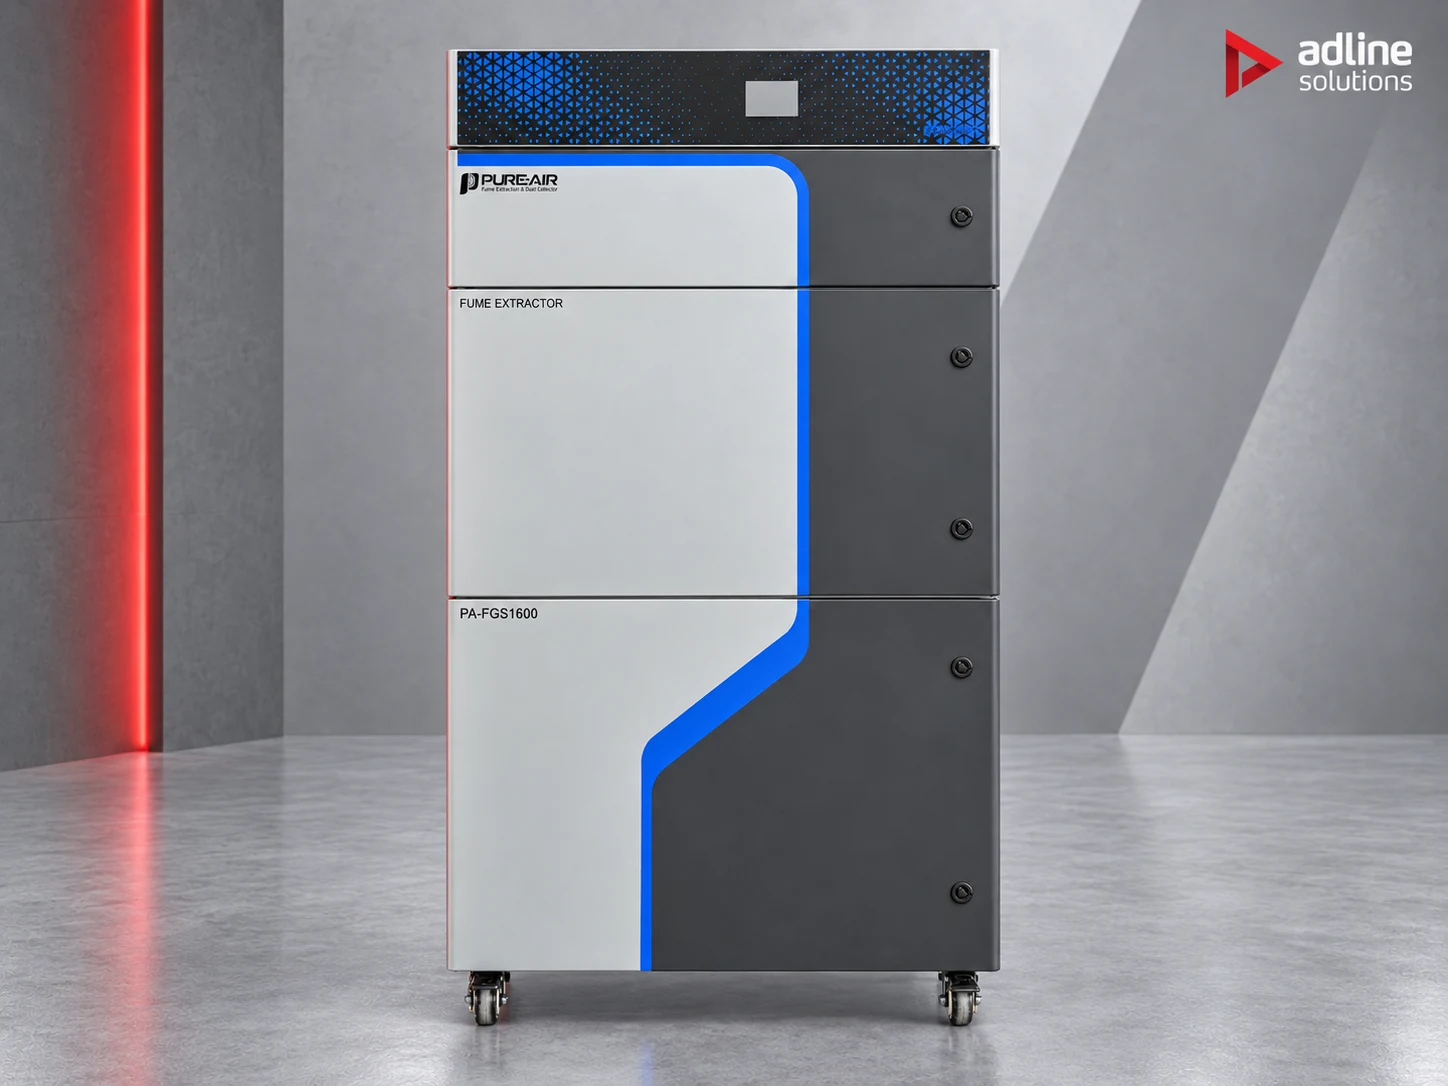
Stolarska radionica, CO₂ laser s radnom površinom 100 × 160 cm, rezanje šperploče i MDF-a.
PA-FGS1600. PTFE uložak s mineralnim prahom zadržava ljepljivu drvenu prašinu koja bi začepila predfiltar FS uređaja.
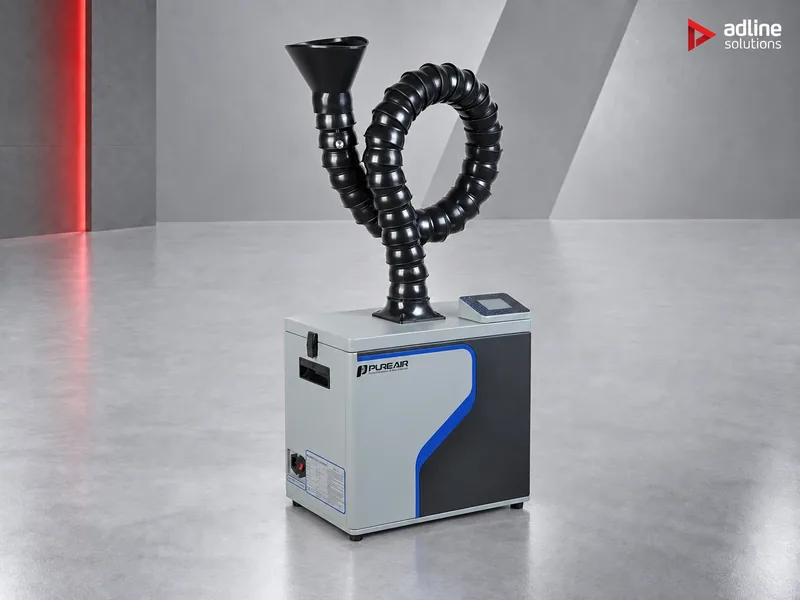
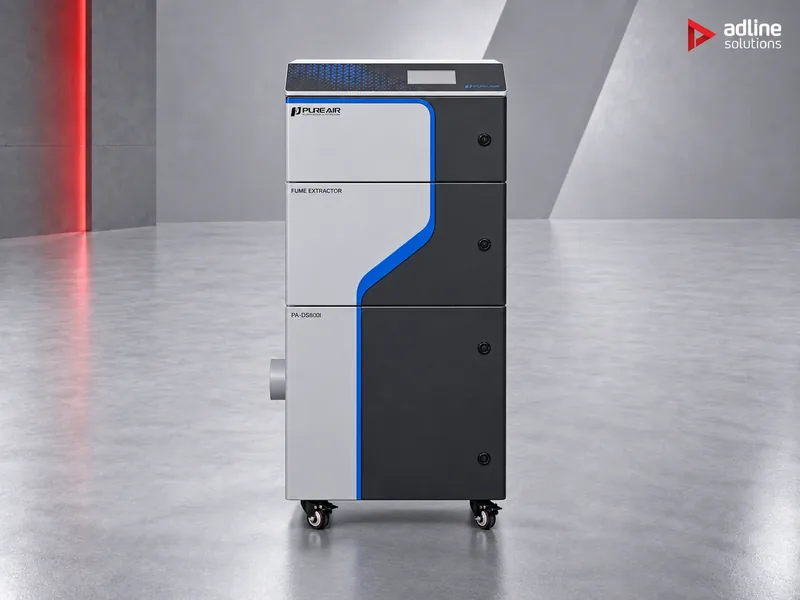
Linijsko radno mjesto za označavanje na montažnoj liniji.
DS uređaj u izvedbi i, na primjer PA-DS800i, kako bi se odsisač pokretao i zaustavljao s linijom preko I/O ili RS-485 i upozoravao prije nego što se filtri začepe.
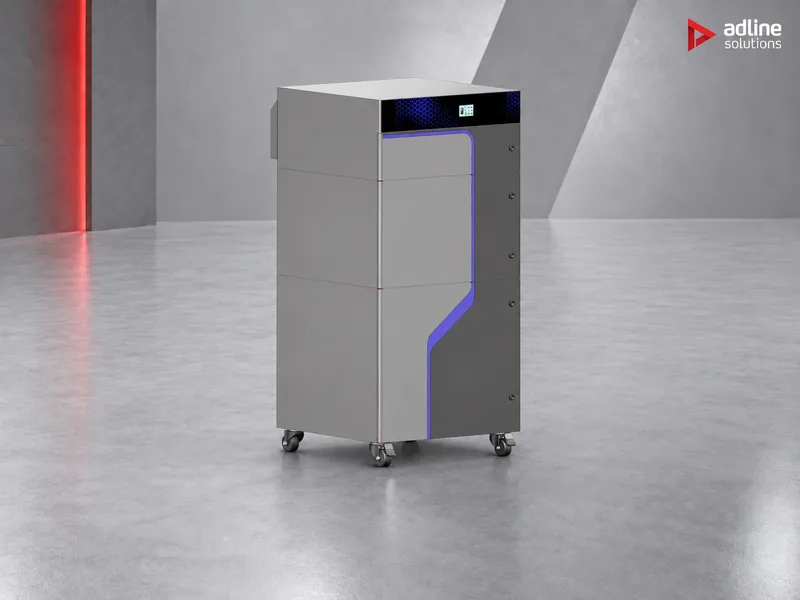
Lasersko čišćenje obojenih dijelova ili rezanje ploča od karbonskih vlakana.
Serija DFS, na primjer PA-DFS1600: PTFE uložak koji usporava širenje plamena projektiran je za vruće čestice koje djelomično gore i abrazivnu, vodljivu prašinu. Pri rezanju karbonskih vlakana koristite uzemljene, antistatičke cijevi.

Radni stol za TIG zavarivanje ili stanica za otprašivanje metalnog 3D pisača.
Serija D, postavljena uz proces i spojena preko mlaznice ili haube. Kod metalnog praha uzemljite i cjevovod i uređaj.
Prije narudžbe
- Svi uređaji u asortimanu rade na jednofaznom napajanju 90–110 V ili 210–257 V, 50/60 Hz.
- Uređaji filtrirani zrak vraćaju u prostoriju, pa za serije FS, FGS, DS i DFS nije potreban odvod prema van.
- Ostavite oko 150 mm slobodnog prostora na izlazu i omogućite pristup prednjoj strani: filtri se mijenjaju s prednje strane.
- Nijedan uređaj nije u protueksplozijskoj izvedbi. Ako radite s metalnim prahom ili drugom zapaljivom prašinom, pošaljite nam vrstu i količine praha i procijenit ćemo primjenu.
Česta pitanja
Može li jedan odsisač raditi i s drvom i s akrilom?
Da, ako odaberete seriju FGS. Njezin PTFE uložak s mineralnim prahom zadržava ljepljivu drvenu prašinu, a stupnjevi H14 i aktivnog ugljena obrađuju i dim akrila. FS uređaj na drvu brzo istroši predfiltar.
Trebam li odvod prema van?
Ne za serije FS, FGS, DS i DFS: one filtriraju u stupnjevima do H14 i pročišćeni zrak vraćaju u prostoriju. Potreban je samo kratak, ravan cjevovod od stroja do odsisača.
Koja je razlika između modela i njegove izvedbe i?
Odsis i filtracija su isti. Izvedba i dodaje prikaz stvarnog protoka i tlaka, upozorenja o filtrima, automatsku kompenzaciju protoka te povezivanje sa strojem ili linijom preko I/O i RS-485.
Mogu li rezati PVC laserom ako imam odsisač?
Ne. PVC pri rezanju oslobađa klorovodik, a korozivne pare nagrizaju optiku i metalne dijelove lasera čak i uz dobar odsis. Ne obrađujte PVC ni druge klorirane plastike laserom; ako niste sigurni što materijal sadrži, pošaljite nam tehnički list.
Koji model odgovara našem laseru?
Za CO₂ lasere krenite od gornje tablice veličina radne površine. Za radna mjesta za označavanje i ćelije za obradu metala pošaljite nam model stroja, broj točaka odsisa i duljinu cjevovoda, a mi ćemo dimenzionirati uređaj.