Što radi ručni laserski aparat za zavarivanje
Izvor fiber lasera (vlaknastog lasera) u pokretnom kućištu šalje zraku kroz optičko vlakno do lagane glave za zavarivanje. Rukovatelj vodi glavu duž spoja kao plamenik, ali energija umjesto električnog luka stiže kao fokusirana zraka široka nekoliko milimetara. Talina je mala, metal oko nje ostaje hladan, a zavar izlazi fin i ujednačen. Na uređaju Hanma HT glava teži najviše 600 g, pa se može držati tijekom cijele smjene.
Zavarivanje
- Kontinuirano, točkasto ili s oscilacijom
- S dodatnom žicom ili bez nje
Čišćenje
- Način čišćenja na istoj glavi
- Uklanjanje hrđe, boje, oksida i ulja prije zavarivanja
Male deformacije
- Uska zona utjecaja topline
- Tanki lim ostaje ravan, vidljive površine ostaju čiste
Brzo učenje
- Unaprijed postavljeni parametri prema metalu i debljini
- Postavke se mijenjaju uz izradak pomoću Wi-remote daljinskog upravljača
Krenite od onoga što zavarujete
| Vaš posao | Tipični metal i debljina | Odakle krenuti |
|---|---|---|
| Svjetleća slova, svjetleće kutije, reklame | Nehrđajući čelik i aluminij, 0,5–3 mm | HT1500; HT2000 ako je aluminij svakodnevni posao |
| Kućišta, ormari, limeni dijelovi | Nehrđajući i ugljični čelik, 1–3 mm | HT1500 |
| Ograde, vrata, rukohvati | Cijevi i lim od nehrđajućeg i ugljičnog čelika, 2–4 mm | HT2000 |
| Okviri, nosači, lagane konstrukcije | Ugljični čelik, 4–6 mm | HT3000 |
| Mješovita radionica, uključujući aluminij i bakar | Više metala, do 3–4 mm | HT2000 |
| Popravci i održavanje na terenu | Mješovito, često tanko | HT1500 ili HT2000, na jednofaznih 220 V |
Selektor na vrhu ove stranice radi isto u tri pitanja. Koraci u nastavku objašnjavaju svaki izbor.
Laser, TIG ili MIG: što pokazuju istraživanja
Lasersko zavarivanje već se godinama u laboratorijima uspoređuje s elektrolučnim zavarivanjem. Studije u nastavku mjerile su brzinu, toplinu, deformacije, čvrstoću i dim na istom materijalu zavarenom na oba načina. Provedene su laboratorijskom i industrijskom opremom, a ne određenim ručnim uređajem, pa pokazuju razliku između postupaka, a ne zajamčeni rezultat.
| Što je mjereno | Impulsni laser | Impulsni TIG |
|---|---|---|
| Brzina zavarivanja | 160 mm/min | 32,5 mm/min |
| Širina zone utjecaja topline | 0,75 mm | 7,65 mm |
| Najveća kutna deformacija | 0,91° | oko 6,3° |
| Zaostalo naprezanje uz zavar | oko 100 MPa, tlačno | oko 430 MPa, vlačno |
| Vlačna čvrstoća spoja | 806 MPa | 804 MPa |
| Učinkovitost spoja | 95,4 % | 95,2 % |
Izvor: Junaid i sur., Journal of Materials Processing Technology, 2017., na tankom limu od titanove legure. Laserski spoj zavaren je otprilike pet puta brže, zona utjecaja topline bila je deset puta uža, a lim se deformirao otprilike sedam puta manje, dok je spoj bio jednako čvrst kao TIG spoj: oba su pukla u osnovnom metalu, a ne u zavaru.
Lasersko zavarivanje
Zraka širine oko 1 – 4 mm: uzak zavar, zona utjecaja topline uža od milimetra i lim koji ostaje ravan.
TIG zavarivanje
Širok luk: širok zavar, zona utjecaja topline oko deset puta šira i lim koji se pri hlađenju izvija.
Drugi nalazi važni za radionicu:
- Manje dima: u doktorskoj studiji na Šleskom tehnološkom sveučilištu elektrolučno zavarivanje stvaralo je oko 3,5 puta više dima u sekundi od laserskog zavarivanja pri istoj energiji po milimetru, a MIG je stvarao najviše. Više od 20 % čestica laserskog dima i dalje je bilo dovoljno sitno da se udahne, pa je odsis i dalje potreban.
- Čišći spojevi, manje pora: lasersko čišćenje prije zavarivanja smanjilo je poroznost zavarenog aluminija s 10–80 % na manje od 0,5 % kod kutnih rubnih zavara (Al Shaer, Li i Mistry, Optics and Laser Technology, 2014.).
- Vještina i dalje važi: studija sa Sveučilišta Óbuda iz 2025. utvrdila je odstupanja zavara kod ručnog laserskog zavarivanja čak i pri postavkama koje preporučuje proizvođač i zaključila da kvaliteta ovisi i o zavarivaču. Unaprijed postavljeni parametri skraćuju učenje; probni uzorci i obuka čine rezultate ujednačenima.
| Ručni laser | MIG | TIG | REL (elektroda) | |
|---|---|---|---|---|
| Debljina lima | 0,5–6 mm, ovisno o snazi | Od 0,6 mm | Od 0,3 mm | Iznad 2 mm, nije za tanki lim |
| Toplinska deformacija | Minimalna | Umjerena | Umjerena | Velika |
| Čišćenje nakon zavarivanja | Obično nije potrebno | Uklanjanje prskotina | Malo | Uklanjanje troske |
Kompromis je početno ulaganje, koje je veće nego za uređaj za elektrolučno zavarivanje. Troškovi rada ostaju niski: potrošnja zaštitnog plina je umjerena, a dodatna žica često nije potrebna. Za teške konstrukcijske radove iznad 6–8 mm MIG ili namjenski postupak i dalje su pravi izbor.
Korak 1: odaberite snagu prema debljini i spoju
Najdeblji lim koji redovito zavarujete određuje snagu, a spoj određuje koliko snage ta debljina treba. Sučeoni spoj mora biti provaren kroz cijelu debljinu; kutni ili preklopni spoj omogućuje da ista snaga obuhvati više materijala.
Debljina u jednom prolazu po modelu
Ugljični čelik, ručno, pri razumnoj brzini zavarivanja. Kutni i preklopni spojevi podnose veću debljinu od sučeonih pri istoj snazi.
To su rasponi za kvalitetno ručno zavarivanje u jednom prolazu na ugljičnom čeliku pri razumnoj brzini. Iznad njih uređaj i dalje zavaruje, ali sporije, ponekad u više prolaza i s manje ujednačenom kvalitetom. Uređaj dimenzioniran prema najdebljem redovitom poslu, a ne prema rijetkoj iznimci, daje najbolji rezultat po satu.
Korak 2: poznajte svoje metale
Metali ne primaju zraku jednako. Nehrđajući čelik dobro upija valnu duljinu fiber lasera od 1064 nm; aluminij i bakar velik dio reflektiraju i brzo odvode toplinu. Unaprijed postavljeni parametri na uređaju Hanma HT to jasno pokazuju: na HT2000, pri istoj debljini od 2 mm, vršna snaga raste od metala do metala.
| Metal, 2 mm (parametri HT2000) | Vršna snaga | Zašto |
|---|---|---|
| Nehrđajući čelik | 39 % | Dobro upija laser, treba najmanje snage |
| Ugljični čelik | 45 % | Malo više snage za isti provar |
| Aluminij | 50 % | Reflektira; treba više snage i čiste rubove bez oksida |
| Bakar | 55 %, uz sporije dodavanje žice (8 mm/s) | Najviše reflektira i najbolje vodi toplinu; najteže se zavaruje |
- Nehrđajući čelik: prirodan metal za lasersko zavarivanje. Tanki vidljivi dijelovi ostaju ravni, a zavar često ne treba doradu.
- Ugljični čelik: dobro se zavaruje; najprije očistite hrđu, valjaoničku koru i ulje, što način čišćenja radi na istoj glavi.
- Aluminij: treba više snage i čiste rubove. Na HT1500 aluminij se zavaruje s prilagođenim profilom, do otprilike 2 mm; HT2000 ga ima među unaprijed postavljenim parametrima.
- Bakar: rezerviran za veće snage. Na HT2000 nalazi se među unaprijed postavljenim parametrima, do otprilike 2 mm.
Korak 3: pripremite spoj
Laserska talina je mala, pa je priprema spoja važnija nego kod MIG zavarivanja. Tri alata na glavi pomažu kod stvarnih dijelova koji nikad nisu savršeni:
Podesiva točka
- 1–4 mm, podešava se modulom za oscilaciju
- Široka za nesavršenu pripremu, uska za tanke ili male zavare
Oscilacija
- Zraka prelazi preko spoja s jedne strane na drugu
- Ravnomjerno premošćuje šire spojeve i kutne zavare
Dodatna žica
- Popunjava zazore i izgrađuje kutne zavare
- V valjci za čeličnu žicu, U valjci za aluminij
Najprije očistite
- Način čišćenja uklanja okside i ulje
- Manje pora, osobito na aluminiju
- Najprije pripojite, zatim zavarite: točkasti način drži dijelove na mjestu prije kontinuiranog prolaza.
- Kod sučeonih spojeva držite zazore malima: bez dodatne žice sučeoni spoj treba se zatvoriti gotovo bez zazora.
- Probajte na otpacima: prije pravog dijela zavarite probni uzorak za svaki novi metal i debljinu i spremite postavke koje rade.
Kako čitati upravljačku jedinicu
Upravljačka jedinica uređaja Hanma HT radi u dva načina. U načinu s unaprijed postavljenim parametrima birate metal i debljinu, a parametri zavarivanja upisuju se sami. U prilagođenom načinu postavljate ih ručno, za metale i debljine izvan unaprijed postavljenih ili za korekciju provara, deformacija ili prskanja. Poznavanje uloge svake vrijednosti olakšava oba načina.
| Parametar | Što određuje |
|---|---|
| Snaga lasera | Nazivna snaga izvora: 1500, 2000 ili 3000 W. Određena je strojem. |
| Vršna snaga (%) | Udio nazivne snage koji se koristi. Više daje dublji provar, ali postoji opasnost od progaranja tankog lima. |
| PWM omjer (%) | Koliko dugo je zraka uključena u svakom impulsu. Pri 100 % laser je praktički kontinuiran; ispod 100 % radi impulsno i unosi manje topline u dio, što pomaže kod poslova osjetljivih na toplinu. |
| PWM frekvencija (Hz) | Koliko impulsa laser ispali u sekundi. |
| Frekvencija skeniranja (Hz) | Koliko brzo zraka oscilira s jedne strane spoja na drugu. |
| Širina zavara (mm) | Koliko široko zraka prelazi. Šire prelaženje pokriva šire spojeve. |
| Brzina žice (mm/s) | Koliko brzo se dodaje dodatna žica, kada se žica koristi. |
Upravljačka jedinica nudi i fino podešavanje PWM-a, postupno povećanje i smanjenje snage na početku i kraju zavara te odgodu plina (delay jet).
Korak 4: planirajte radno mjesto
| Potreba | Što zahtijeva Hanma HT |
|---|---|
| Hlađenje | Integrirano vodeno hlađenje sa stalnom temperaturom; protok najmanje 1,8 l/min, ulazni tlak 170–520 kPa |
| Rashladna voda | Destilirana voda, tvrdoća ispod 250 mg/l CaCO₃, pH 6–8, čestice manje od 200 µm |
| Zaštitni plin | Argon 99,998 %, dušik 99,99 % ili helij 99,998 %, kroz crijevo od 6 mm |
| Napajanje | HT1500 i HT2000: jednofazno 220 V, 50/60 Hz |
| Kućište (HT1500 i HT2000) | 910 × 540 × 650 mm |
| Radni uvjeti | 5–45 °C, 5–85 % vlažnosti |
Standardna konfiguracija uključuje:
- Laserski izvor s integriranim hlađenjem
- Glavu za zavarivanje HW980 s Wi-remote daljinskim upravljačem
- Dodavač žice s V i U valjcima
- Zaštitne naočale za laser za 1064 nm
- Stezaljku za uzemljenje, crijevo za plin i kabele
- Priručnik i unaprijed postavljene parametre
Destilirana voda, zaštitni plin i regulator tlaka nabavljaju se lokalno. Tvrda ili prljava voda stvara kamenac u rashladnim kanalima i skraćuje vijek optike, zato se isplati poštovati ograničenja za vodu.
Korak 5: sigurno radite s laserom klase 4
Ručni laserski aparat za zavarivanje laserski je proizvod klase 4, najviše klase opasnosti lasera. Izravne i reflektirane zrake mogu trajno ozlijediti oči, a rizik je najveći na reflektirajućim metalima kao što su aluminij i bakar. Uređaj je izrađen prema normi EN ISO 11553-2, sigurnosnoj normi za ručne strojeve za lasersku obradu, ali i radno mjesto mora biti prilagođeno tome.
Uvijek naočale za laser
- Predviđene za valnu duljinu 1064 nm
- Obične maske i naočale za zavarivanje ne štite od lasera
Kontrolirano područje
- Odijeljeno zavjesama ili panelima koji blokiraju laser
- Pristup samo osposobljenim osobama, uz znak upozorenja
Ugrađene blokade
- Zraka se aktivira samo uz pritisnut okidač
- Kontaktni senzor na izratku
Odsis dima
- Manje dima nego kod elektrolučnog zavarivanja, ali sitne čestice
- Odsisavajte na izvoru
- Odredite osobu odgovornu za lasersku sigurnost i napišite kratak radni postupak: tko smije zavarivati, gdje i s kojom zaštitom.
- Zaštitite kožu, a ne samo oči: zraka, refleksije, toplina i iskre zahtijevaju rukavice i odjeću otpornu na plamen.
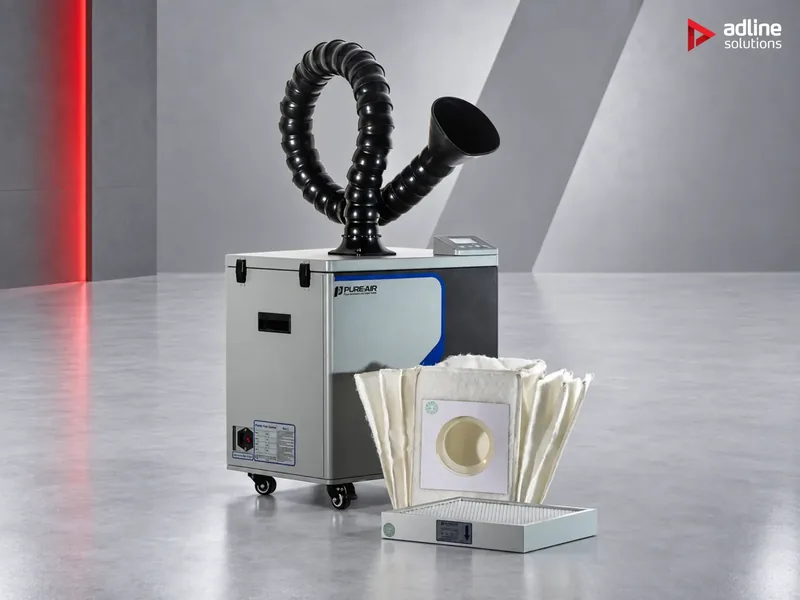
- Odsisavajte dim na izvoru: odsisač visokog podtlaka kao što su PURE-AIR PA-D350 ili PA-D800, namijenjen laserskom i TIG zavarivanju na jednom radnom mjestu, hvata sitne metalne čestice prije nego što se rašire. Pogledajte naš vodič za odsisače dima.
Usporedba naših ručnih laserskih aparata za zavarivanje
| Hanma HT1500 | Hanma HT2000 | Hanma HT3000 | |
|---|---|---|---|
| Snaga lasera | 1500 W | 2000 W | 3000 W |
| Sučeoni spoj, potpuni provar | 2–3 mm | 3–4 mm | 5–6 mm |
| Kutni ili preklopni spoj | 3–4 mm | 4–5 mm | 6–8 mm |
| Metali među unaprijed postavljenim parametrima | Nehrđajući i ugljični čelik; aluminij s prilagođenim profilom | Nehrđajući čelik, ugljični čelik, aluminij, bakar | Upitajte nas |
| Napajanje | Jednofazno 220 V | Jednofazno 220 V | Upitajte nas |
| Glava za zavarivanje | HW980, ≤ 600 g, Wi-remote | HW980, ≤ 600 g, Wi-remote | HW980, ≤ 600 g, Wi-remote |
| Načini rada | Zavarivanje, čišćenje, dodavanje žice | Zavarivanje, čišćenje, dodavanje žice | Zavarivanje, čišćenje, dodavanje žice |
| Najbolje za | Reklame, kućišta, tanki nehrđajući čelik | Mješovite radionice, aluminij i bakar | Deblji okviri i konstrukcije |
Sva tri imaju istu glavu, upravljačku jedinicu, hlađenje i valnu duljinu (1064 nm); mijenja se samo snaga lasera, a s njom i debljina i metali među unaprijed postavljenim parametrima. Birajte prema debljini koju najčešće zavarujete.
Primjeri

Izrađivač reklama koji zavaruje svjetleća slova i svjetleće kutije od nehrđajućeg čelika.
HT1500: fini spojevi između lica i stranica na tankom nehrđajućem limu, bez deformacija na vidljivom licu. Pogledajte naš vodič za svjetleća slova.
Limarska radionica koja izrađuje kućišta od nehrđajućeg čelika.
HT1500: kutni spojevi do 3–4 mm, uz malo ili nimalo brušenja prije bojenja ili poliranja.
Proizvođač ograda i vrata od nehrđajućeg i običnog čelika.
HT2000: cijevi i lim do 4 mm, s načinom čišćenja za hrđu i valjaoničku koru na terenu.
Radionica koja zavaruje aluminijske profile i panele.
HT2000: aluminij među unaprijed postavljenim parametrima do otprilike 3 mm; najprije očistite rubove.
Proizvođač okvira i nosača.
HT3000: sučeoni spojevi od 5–6 mm i kutni do 8 mm u jednom prolazu, a MIG ostaje za najteže radove.
Gdje se ručno lasersko zavarivanje isplati
- Svjetleća slova: fini spojevi između lica i stranica, bez deformacija na površini koju kupac vidi. Pogledajte naš vodič za svjetleća slova.
- Svjetleće kutije i okviri: brza montaža tankih profila i limova, s čistim zavarom koji ne narušava brtvljenje.
- Totemi i stupovi: lagani konstrukcijski spojevi bez deformiranja vidljivih panela.
- Perforirani i dekorativni paneli: tanki elementi spajaju se bez progaranja ili vitoperenja.
- Nosači i potporne konstrukcije: spremni za plastifikaciju ili bojenje bez brušenja.
- Obrada metala: kućišta, ograde, vrata i rukohvati od nehrđajućeg i običnog čelika.
- Popravci i održavanje: zavarivanje dijelova koji se ne mogu donijeti na stol za zavarivanje.
Česte pogreške
- Kupnja snage za rijedak posao: uređaj dimenzionirajte prema redovitoj debljini; za povremene teške zavare zadržite MIG.
- Zavarivanje prljavog metala: ulje, boja i oksid uzrokuju pore; spoj najprije očistite, načinom čišćenja ili ručno.
- Maska za zavarivanje umjesto naočala za laser: filtar za elektrolučno zavarivanje ne zaustavlja zraku od 1064 nm.
- Voda iz slavine u rashladnom krugu: kamenac skraćuje vijek optike; koristite destiliranu vodu.
- Preskakanje probnih uzoraka: nekoliko otpadaka svakog metala i debljine štedi škart.
- Bez odsisa: manje dima nego kod elektrolučnog zavarivanja i dalje je dim.
Pojmovnik
- Sučeoni spoj: dva ruba jedan uz drugi, zavarena kroz cijelu debljinu.
- Kutni, preklopni i T-spojevi: limovi koji se sastaju pod kutom, preklapaju ili tvore T; zavar ne mora prolaziti kroz cijelu debljinu.
- Zona utjecaja topline (ZUT): metal uz zavar koji se zagrije dovoljno da se promijeni, a da se ne rastali.
- Oscilacija (wobble): prelaženje zrake s jedne strane spoja na drugu, za širenje zavara i premošćivanje zazora.
- Dodatna žica: žica koja se dodaje u talinu za popunjavanje zazora i izgradnju kutnih zavara.
- Zaštitni plin: argon, dušik ili helij koji se upuhuje preko zavara kako bi zrak bio udaljen od rastaljenog metala.
- QBH: priključak koji spaja optičko vlakno s glavom za zavarivanje.
- Laser klase 4: najviša klasa opasnosti lasera; izravne i reflektirane zrake mogu ozlijediti oči i kožu.
Prije narudžbe
- Metali koje zavarujete i najdeblji lim koji zavarujete svaki tjedan
- Spojevi koje najčešće koristite: sučeoni, kutni, preklopni ili T-spoj
- Trebate li dodatnu žicu za zazore ili kutne zavare
- Vaše napajanje, zaštitni plin i rashladna voda
- Prostor koji možete odijeliti kao radno područje lasera
- Koliko će ljudi zavarivati i kakvo je njihovo iskustvo
- Fotografije tipičnih dijelova i dijelovi koje možemo zavariti kao probne uzorke
Česta pitanja
Gdje u Europi mogu kupiti ručni laserski aparat za zavarivanje?
Adline Solutions, sa sjedištem u Bukureštu u Rumunjskoj, isporučuje uređaje za ručno zavarivanje fiber laserom Hanma HT, u izvedbama od 1500, 2000 i 3000 W, s dostavom diljem Europske unije. Pošaljite nam svoje metale i debljine i zavarit ćemo probne uzorke prije Vaše odluke. Instalacija, obuka rukovatelja i servis dostupni su na upit i nude se za svaki stroj i zemlju posebno.
Koliko debelo može zavarivati ručni laserski aparat za zavarivanje?
Ovisi o snazi i spoju. Na ugljičnom čeliku, u jednom prolazu, Hanma HT1500 zavaruje sučeone spojeve od 2–3 mm i kutne i preklopne od 3–4 mm, HT2000 3–4 mm i 4–5 mm, a HT3000 5–6 mm i 6–8 mm.
Je li lasersko zavarivanje brže od TIG-a?
Na tankom limu jest. U laboratorijskoj usporedbi na tankom limu od titanove legure impulsno lasersko zavarivanje postiglo je 160 mm/min naspram 32,5 mm/min kod impulsnog TIG-a, otprilike pet puta brže, uz deset puta užu zonu utjecaja topline i otprilike sedam puta manju deformaciju, a spojevi su bili jednako čvrsti.
Može li ručni laserski aparat za zavarivanje zavarivati aluminij i bakar?
Da, uz dovoljno snage i čiste rubove, jer oba metala reflektiraju velik dio lasera. Hanma HT2000 ima aluminij i bakar među unaprijed postavljenim parametrima, do otprilike 3 mm odnosno 2 mm; na HT1500 aluminij se zavaruje s prilagođenim profilom, do otprilike 2 mm.
Trebam li posebne naočale za lasersko zavarivanje?
Da. Ručni laserski aparat za zavarivanje laser je klase 4, a naočale moraju biti predviđene za njegovu valnu duljinu, 1064 nm kod fiber lasera. Obične maske i zaštitne naočale za zavarivanje ne štite od laserske zrake ni njezinih refleksija.
Stvara li lasersko zavarivanje dim?
Manje od elektrolučnog zavarivanja, ali stvara. U jednoj studiji elektrolučno zavarivanje stvaralo je oko 3,5 puta više dima od laserskog pri istoj energiji po milimetru, no više od 20 % čestica laserskog dima bilo je dovoljno sitno da se udahne. Odsisavajte dim na izvoru.
Što ručni laserski aparat za zavarivanje treba na lokaciji?
Destiliranu vodu za integrirano hlađenje, zaštitni plin (argon, dušik ili helij) s regulatorom tlaka, odgovarajuće napajanje (jednofazno 220 V za HT1500 i HT2000) i radno područje odijeljeno za laser.
Je li teško naučiti raditi s ručnim laserskim aparatom za zavarivanje?
Uči se brže od TIG-a, jer unaprijed postavljeni parametri određuju postavke prema metalu i debljini. Kvaliteta ipak ovisi o rukovatelju, pa zavarivanje probnih uzoraka i kratka obuka pri isporuci čine rezultate ujednačenima.