
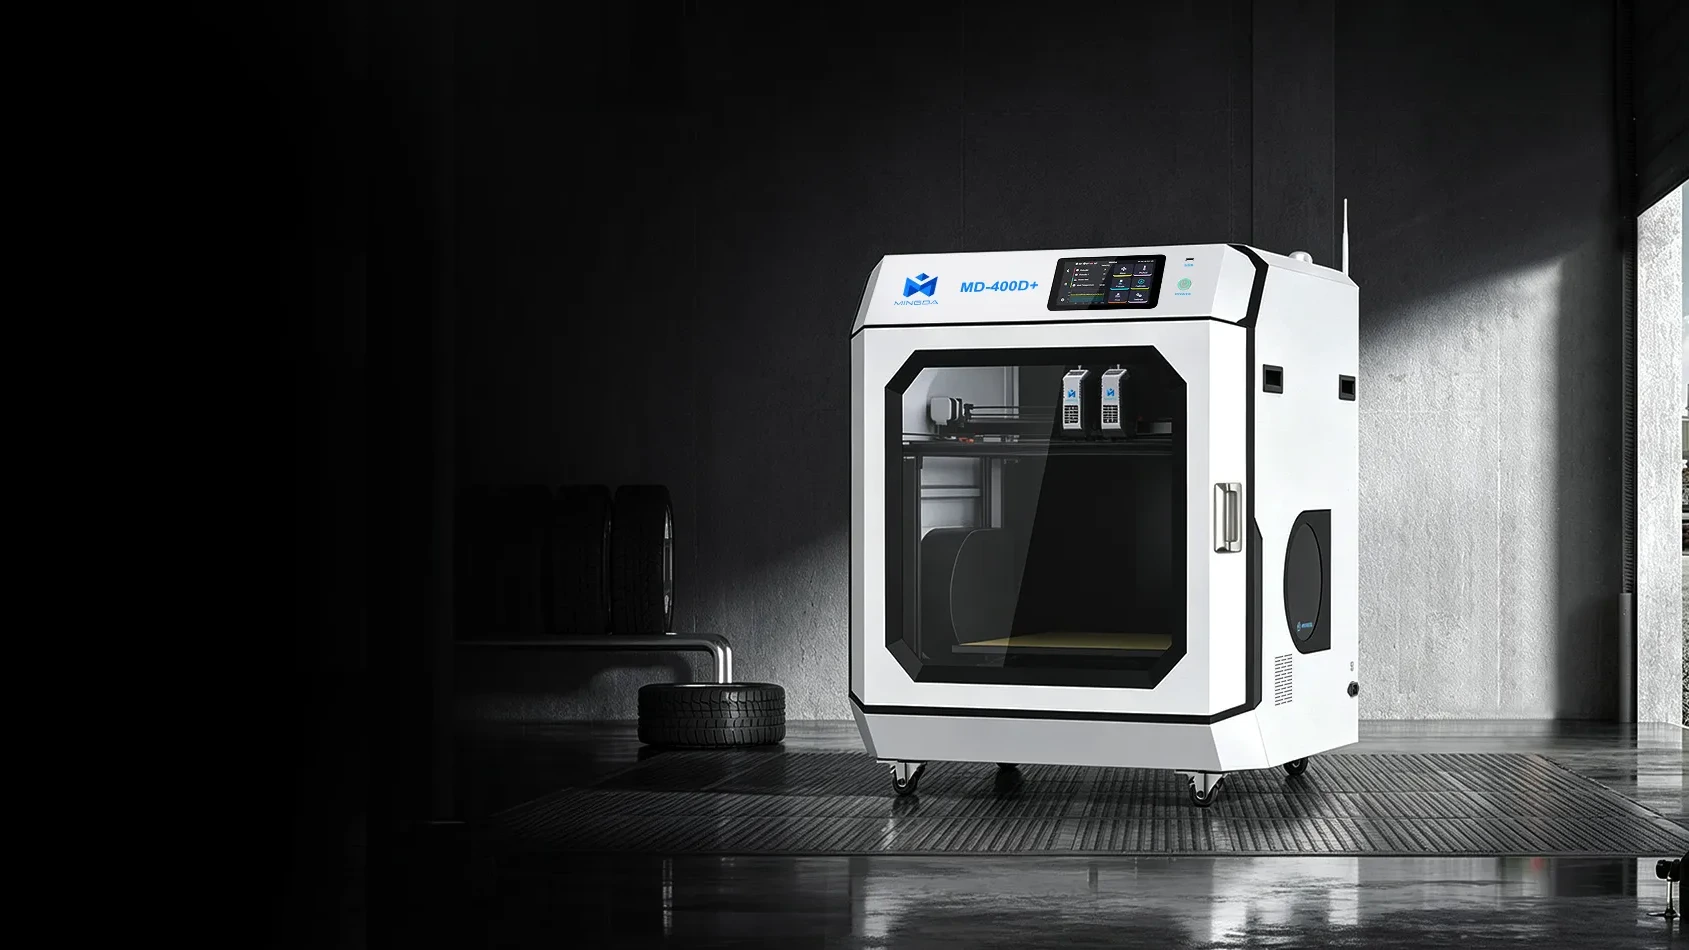
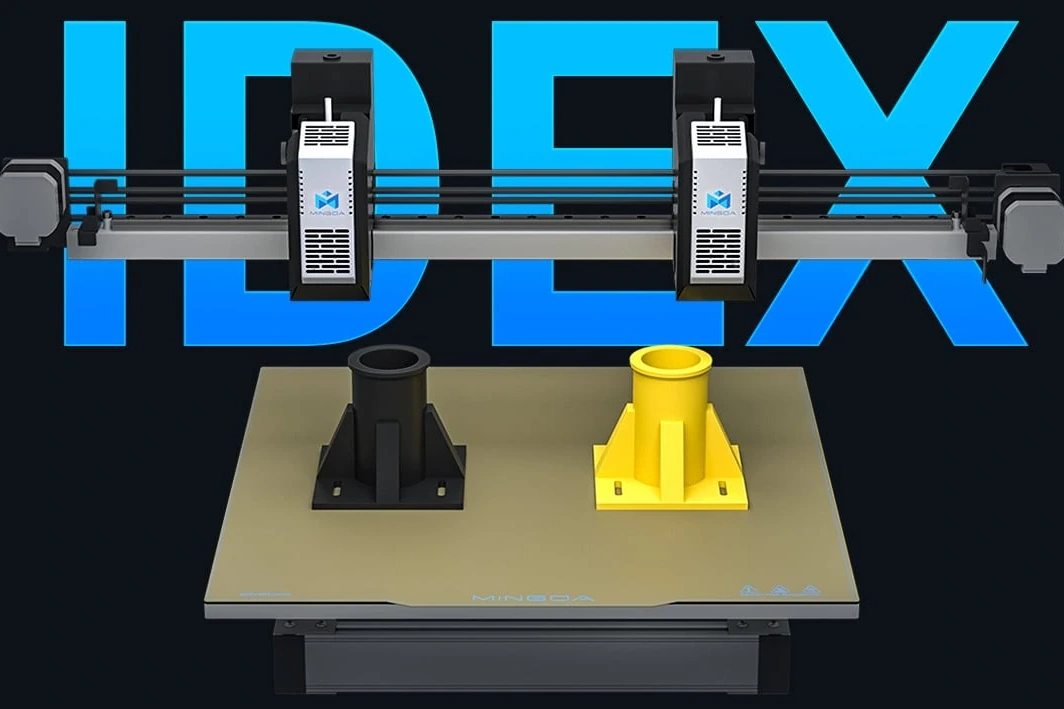
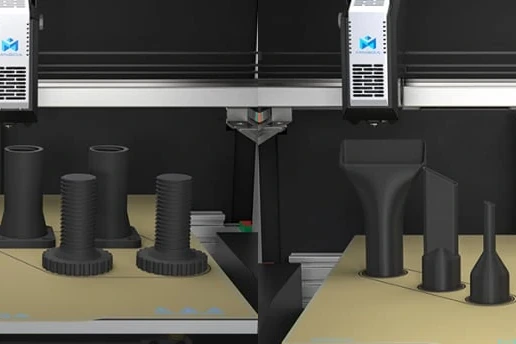
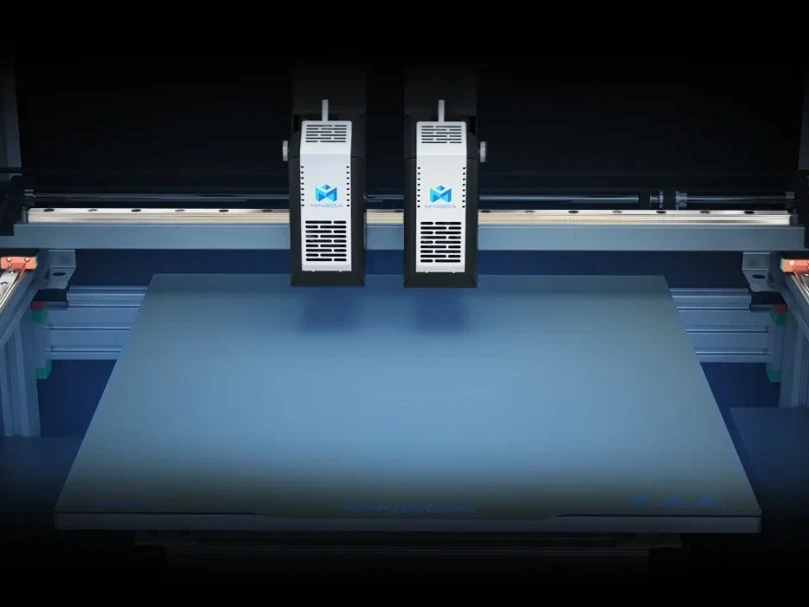
MD-400D+ to drukarka z niezależnym podwójnym ekstruderem (IDEX) – dwie głowice poruszające się oddzielnie w tej samej przestrzeni roboczej 400 × 400 × 400 mm. Właśnie ta różnica umożliwia czysty druk z dwóch materiałów: każda dysza odjeżdża na pozycję parkowania, gdy nie drukuje, więc nie może kapać na element ani zanieczyszczać drugiego materiału.
W maszynie z jedną głowicą druk z dwóch materiałów wymaga przepłukania hotendu z jednego materiału, zanim można zacząć drugi. Wieża czyszcząca, która się z tym wiąże, potrafi zużyć więcej filamentu niż sam element. Tutaj nie ma ani przepłukiwania, ani wieży.
Dwie głowice, dwa materiały, czyste połączenie
Ponieważ materiały nigdy nie dzielą wspólnej ścieżki topienia, granica między nimi pozostaje ostra – bez przebarwień i bez strefy mieszania wzdłuż połączenia. W elemencie dwukolorowym to różnica między wyraźną a rozmazaną krawędzią; w elemencie z dwóch materiałów – między połączeniem, które wytrzymuje, a takim, które puszcza.
Podpory, które naprawdę da się usunąć
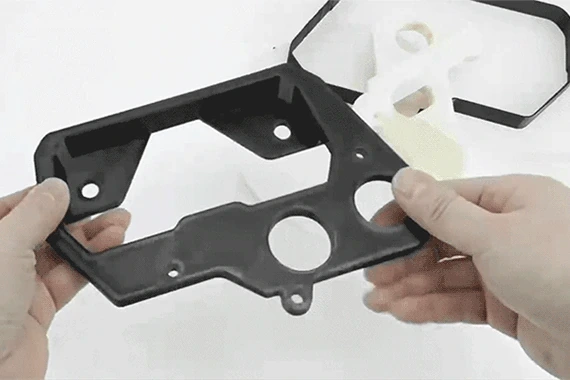
Druga głowica jest najbardziej przydatna z materiałem podporowym, a nie z drugim kolorem. Podpory odłamywane odchodzą i pozostawiają gładką powierzchnię podpieraną – zamiast poszarpanej powierzchni, która powstaje, gdy podpory drukuje się z materiału modelu. Podpory rozpuszczalne w wodzie idą dalej: element trafia do wody, a podpory się rozpuszczają. To jedyny praktyczny sposób drukowania zamkniętych geometrii wewnętrznych i struktur pustych w środku.
Do czego naprawdę służą dwa materiały
Łączenie materiałów w jednym elemencie to obszar, w którym podwójny ekstruder zarabia na siebie:
- Funkcja. Sztywny korpus z PETG z TPU tam, gdzie element musi się uginać lub trzymać – wydrukowany w jednym kawałku.
- Bez montażu. Obiekt wieloczęściowy drukuje się w całości, więc połączenia są drukowane, a nie klejone czy skręcane – i dzięki temu mocniejsze.
- Koszt. Tani filament przez dużą dyszę na wypełnienie, dobry materiał i drobna dysza na zewnętrzną powłokę. Budżet idzie w powierzchnię, którą widać.
Albo wszystko podwójnie
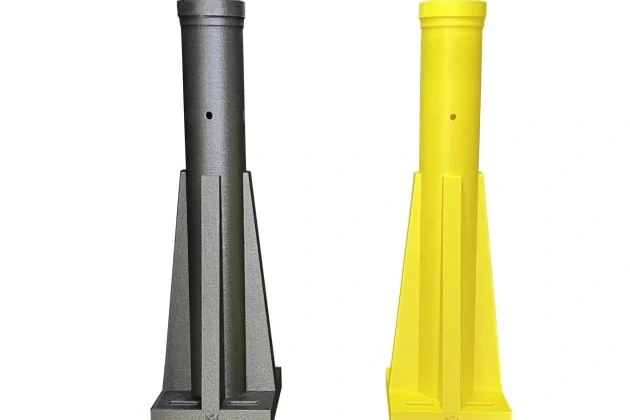
Gdy zlecenie wymaga jednego materiału, druga głowica podwaja wydajność. Copy Mode drukuje ten sam element dwa razy jednocześnie – przy pracy seryjnej kolejka skraca się o połowę. Mirror Mode drukuje jednocześnie połowę symetrycznego elementu i jej lustrzane odbicie, skracając czas mniej więcej o połowę.
Zbudowana do szybkiej pracy, nie tylko do szybkich deklaracji
Firmware Klipper zapewnia do 300 mm/s prędkości przejazdu i 200 mm/s prędkości druku przy 10 000 mm/s² – od 0 do 300 mm/s w 0,02 sekundy – z przepływem 40 mm³/s. Przemysłowe prowadnice liniowe, szlifowane CNC z tolerancjami mikrometrowymi, sprawiają, że ta prędkość nie przekłada się na defekty powierzchni, a podwójny system chłodzenia z aerodynamicznym kanałem utrwala warstwy, zanim głowica wróci.
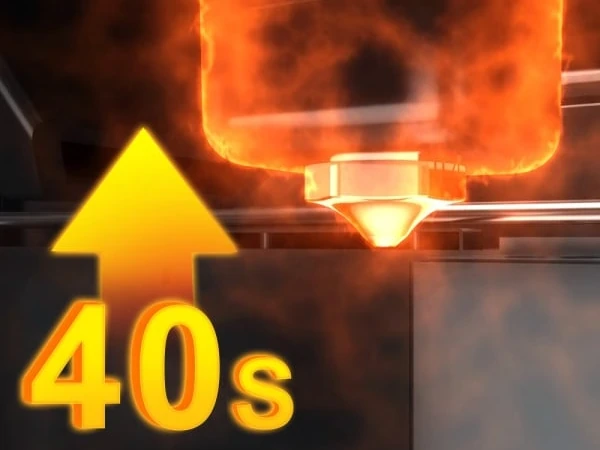
Hotend osiąga 200 °C w około 40 sekund, a czas nagrzewania jest taki sam przy 220 V i 110 V – szczegół istotny, jeśli maszyna jest przenoszona między lokalizacjami. Maksymalna temperatura dyszy wynosi 350 °C, a komory 45 °C, więc polimery techniczne są realnie w zasięgu, a nie tylko w teorii.
Przykład z praktyki
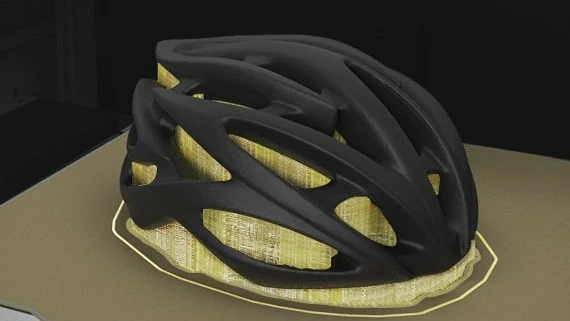
Zleceniem referencyjnym MINGDA jest kask rowerowy o wymiarach 266 × 210 × 130 mm, drukowany z PLA-HF z podporami z PVA przy 200 mm/s: około 34 godzin, wobec mniej więcej czterech dni w zwykłym PLA przy 50 mm/s. Są to wyniki testów producenta, podane orientacyjnie – kask jest dobrym przykładem, bo bez rozpuszczalnych podpór w ogóle nie da się go wydrukować.
Eksploatacja
Autotest po włączeniu sprawdza ekstruder, podgrzewany stół, kamerę, automatyczne poziomowanie i wentylatory przed rozpoczęciem zlecenia i wyświetla wynik na 7-calowym ekranie, obsługującym kilka języków. Filament w dwóch niezależnych, szczelnych pojemnikach pozostaje suchy między wydrukami. Zakład z kilkoma maszynami może sterować nimi wspólnie przy produkcji seryjnej, a zlecenia można wysyłać i monitorować zdalnie.
Maszyna ma wymiary 758 × 660 × 911 mm i pobiera do 800 W przy 100–240 V, 50/60 Hz. Wysyłana jest z wagą 126 kg w objętości 0,73 m³.