
Mingda · D Series

MINGDA MD-400D+

Auf Anfrage

  • IDEX – unabhängige Doppelextruder
  • Copy- & Mirror-Modus verdoppeln die Ausbringung
  • 350-°C-Hotend, 45-°C-Kammer
  • Bis zu 300 mm/s mit Input Shaper
  • Autokalibrierung: Kamera XY + Sensor Z
  • Geschlossen, CE-zertifiziert

IDEX-Drucker mit 400-mm-Würfelbauraum, 350-°C-Hotends und geschlossener, beheizter Kammer – für zweifarbige Teile, Teile aus zwei Materialien und duplizierte Kleinserien.

Angebot anfordern
  • Prototypenbau
  • Funktionsteile
  • Technische Polymere
  • Zwei Materialien
  • Kleinserienfertigung

Über diese Maschine

Der MD-400D+ arbeitet mit unabhängigem Doppelextruder (IDEX) – zwei Köpfe, die sich im selben Bauraum von 400 × 400 × 400 mm getrennt voneinander bewegen. Genau dieser Unterschied macht sauberen Zwei-Material-Druck möglich: Jede Düse fährt in die Parkposition, wenn sie nicht druckt, sodass sie weder auf das Teil nachtropfen noch das andere Material verunreinigen kann.

Auf einer Maschine mit nur einem Kopf muss beim Druck mit zwei Materialien das eine erst aus dem Hotend gespült werden, bevor das andere starten kann. Der dafür nötige Reinigungsturm kann mehr Filament verbrauchen als das Teil selbst. Hier gibt es weder Spülen noch Turm.
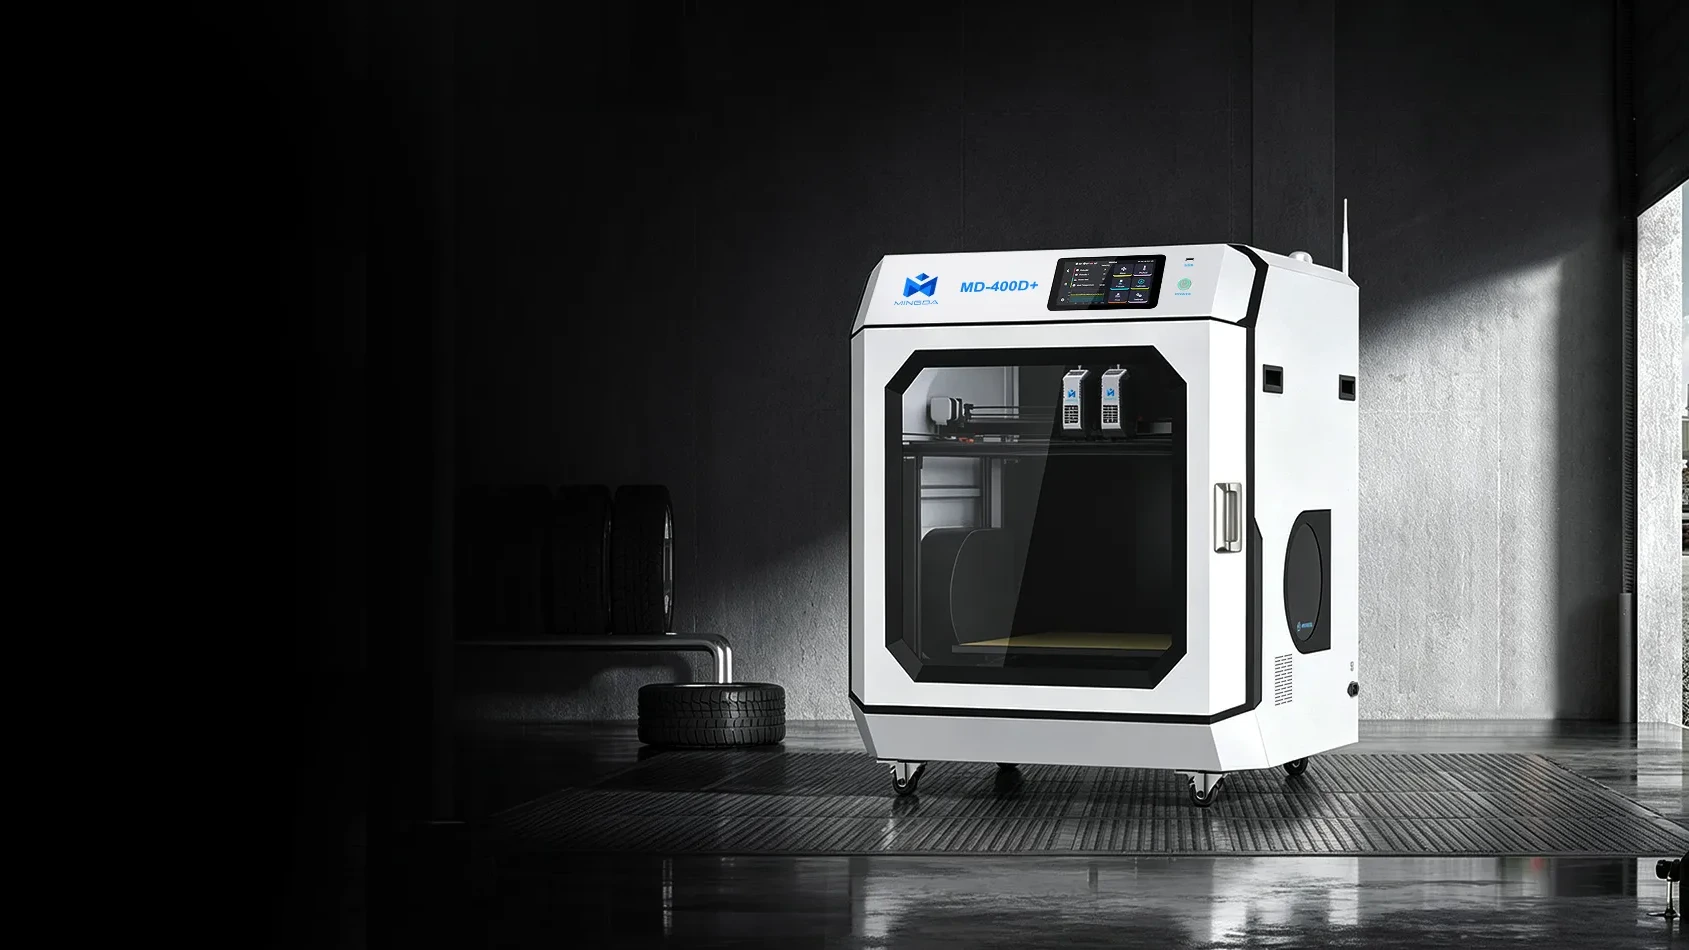
MINGDA MD-400D+ industrieller IDEX-3D-Drucker
400 × 400 × 400 mm Bauraum, zwei unabhängige Extruder, 758 × 660 × 911 mm Stellfläche.

Zwei Köpfe, zwei Materialien, eine saubere Naht

Da sich die Materialien nie einen Schmelzweg teilen, bleibt die Grenze zwischen ihnen scharf – keine Verfärbung, keine Mischzone entlang der Naht. Bei einem zweifarbigen Teil ist das der Unterschied zwischen einer klaren und einer verschmierten Kante; bei einem Teil aus zwei Materialien der Unterschied zwischen einer haltenden und einer versagenden Verbindungsfläche.
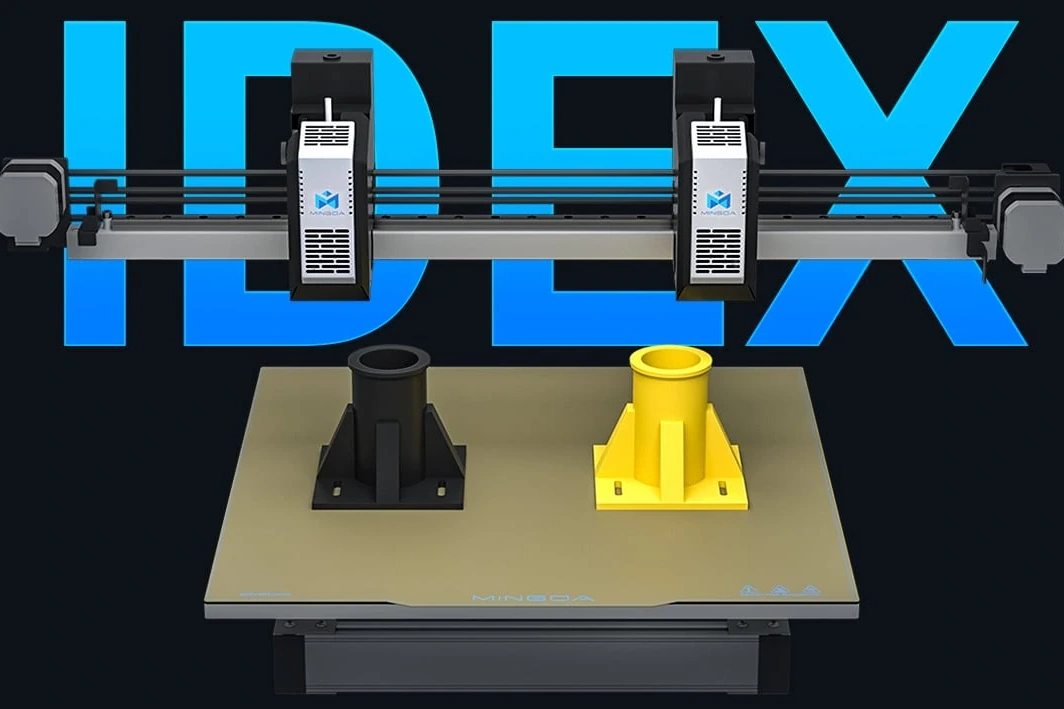
Die zwei unabhängigen Extruder des MD-400D+
Jeder Kopf parkt abseits des Teils, während der andere druckt.

Stützstrukturen, die sich wirklich entfernen lassen

Am nützlichsten ist der zweite Kopf mit Stützmaterial statt einer zweiten Farbe. Abbrechbares Stützmaterial lässt sich lösen und hinterlässt eine glatte gestützte Fläche – statt der vernarbten Oberfläche, die entsteht, wenn die Stützen im Material des Modells gedruckt werden. Wasserlösliches Stützmaterial geht noch weiter: Das Teil kommt ins Wasser und die Stützen lösen sich auf. Nur so lassen sich geschlossene Innengeometrien und Hohlstrukturen praktikabel drucken.
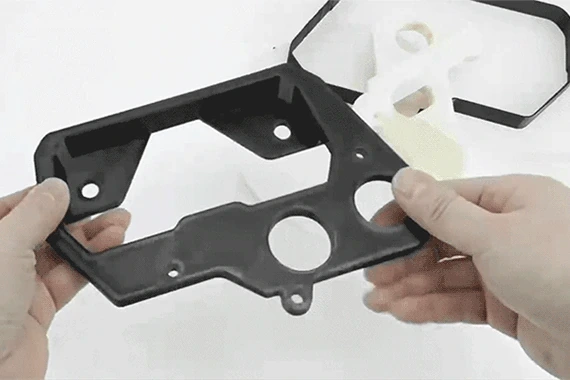
Abbrechbares Stützmaterial von einem gedruckten Teil entfernt, mit sauberer Oberfläche
Stützen in einem zweiten Material – sauber entfernt, nicht abgeschnitten.

Wofür zwei Materialien tatsächlich da sind

Die Kombination von Materialien in einem Teil ist der Punkt, an dem sich ein Doppelextruder bezahlt macht:

  • Funktion. Ein steifer PETG-Körper mit TPU dort, wo das Teil nachgeben oder greifen muss – in einem Stück gedruckt.
  • Keine Montage. Ein mehrteiliges Objekt wird komplett gedruckt, die Verbindungen werden also gedruckt statt geklebt oder verschraubt – und sind dadurch fester.
  • Kosten. Ein günstiges Filament mit großer Düse für die Füllung, das hochwertige Material mit feiner Düse für die Außenhaut. Das Budget fließt in die Oberfläche, die man sieht.
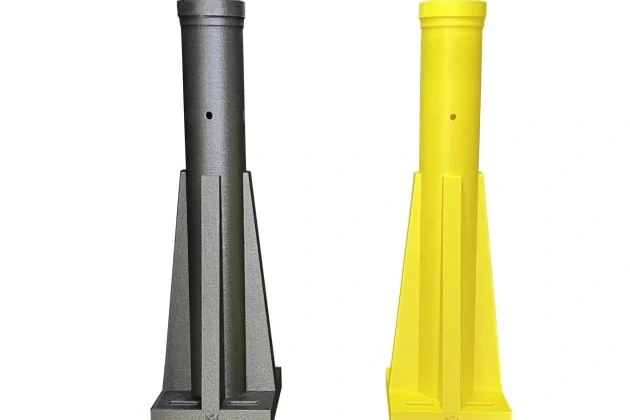
Ein auf dem MD-400D+ aus zwei Materialien gedrucktes Teil

Oder alles doppelt drucken

Benötigt der Auftrag nur ein Material, verdoppelt der zweite Kopf stattdessen den Durchsatz. Der Copy Mode druckt dasselbe Teil zweimal gleichzeitig – bei Serienarbeit halbiert sich die Warteschlange. Der Mirror Mode druckt bei einem symmetrischen Teil eine Hälfte und ihr Spiegelbild gleichzeitig und verkürzt den Lauf etwa um die Hälfte.
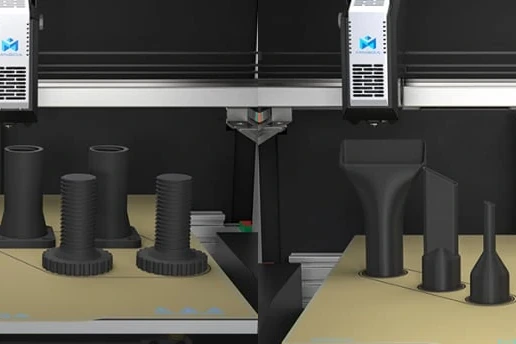
Copy Mode und Mirror Mode drucken zwei Teile gleichzeitig
Copy Mode und Mirror Mode.

Für hohe Geschwindigkeit gebaut, nicht nur damit beworben

Die Klipper-Firmware ermöglicht bis zu 300 mm/s Verfahrgeschwindigkeit und 200 mm/s Druckgeschwindigkeit bei 10.000 mm/s² – von 0 auf 300 mm/s in 0,02 Sekunden – mit 40 mm³/s Durchfluss. Industrielle Linearführungen, CNC-geschliffen mit Toleranzen im Mikrometerbereich, verhindern, dass diese Geschwindigkeit zu Oberflächenfehlern führt, und ein doppeltes Kühlsystem mit aerodynamischem Luftkanal härtet die Schichten aus, bevor der Kopf zurückkommt.

Das Hotend erreicht 200 °C in etwa 40 Sekunden, und die Aufheizzeit ist an 220 V und 110 V gleich – ein Detail, das zählt, wenn die Maschine zwischen Standorten wechselt. Die maximale Düsentemperatur beträgt 350 °C bei einer Bauraumtemperatur von 45 °C, technische Polymere sind also tatsächlich verarbeitbar und nicht nur theoretisch.
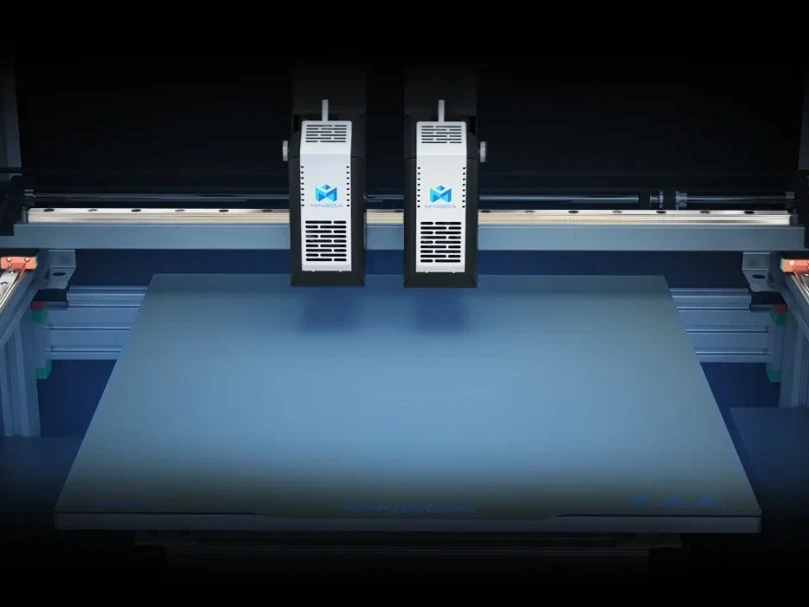
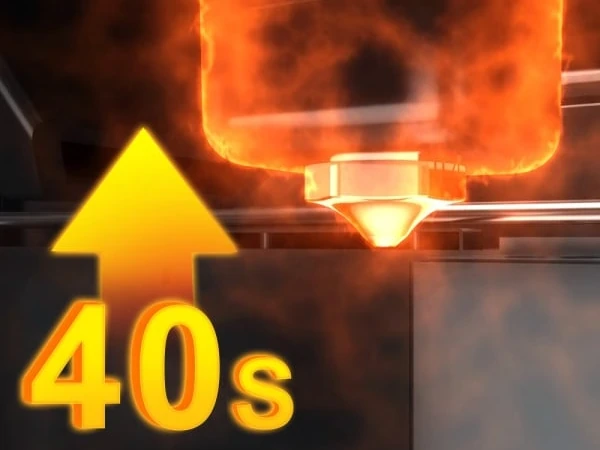
CNC-geschliffene industrielle Linearführung am MD-400D+ Das schnell aufheizende Hotend des MD-400D+

Ein Praxisbeispiel

Der Referenzauftrag von MINGDA ist ein Fahrradhelm, 266 × 210 × 130 mm, gedruckt in PLA-HF mit PVA-Stützmaterial bei 200 mm/s: etwa 34 Stunden, gegenüber rund vier Tagen in normalem PLA bei 50 mm/s. Es handelt sich um Testwerte des Herstellers, angegeben zur Orientierung – ein Helm ist ein gutes Beispiel, weil er sich ohne lösliches Stützmaterial gar nicht herstellen lässt.
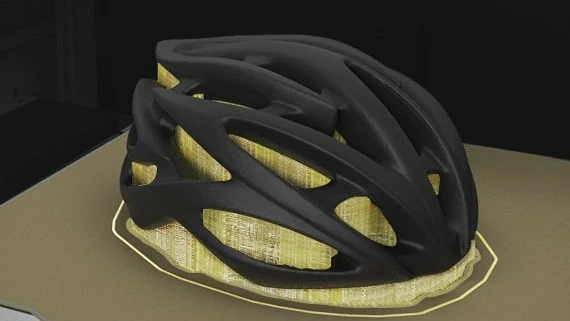
Ein auf dem MD-400D+ in PLA-HF mit PVA-Stützmaterial gedruckter Fahrradhelm
266 × 210 × 130 mm, PLA-HF mit PVA-Stützmaterial, etwa 34 Stunden.

Im Betrieb

Ein Selbsttest beim Einschalten prüft Extruder, Heizbett, Kamera, automatische Nivellierung und Lüfter, bevor ein Auftrag startet, und meldet das Ergebnis auf dem 7-Zoll-Display, das in mehreren Sprachen arbeitet. In den zwei unabhängigen, verschlossenen Filamentboxen bleibt das Filament zwischen den Druckläufen trocken. Ein Betrieb mit mehreren Maschinen kann diese gemeinsam für die Serienproduktion ansteuern, und Aufträge lassen sich aus der Ferne senden und überwachen.

Die Maschine misst 758 × 660 × 911 mm und nimmt bis zu 800 W bei 100–240 V, 50/60 Hz auf. Sie wird mit 126 kg in 0,73 m³ versandt.

Technische Daten

Druck

Drucktechnologie
FDM (Schmelzschichtung)
Druckgröße
400 × 400 × 400 mm
Kopiermodus
400 (2×200) × 400 × 400 mm
Spiegelmodus
320 (2×160) × 400 × 400 mm
Druckdüse
IDEX (unabhängige Doppelextruder)
Schichthöhe
0,16 - 0,24 mm (abhängig von der Standarddüsengröße)
Filamentdurchmesser
1,75 mm
Filamenttypen
PLA, TPU, PETG, PETG-CF, ABS-GF25, PET-CF/GF, ABS-CF/GF, HtPA-CF/GF, PA12-CF, HtPA-GF25/CF25, PPS, PPS-CF/GF, S-Multi, S-HtPA, PVA
Düsendurchmesser
0,4 mm (optional 0,6 mm, 0,8 mm)
Druckdateityp
Gcode

Temperatur & Klima

Düsentemperatur
Max. 350 °C
Druckbetttemperatur
Max. 110 °C
Bauraumtemperatur
45 °C

Geschwindigkeit

Max. Druckgeschwindigkeit
300 mm/s
Empfohlene Geschwindigkeit
PLA 200 mm/s; PETG 180 mm/s; PET-CF 100 mm/s
Max. Durchfluss
40 mm³/s
Verfahrgeschwindigkeit
Max. XY 500 mm/s; Max. Z 15 mm/s

Elektrik & Steuerung

Maximale Leistung
800 W
Eingangsspannung
100/240 V AC 50/60 Hz
Anschluss
WLAN, Ethernet, USB
Bildschirm
Integrierter 7-Zoll-Bildschirm

Sicherheit & Zertifizierung

Sicherheitskonzept
Dreifarbige Signalleuchte, Not-Halt
Behördliche Zertifizierung
CE

Software

Slicing-Software
MINGDA Slicer
Datentyp
.3mf .stl .stp .step .amf .obj
Betriebssystem
Windows / macOS
Firmware
Klipper

Funktionen

XY-Offset-Technologie
Kamerakalibrierung
Z-Offset-Technologie
Kalibrierung per Taster
Filamenterkennung
Druck pausieren
Kühlsystem
Luftgekühlt
Maschinenerkennung
Selbsttest beim Einschalten
Fernverwaltung
Fernüberwachung & -steuerung; Ferndruck
Druckfortsetzung
Wiederaufnahme nach Stromausfall
Input Shaper
Ja

Mechanik

Druckplattform
10 mm starke Aluminiumplatte + PEI
Nivelliermethode
Schnelle automatische Nivellierung
Extrudertyp
Unabhängige Doppelextruder
Auflösung
XY 20 µm; Z 10 µm
Druckkammer
Geschlossenes Gehäuse
Filamenthalter
2 (max. je 1 kg)
Behälterausführung
Separate, abgedichtete Behälter auf beiden Seiten

Abmessungen & Gewicht

Maschinenabmessungen
758 × 660 × 911 mm
Verpackungsabmessungen
780 × 860 × 1090 mm
Verpackungsgewicht
126 kg / 0,73 CBM

Technische Daten, Abbildungen und Beschreibungen dienen der allgemeinen Orientierung und können ohne Vorankündigung geändert werden. Konfigurationen, Leistungswerte und Lieferumfang können je nach Produktionscharge und Markt abweichen. Verbindlich sind die technischen Daten, der Lieferumfang und die Bedingungen, die in dem schriftlichen Angebot zu Ihrer Bestellung festgelegt sind.

Einsatzbereich

Empfohlen für

Ingenieur- und Konstruktionsbüros, F&E-Abteilungen und Werkstätten, die zweifarbige Teile oder Teile aus zwei Materialien sowie Kleinserien drucken.

Serie

D Series

Häufig gestellte Fragen

Was bedeutet IDEX beim MD-400D+?

Unabhängige Doppelextruder: zwei Köpfe, die sich getrennt über demselben Bauraum von 400 × 400 × 400 mm bewegen. Jede Düse parkt abseits des Teils, wenn sie nicht druckt, sodass sie weder auf das Teil tropfen noch das andere Material verunreinigen kann. Zwischen den Materialien ist kein Spülen und kein Reinigungsturm nötig, und der Übergang zwischen zwei Materialien bleibt scharf.

Was sind Copy Mode und Mirror Mode?

Möglichkeiten, beide Köpfe mit einem Material zu nutzen. Der Copy Mode druckt dasselbe Teil zweimal gleichzeitig, jeweils bis 200 × 400 × 400 mm. Der Mirror Mode druckt ein symmetrisches Teil und sein Spiegelbild gleichzeitig, jeweils bis 160 × 400 × 400 mm. Beide halbieren bei Serienaufträgen ungefähr die Warteschlange.

Kann sie lösliches oder abbrechbares Stützmaterial drucken?

Ja. Der zweite Kopf kann Stützmaterial aus einem anderen Werkstoff drucken. Abbrechbare Stützen lassen sich abtrennen und hinterlassen eine glatte Oberfläche; wasserlösliche PVA-Stützen lösen sich in Wasser auf, was der praktikable Weg ist, um geschlossene Innengeometrien und Hohlstrukturen zu drucken. Das Helm-Beispiel von MINGDA in PLA-HF mit PVA-Stützen dauerte bei 200 mm/s etwa 34 Stunden.

Welche Filamente kann es drucken?

1,75 mm PLA, TPU, PETG, PETG-CF, ABS-GF25, PET-CF/GF, ABS-CF/GF, HtPA-CF/GF, PA12-CF, HtPA-GF25/CF25, PPS, PPS-CF/GF, S-Multi, S-HtPA und PVA. Die Düsen erreichen 350 °C, das Druckbett 110 °C und die geschlossene Kammer 45 °C. Sie können einen starren PETG-Körper mit TPU an Stellen kombinieren, an denen das Teil flexibel sein muss – in einem Stück gedruckt.

Wie schnell druckt der Drucker?

Bis zu 300 mm/s, bei 10.000 mm/s² Beschleunigung und 40 mm³/s Durchfluss, mit Klipper-Firmware und Input Shaping. Empfohlene Geschwindigkeiten sind 200 mm/s für PLA, 180 mm/s für PETG und 100 mm/s für PET-CF. Das Hotend erreicht 200 °C in etwa 40 Sekunden, an 220 V ebenso wie an 110 V.

Welche Software und welche Dateien verwendet er?

MINGDA Slicer unter Windows oder macOS, der .3mf, .stl, .stp, .step, .amf und .obj liest; der Drucker arbeitet mit Gcode. Er wird über WLAN, Ethernet oder USB verbunden, Aufträge können aus der Ferne gesendet und überwacht werden, und mehrere Maschinen lassen sich gemeinsam für die Serienproduktion ansteuern. Ein Selbsttest beim Einschalten meldet sich vor jedem Auftrag auf dem 7-Zoll-Display.

Was wird vor Ort benötigt?

Einen Anschluss mit 100 – 240 V, 50/60 Hz, für bis zu 800 W sowie eine Arbeitsfläche für 758 × 660 × 911 mm. Das Versandgewicht beträgt 126 kg in einer Verpackung von 780 × 860 × 1090 mm. Zwei verschlossene Filamentboxen für je eine Rolle bis 1 kg halten das Filament trocken. Die Maschine ist CE-zertifiziert und verfügt über eine dreifarbige Signalleuchte und einen Not-Halt.