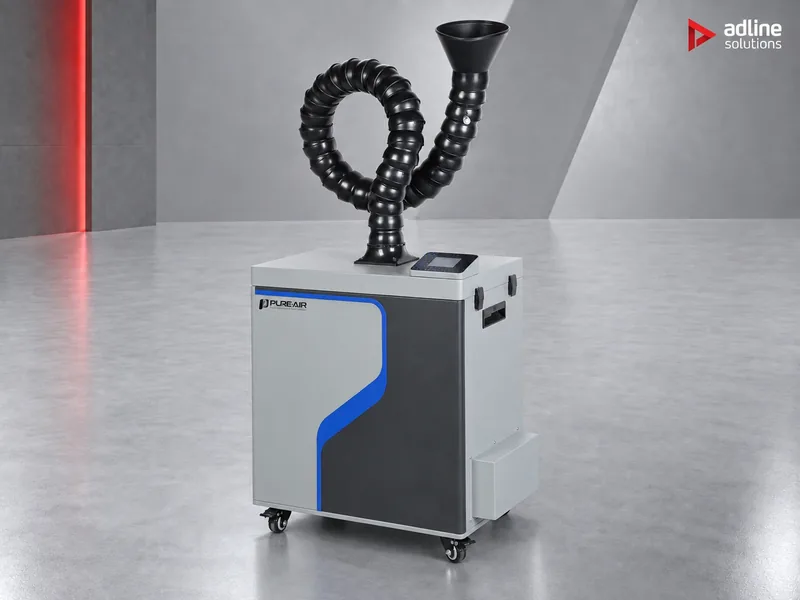
Prečo je odsávanie dôležité
Laser premení časť materiálu na dym, plyny a jemný prach. Ak sa tieto splodiny neodsajú priamo pri zdroji, usadzujú sa späť na dielci, na optike a na ľuďoch pri stroji. Problémy pôsobia, akoby spolu nesúviseli, no zvyčajne majú túto jednu spoločnú príčinu.
Povrch
- Znečistené alebo mierne pripálené hrany
- Zvyšky na povrchu
- Lepidlo a farba dobre nedržia
Stálosť
- Dielce sa líšia od zákazky k zákazke
- Časté úpravy nastavení
- Dym v dráhe lúča pohlcuje a rozptyľuje časť energie lasera
Stroj
- Usadeniny na šošovke a zrkadlách
- Strata rezného výkonu
- Častejšie čistenie a údržba
Ľudia
- Dym a zápach v dielni
- Podráždené oči a hrdlo
- Únava a nižšia sústredenosť
Krok 1: začnite materiálom
Každá séria je navrhnutá pre prach a splodiny, ktoré vznikajú pri určitom procese. Výber podľa materiálu je dôležitejší ako výber podľa prietoku vzduchu: nesprávny prvý stupeň filtrácie sa upchá alebo opotrebuje dávno pred svojou bežnou životnosťou.
Stupne filtrácie
| Čo spracúvate | Séria | Prvý stupeň filtrácie | Príklady modelov |
|---|---|---|---|
| Akrylát, plasty, papier a kartón, koža, textil na CO₂ laseri; CNC frézovanie akrylátu, kompozitov a plastov; živicová a FFF 3D tlač | FS | Predfilter F9 s hlbokým skladaním, potom H14 a aktívne uhlie | PA-FS300, PA-FS800, PA-FS1600 |
| Drevo, preglejka, MDF a drevotrieska na CO₂ laseri, CNC frézke alebo nestingovom stroji | FGS | PTFE patróna s minerálnym práškom, potom H14 a aktívne uhlie | PA-FGS800, PA-FGS1600, PA-FGS2400 |
| Vláknové, UV a CO₂ laserové značenie a kódovanie kovov, plastov, kartónov, DPS a čipov | DS, F-s | DS: predfilter F9, H14 a aktívne uhlie. F250s/F350s: predfilter F5 a H14, bez uhlia | PA-F250s, PA-DS400, PA-DS1600 |
| Spracovanie kovov na jednom pracovisku: laserové ryhovanie a vŕtanie, laserové a TIG zváranie, odhrotovanie, aditívna výroba z kovu a odstraňovanie prášku | D | D250–D500: vreckový filter F9, bez stupňa HEPA. Od D800: PTFE patróna so zníženou horľavosťou, potom H14; uhlie voliteľne | PA-D350, PA-D800, PA-D1600 |
| Uhlíkové vlákno a kompozitné lamináty (CFRP, CMC); laserové čistenie lakovaných alebo zoxidovaných dielcov | DFS | PTFE patróna so zníženou horľavosťou, potom H14 a aktívne uhlie | PA-DFS800, PA-DFS1600, PA-DFS2400 |
Najčastejšou chybou je drevo. Živica a spojivo v doske robia dym lepkavým a ten upchá predfilter F9 jednotky FS za zlomok jeho bežnej životnosti. Ak laser pravidelne reže drevo alebo MDF, zvoľte sériu FGS, aj keď reže aj akrylát.
Materiály, ktoré si vyžadujú zvláštnu pozornosť
Niektoré materiály uvoľňujú plyny, ktoré sú toxické, korozívne alebo lepkavé. Pri nich nie je odsávanie pri zdroji voliteľné: chráni obsluhu aj stroj. Jeden z nich, PVC, by sa na laser nemal dostať vôbec.
| Materiál | Čo laser uvoľňuje | Čo naplánovať |
|---|---|---|
| PVC a PVC fólie | Chlorovodík (HCl), ktorý vytvára korozívne pary a napáda šošovku, zrkadlá a kovové časti stroja | PVC ani iné chlórované plasty na laseri nerežte ani negravírujte: odsávacie zariadenie odstráni splodiny, ale nezabráni vzniku plynu vo vnútri stroja. Ak si nie ste istí, čo materiál obsahuje, pošlite nám jeho technický list. |
| ABS | Styrén a dusíkaté zlúčeniny, medzi ktorými môže byť aj kyanovodík, so silným zápachom | Overte si u výrobcu lasera, že je ABS pre stroj schválené; odsávajte jednotkou so stupňom aktívneho uhlia, napríklad sériou FS |
| Polykarbonát (PC) | Hustý dráždivý dym, ktorý zanecháva lepkavé zvyšky | Počítajte s usadeninami na stroji a rýchlejším zanášaním filtrov; kontrolujte filtre častejšie |
| Guma | Silne páchnuce dráždivé splodiny (podľa zmesi zlúčeniny síry) a husté sadze, ktoré sa rýchlo usadzujú na optike | Nepretržité odsávanie počas gravírovania a častejšie čistenie optiky |
| Kompozity so živicami | Prchavé organické zlúčeniny a ďalšie plyny podľa typu živice | Úplná filtrácia: séria DFS na laserové rezanie laminátov z uhlíkových vlákien, séria FS na CNC frézovanie kompozitov (krok 1). Pri ostatných nám pošlite typ živice. |
| Drevo, MDF a preglejka | Veľké množstvo jemného prachu, živice a dymu | Séria FGS, ako v kroku 1 |
Krok 2: dimenzujte podľa stroja
Pri CO₂ laseroch PURE-AIR odporúča každý model pre určitú veľkosť pracovnej plochy. Nájdite svoju pracovnú plochu v riadku nižšie; ak na jednu jednotku pripájate viac strojov alebo je Vaša plocha medzi dvoma riadkami, pošlite nám modely a jednotku nadimenzujeme.
| Pracovná plocha CO₂ lasera | Akrylát, plasty, koža (FS) | Drevo a MDF (FGS) | Prietok vzduchu |
|---|---|---|---|
| 30 × 40 cm alebo 30 × 50 cm | PA-FS300 | — | 300 m³/h |
| 40 × 60 cm | PA-FS400 | — | 400 m³/h |
| 80 × 100 cm | PA-FS500 | PA-FGS800 | FS500: 500 m³/h · FGS800: 800 m³/h |
| 90 × 130 cm | PA-FS800 | PA-FGS1600 | FS800: 800 m³/h · FGS1600: 1600 m³/h |
| 100 × 160 cm | PA-FS1600 | PA-FGS1600 | 1600 m³/h |
| 130 × 250 cm a veľký formát | PA-FS2400 | PA-FGS2400 | 2400 m³/h |
Značiace stanice a pracoviská na spracovanie kovov sa dimenzujú inak: podľa počtu odsávacích miest, krytu alebo trysky a dĺžky potrubia. Série DS, D a DFS siahajú od kompaktných jednotiek až po 2400 m³/h.
| Model | Prietok vzduchu | Max. podtlak | Vstup |
|---|---|---|---|
| PA-F250s | 250 m³/h | 2800 Pa | 50 / 75 mm |
| PA-F350s | 350 m³/h | 3700 Pa | 50 / 75 mm |
| PA-DS400 | 400 m³/h | 8000 Pa | 75 / 100 mm |
| PA-DS800 | 800 m³/h | 10 000 Pa | 100 / 125 mm |
| PA-DS1600 | 1600 m³/h | 10 000 Pa | 150 mm |
| PA-D250 | 250 m³/h | 2700 Pa | 75 / 100 mm |
| PA-D500 | 500 m³/h | 10 000 Pa | 75 / 100 mm |
| PA-D1600 | 1600 m³/h | 10 000 Pa | 150 mm |
| PA-DFS800 | 800 m³/h | 10 000 Pa | 100 / 125 mm |
| PA-DFS2400 | 2400 m³/h | 10 000 Pa | 200 mm |
Vysoký podtlak umožňuje jednotke zachytiť splodiny priamo pri tryske, skôr ako sa rozšíria do miestnosti. Potrubie udržujte krátke a rovné: každý meter navyše a každé koleno znižuje sanie v mieste odsávania.
Krok 3: štandardné alebo inteligentné riadenie
Väčšina modelov sa dodáva v štandardnej verzii s riadením PPS a vo verzii i s inteligentným riadením PIPS. Odsávanie a filtrácia sú rovnaké; rozdiel je v tom, čo Vám jednotka oznamuje a ako sa pripája k Vášmu stroju. Od 15. septembra 2026 dodáva PURE-AIR štandardné jednotky s farebným dotykovým LCD displejom a vylepšeným riadiacim systémom.
Verzia i pridáva:
- Skutočný prietok vzduchu a podtlak zobrazený na priemyselnom dotykovom displeji
- Správu stavu filtrov, ktorá upozorní skôr, ako sa niektorý stupeň upchá
- Automatickú kompenzáciu prietoku, takže odsávanie neslabne so zanášaním filtra
- I/O a RS-485 na diaľkové spustenie/zastavenie, prepojenie s hostiteľským strojom alebo robotom a centrálne riadenie viacerých jednotiek
- Voliteľné snímače PM2,5, VOC a O₃
Verziu i zvoľte, keď sa má odsávacie zariadenie spúšťať a zastavovať spolu so strojom alebo výrobnou linkou, alebo keď pri ňom nikto nestojí, aby kontroloval filtre. Kompaktné F250s a F350s, D250, D350 a D500, FS300 a FGS2400 sa dodávajú iba v štandardnej verzii.
Príklady

Reklamná výroba, CO₂ laser s pracovnou plochou 90 × 130 cm, rezanie akrylátu a gravírovanie kože.
PA-FS800, odporúčaný pre túto veľkosť plochy, s F9, H14 a aktívnym uhlím proti zápachu akrylátu a kože.
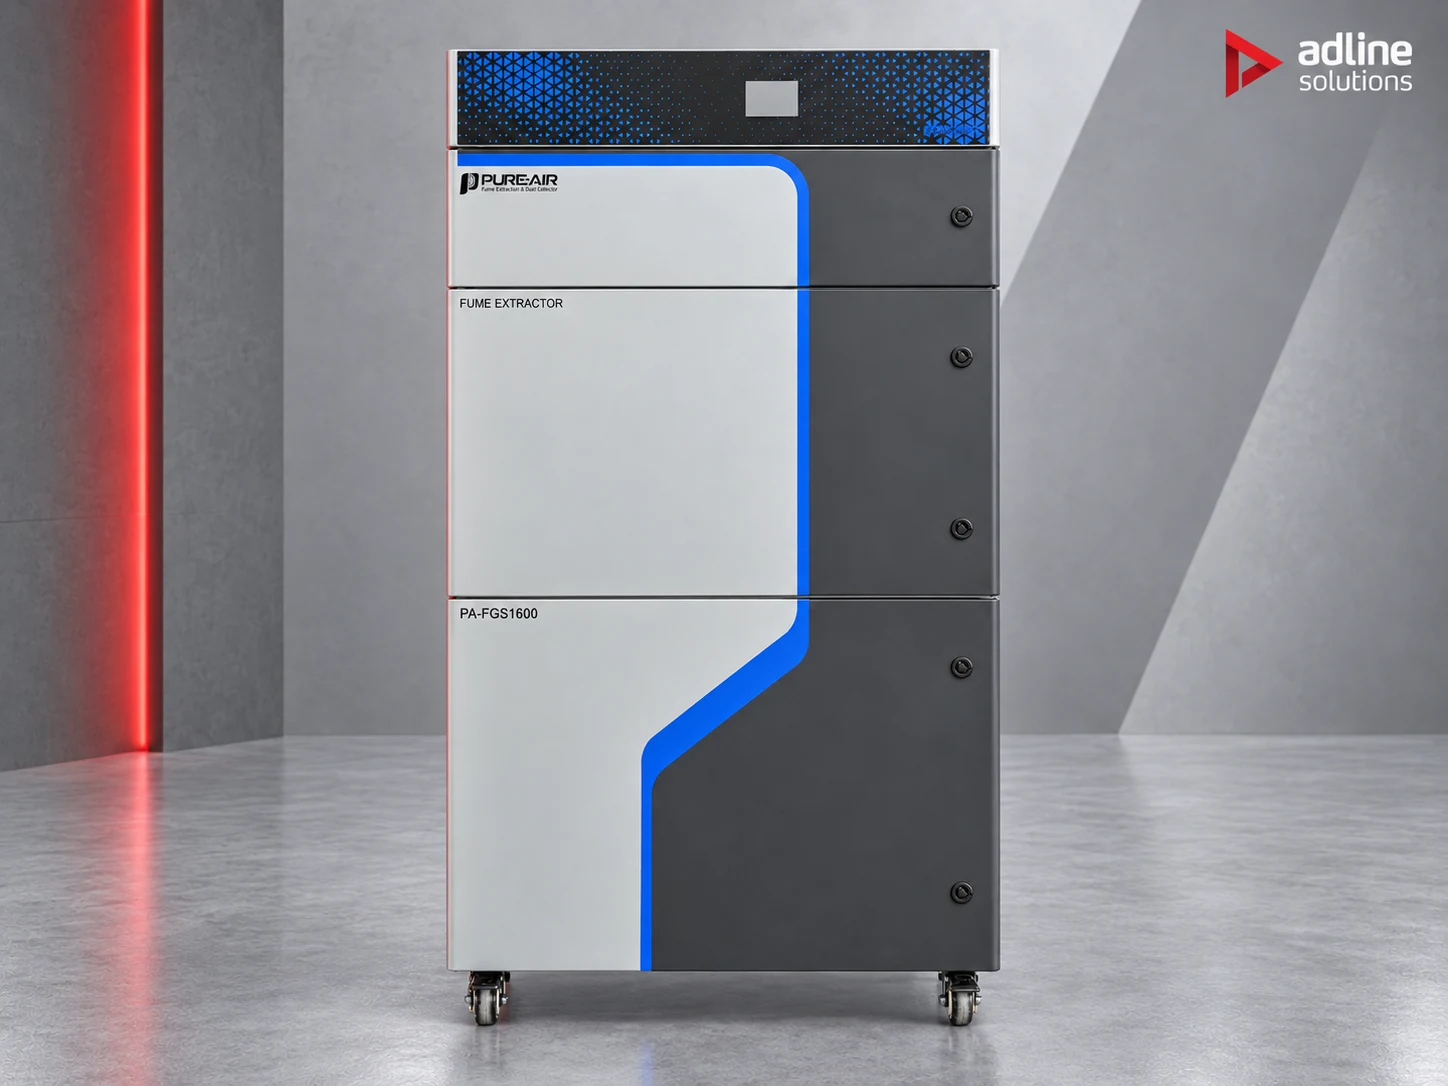
Nábytkárska dielňa, CO₂ laser s pracovnou plochou 100 × 160 cm, rezanie preglejky a MDF.
PA-FGS1600. PTFE patróna s minerálnym práškom zachytí lepkavý drevný prach, ktorý by upchal predfilter FS.
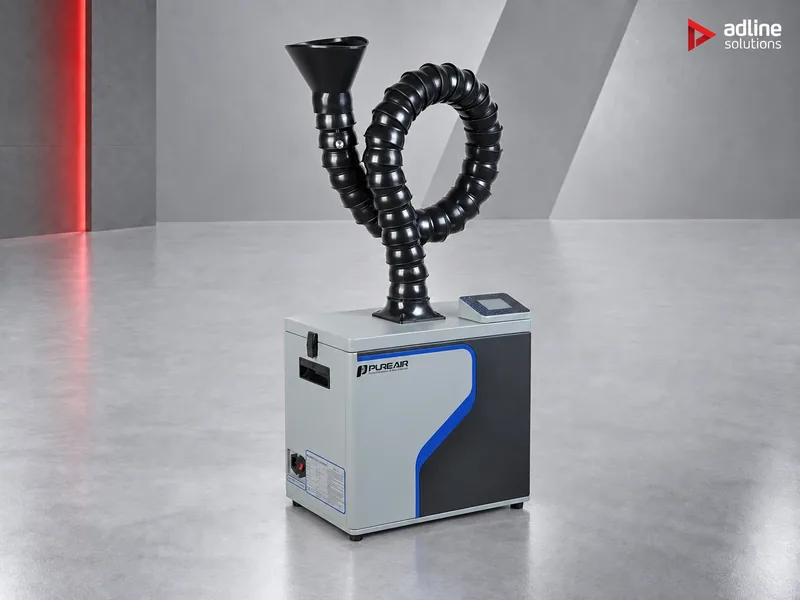
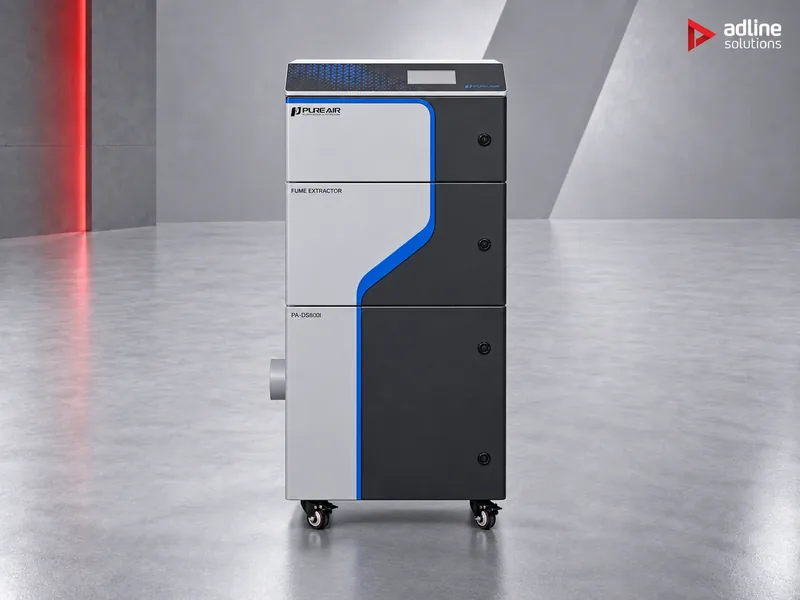
Značiaca stanica priamo na montážnej linke.
Jednotka DS vo verzii i, napríklad PA-DS800i, aby sa odsávacie zariadenie spúšťalo a zastavovalo s linkou cez I/O alebo RS-485 a upozornilo, skôr ako sa jeho filtre upchajú.
Laserové čistenie lakovaných dielcov alebo rezanie panelov z uhlíkových vlákien.
Séria DFS, napríklad PA-DFS1600: PTFE patróna so zníženou horľavosťou je určená pre horúce, čiastočne horiace častice a abrazívny, vodivý prach. Pri rezaní uhlíkových vlákien použite uzemnené antistatické potrubie.

Pracovisko TIG zvárania alebo stanica na odstraňovanie prášku pri kovovej 3D tlačiarni.
Séria D, umiestnená pri procese a pripojená cez trysku alebo kryt. Pri kovovom prášku uzemnite potrubie aj jednotku.
Pred objednávkou
- Všetky jednotky radu pracujú s jednofázovým napájaním 90–110 V alebo 210–257 V, 50/60 Hz.
- Jednotky vracajú prefiltrovaný vzduch späť do miestnosti, takže pri sériách FS, FGS, DS a DFS nie je potrebné potrubie von.
- Pri výstupe nechajte voľný priestor približne 150 mm a zabezpečte prístup k prednej strane: filtre sa menia spredu.
- Žiadna z jednotiek nie je v nevýbušnom vyhotovení. Ak pracujete s kovovým práškom alebo iným horľavým prachom, pošlite nám typ a množstvá prášku a aplikáciu posúdime.
Často kladené otázky
Zvládne jedno odsávacie zariadenie drevo aj akrylát?
Áno, ak zvolíte sériu FGS. Jej PTFE patróna s minerálnym práškom zvláda lepkavý drevný prach a stupne H14 a aktívne uhlie si poradia aj so splodinami z akrylátu. Jednotka FS na dreve rýchlo stratí predfilter.
Potrebujem potrubie von?
Pri sériách FS, FGS, DS a DFS nie: filtrujú postupne až po stupeň H14 a vyčistený vzduch vracajú do miestnosti. Potrebujete iba krátke, rovné potrubie od stroja k odsávaciemu zariadeniu.
Aký je rozdiel medzi modelom a jeho verziou i?
Odsávanie a filtrácia sú rovnaké. Verzia i pridáva zobrazenie skutočného prietoku a tlaku, upozornenia na filtre, automatickú kompenzáciu prietoku a prepojenie s Vaším strojom alebo linkou cez I/O a RS-485.
Môžem na laseri rezať PVC, ak mám odsávacie zariadenie?
Nie. PVC pri rezaní uvoľňuje chlorovodík a korozívne pary napádajú optiku a kovové časti lasera aj pri dobrom odsávaní. PVC ani iné chlórované plasty na laseri nespracúvajte; ak si nie ste istí, čo materiál obsahuje, pošlite nám jeho technický list.
Ktorý model sa hodí k nášmu laseru?
Pri CO₂ laseroch vychádzajte z tabuľky veľkostí pracovnej plochy vyššie. Pri značiacich staniciach a pracoviskách na spracovanie kovov nám pošlite model stroja, počet odsávacích miest a dĺžku potrubia a jednotku nadimenzujeme.