Miből áll egy térbetű
Egy világító térbetű négy részből áll: az előlapból, amely átengedi a fényt, az oldalfalból (kávából), amely a kontúr mentén fut, és mélységet ad a betűnek, a belső LED-ekből, valamint a hátlapból, amely lezárja a betűt, és a falhoz rögzíti. Az előlap, a LED-ek és a hátlap az eljárástól függetlenül hasonló; az eljárások az oldalfalban különböznek, és ez határozza meg a munka nagy részét.
A térbetű részei
Fényáteresztő előlap, a kontúr mentén futó oldalfal, belül LED-ek és hátlap. A módszerek az oldalfalban térnek el.
A betű elkészítésének három módja
A héj nyomtatása, fém oldalfal hajlítása vagy síkban vágott betű lemezből. Mindegyik más méretekhez, anyagokhoz és felületekhez illik.
A betű megvilágításának módja is befolyásolja a választást: az előlapján világító betűhöz áttetsző előlap, a halo betűhöz nem áttetsző előlap és távtartó csapok, a gyantás betűhöz a gyantát befogadó héj kell.
Előlapon világító
A zárt betűben elhelyezett LED-ek fénye az áttetsző előlapon át világít. A leggyakoribb világító betű.
Halo (hátulról világító)
A betű távtartó csapokon áll el a faltól; az előlap nem átlátszó, és a fény a falon, a betű körül világít.
Gyantával töltött
A héjat gyantával töltik ki és kikeményítik, így a teljes előlap egyetlen tömör fényfelület.
Síkban vágott
Lemezből vágott betű, síkban vagy csapokon rögzítve. Nincs oldalfala és LED-je, hacsak nem hátulról világítják meg.
Négy eljárás áttekintése
| Eljárás | Hogyan készül a betű | Mire a legjobb | Gépeink |
|---|---|---|---|
| 3D nyomtatott héjak | A nyomtató a vektoros fájlból legfeljebb négy színben felépíti a teljes héjat, oldalfallal és előlappal együtt | Legfeljebb 100 mm mély világító betűk, színes oldalfalak, kis tételek és sokféle forma | AD-F4 |
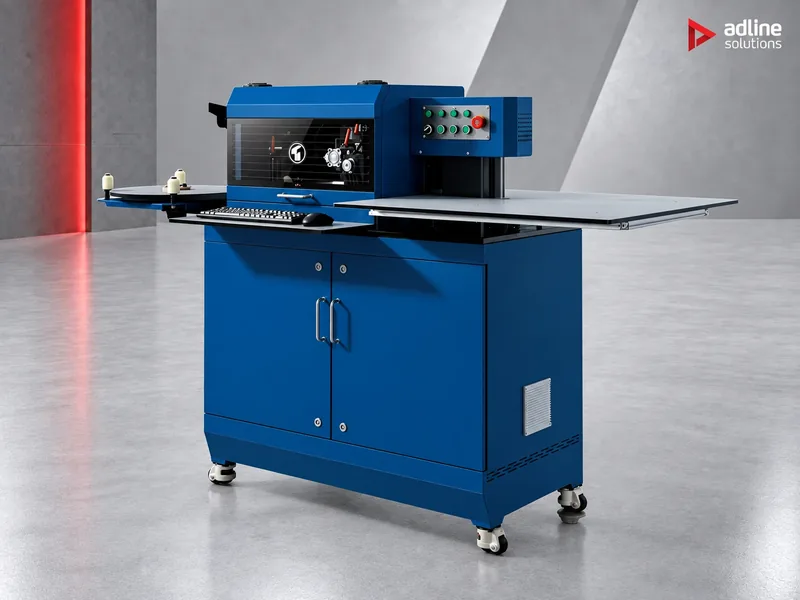
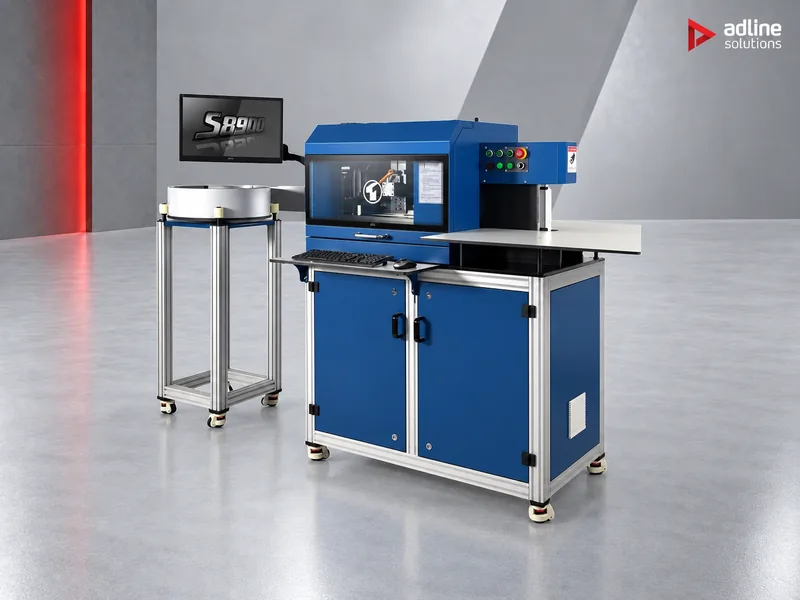
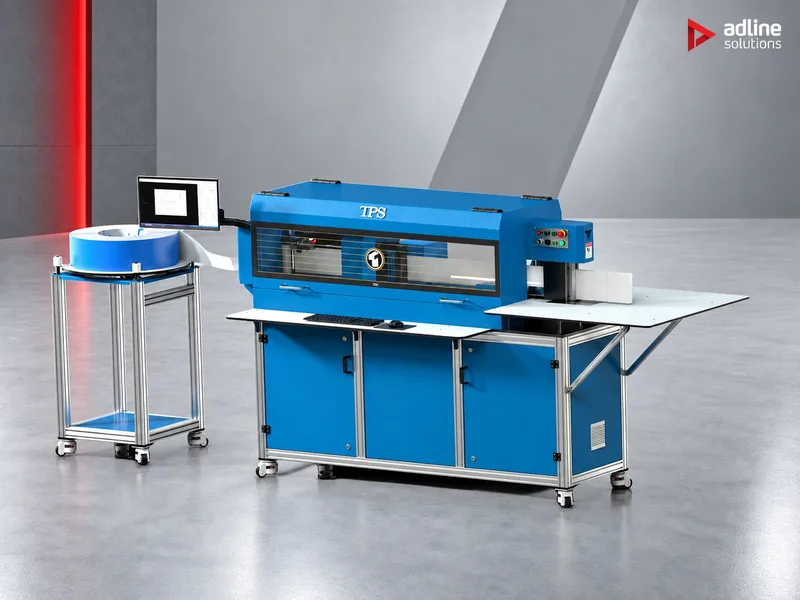
| Hajlított fém oldalfalak | Automatikus betűhajlító gép bemetszi és a kontúrra hajlítja az alumínium, rozsdamentes vagy horganyzott szalagot; az előlapot külön vágják | Mély és nagy homlokzati betűk, fémes felületek, legfeljebb 200 mm mély betűk | S6720, S8900, S1810 |
| Gyantával töltött betűk | A nyomtatott vagy hajlított héjat gyantával töltik ki, amelyet aztán UV fénnyel kikeményítenek | Tömör, fényes, világító előlapok és robusztus felületet igénylő kis betűk | AD-F4 az MD-C02 géppel; TPS betűhajlítók fémhéjakhoz |
| Síkból vágott betűk | A betűket és logókat lapból vágják ki, oldalfal nélkül | Nem világító vagy halo feliratok, recepciós logók, fémbetűk | Nova14 Elite (akril, fa, MDF), HS-C3015 (fém), UD-25R8CKV (nyomtatás) |
Betűmélység gépenként
Az oldalfal mélysége határozza meg a módszert: nyomtatott héj legfeljebb 100 mm-ig, hajlított fém legfeljebb 200 mm-ig.
1. eljárás: 3D nyomtatott betűhéjak
Az AD-F4 egyetlen munkában nyomtatja ki a teljes betűhéjat: színes sávokat az oldalfalon, eltérő színt az előlapon, és a LED-ek fogadására kész falakat. A grafika .dxf vagy .svg formátumban kerül be, és a MINGDA SignMaker szoftver a kontúrból vagy a betűtípusból elkészíti a 3D betűt. Nincs vágás, hajlítás vagy hegesztés, és senkinek sem kell a gép mellett állnia a filament cseréjéhez.
1Vektoros fájl
Kontúr vagy betűtípus .dxf vagy .svg formátumban, a már használt tervezőszoftverből.
23D betű
A SignMaker a kontúrból betűhéjat készít, és beállítja a színeket.
3Nyomtatás
Legfeljebb négy szín, automatikus váltással, munkánként a teljes 1200 × 800 mm-es tárgyasztal.
4Gyanta (opcionális)
Gyantás betűkhöz: a héj kitöltése és egy teljes tárgyasztalnyi kikeményítése az MD-C02 készülékben kb. egy óra alatt.
5Összeszerelés
A LED-ek, a különálló előlap és a hátlap beszerelése.
- 1200 × 800 × 100 mm-es építési térfogat: munkánként egy teljes asztalnyi betű, legfeljebb 100 mm mély oldalfalakkal.
- Négy szín, automatikus adagolással: négy 1 kg-os tekercs marad csatlakoztatva; a fejben lévő vágó levágja és kicseréli a filamentet, amikor egy réteghez a következő szín kell.
- Sebesség: a 0,6 mm-es fúvókával legfeljebb 150 mm/s nyomtatás (ajánlott 120 mm/s) és 500 mm/s mozgás Klipper firmware-rel, az Input Shaper pedig tisztán tartja az oldalfalakat.
- Anyagok: az általunk szállított AdPETG, PLA, más PETG, valamint PDS a kültéri feliratokhoz. Lásd AD-F4 anyagoldalunkat.
- Felügyelet nélküli működés: filamentszakadás-érzékelés, folytatás áramkimaradás után és távoli felügyelet webkamerával.
- Áramellátás: egyfázisú 220 V, 2,7 kW.
Hogy egy betű mennyi filamentet igényel, az a méretétől, a mélységétől és a falbeállításoktól függ; az AD-F4 filamentfogyasztási oldalunk kidolgozott példákat mutat. A nyomtatott héjak azoknak a műhelyeknek valók, amelyek sokféle formát készítenek kis tételekben, színes oldalfalakat szeretnének, vagy nem akarnak fémszalaggal dolgozni.
2. eljárás: hajlított fém oldalfalak
Az automatikus betűhajlító gép adagolja a fémszalagot, V-hornyot vág ott, ahol a betű fordul, és egy menetben, közvetlenül a DXF vagy PLT fájlból a kontúrra hajlítja a szalagot. A kész oldalfalat lezárják, akrilból előlapot vágnak, majd beszerelik a LED-eket és a hátlapot. A hajlított fém a mély, nagy és fémes felületű betűk eljárása.
1Szalag a tekercsről
Alumínium, rozsdamentes vagy horganyzott szalag érkezik a hajlítógépbe.
2Hornyolás
Ahol a betű irányt vált, V-hornyok készülnek, így a szalag tisztán hajlik.
3Hajlítás
A gép közvetlenül a DXF vagy PLT fájlból a kontúrra hajlítja a szalagot.
4Kivágás és perem
Az S1810 gépen a kivágás, a 14 mm-es perem és a rögzítőfuratok ugyanabban a folyamatban készülnek.
5Előlap, LED-ek, hátlap
Az előlap kivágása CO₂ lézeren, a LED-ek beszerelése, majd a betű lezárása a hátlappal.
| S6720 | S8900 | S1810 | |
|---|---|---|---|
| Pozíció | Belépő szint az automatikus hajlításba | Precizitás, magas betűk | A csúcsmodell |
| Vezérelt tengelyek | 4 (2 szervo, 2 léptető) | 4 (3 szervo, 1 léptető) | 6, mind szervo |
| Betűmagasság (oldalfal mélysége) | 20–115 mm | 20–175 mm | 40–200 mm |
| Szalagvastagság | 0,5–1,0 mm (alumínium 1,0–2,0 mm opcionális szerszámmal) | 0,6–1,0 mm (alumínium 1,0–2,0 mm opcionális szerszámmal) | 0,8–2,0 mm |
| Anyagok | Rozsdamentes acél, horganyzott lemez, alumíniumtekercs | Rozsdamentes acél, horganyzott lemez, alumíniumtekercs | Rozsdamentes acél, horganyzott lemez, alumínium |
| Legkisebb hajlítási sugár | R7 mm | R7 mm | R7 mm; R15 mm bemetszéssel és peremezéssel |
| Extrák | Alumínium élbevonat eltávolítása alapkivitelben | Kettős orsós adagolás; opcionális oldalsó lyukasztás | CNC bemetszés 15°–120°, 14 mm-es peremezés, beépített lyukasztás, cikcakk süllyesztett varrat |
| Fájlok | DXF, PLT AutoCAD, Type3, CorelDRAW, Illustrator programból | DXF, PLT | DXF, PLT |
| Áram és levegő | 220 V, 2,2 kW; 0,4–0,6 MPa | 220 V, 2,5 kW; 0,4–0,6 MPa | 220 V, 5,5 kW; 0,6–0,8 MPa |
| Méret és tömeg | 1450 × 820 × 1550 mm, 400 kg | 1450 × 820 × 1550 mm, 600 kg | 2980 × 1200 × 1650 mm, 860 kg |
A rendszeresen gyártott legmélyebb betűk és aszerint válasszon, milyen utómunkát szeretne a gépre bízni: az S1810 ugyanabban a folyamatban bemetszi és peremezi az oldalfalat, így a betű a hátlap felszerelésére készen jön ki, ami egyébként egy második gépet vagy kézi munkát igényel.
3. eljárás: gyantával töltött betűk
A gyantás betűknek nyomtatott vagy hajlított héjuk van, amelyet gyantával töltenek ki, majd kikeményítenek. Az eredmény tömör, világító előlap fényes felülettel. Nyomtatott héjaknál az MD-C02 a sor kikeményítő fele: a megtöltött héjakat közvetlenül az AD-F4-ről veszi át, és UV fénnyel nagyjából egy óra alatt kikeményíti őket, illesztősablon és a héjra gyakorolt nyomás nélkül.
- A nyomtatóhoz igazítva: az 1200 × 800 mm-es kikeményítő platform egy teljes AD-F4 asztalnyi betűt befogad, így a kikeményítés nem tartja fel a nyomtatást.
- Hét program, 10–70 perc, mindegyik saját ventilátor-fordulatszámmal és megvilágítási idővel, így a vékony előlap és a mély betű is a szükséges expozíciót kapja.
- Egyenletes kikeményítés, kis teljesítményfelvétel: UV lámpák átlátszó üveglap alatt, négy ventilátor elszívással és levegőtisztítással, 230 W egyfázisú 110–220 V-ról.
- Fémhéjak: a TPS betűhajlítók alkalmazásai között szerepelnek a gyantás betűk; a héjat először meghajlítják, majd utána töltik ki.
4. eljárás: síkból vágott betűk és logók
A síkból vágott betűknek nincs oldalfaluk: lapból vágják ki őket, és a falra rögzítik, gyakran távtartó csapokon, vagy halo hatáshoz hátulról világítják meg őket. Az anyag határozza meg a gépet.
| Anyag | Gép | Megjegyzés |
|---|---|---|
| Akril, fa, MDF | CO₂ lézer, például a Nova14 Elite (1400 × 900 mm) | Az akrilt polírozott éllel vágja, és ugyanabban a munkában részleteket gravíroz; lásd CO₂ lézer útmutatónkat |
| Rozsdamentes acél, alumínium, horganyzott lemez | Szálas lézer, például a HS-C3015 (1524 × 3048 mm, 3 vagy 6 kW) | A térbetűk hátlapjait és rögzítőelemeit is kivágja |
| Nyomtatott előlapok és színes betűk | UV síkágyas nyomtató, például az UD-25R8CKV (2440 × 1220 mm) | Víztiszta akrilon fehéret nyomtat a szín alá; lásd UV nyomtató útmutatónkat |
A CO₂ lézer nem vág fémet, a szálas lézer pedig nem akrilhoz való eszköz: ha mindkettőt értékesíti, mindkettővel tervezzen. Az akril és a fa vágása füsttel jár, ezért a lézerrel együtt tervezze meg az elszívást; lásd füstelszívó-útmutatónkat.
Az előlapok: vágás és nyomtatás
- A héjjal együtt nyomtatva: az AD-F4 gépen az előlap ugyanannak a munkának a részeként eltérő színben nyomtatható.
- Opál akrilból vágva: hajlított fémbetűknél az előlapot általában CO₂ lézerrel vágják, amely tiszta, polírozást nem igénylő élt hagy.
- Színesen nyomtatva: az UV síkágyas nyomtató logókat és színeket nyomtat közvetlenül az akril előlapra; víztiszta akrilon fehéret nyomtat a szín alá, hogy a fény egyenletesen jusson át.
- Gyanta előlap: gyantás betűknél maga a kikeményített gyanta az előlap.
Melyik eljárás melyik munkához
| Munka | Eljárás | Miért |
|---|---|---|
| Portálbetűk márkaszínekben, sokféle forma, kis tételek | 3D nyomtatott héjak | Színes oldalfalak közvetlenül az asztalról, fémmegmunkálás nélkül |
| 100 mm-nél mélyebb homlokzati és bevásárlóközponti betűk | Hajlított fém | Legfeljebb 175 vagy 200 mm mély oldalfalak, fémes felület |
| Peremezendő és hátlapra rögzítendő betűk | Hajlított fém az S1810 gépen | Bemetszés és 14 mm-es peremezés ugyanabban a folyamatban |
| Kis, robusztus világító betűk fényes előlappal | Gyantával töltött | Tömör előlap, asztalonként nagyjából egy óra alatt kikeményítve |
| Recepciós logók, akril vagy fa betűk csapokon | Síkból vágva CO₂ lézerrel | Polírozott akrilélek, gravírozás ugyanabban a munkában |
| Rozsdamentes acél vagy szálcsiszolt alumínium betűk | Síkból vágva szálas lézerrel | Tisztán vágja a fémlemezt; hátlapokat is készít |
Sok reklámtechnikai műhely kombinálja az eljárásokat: nyomtatott héjak a színes portálbetűkhöz, betűhajlító a nagy homlokzati munkákhoz, és lézer az előlapokhoz és a síkból vágott betűkhöz.
Gyakori hibák
- Választás az esetleg egyszer előforduló legmélyebb betű alapján. A gépet a minden héten gyártott betűkhöz méretezze; a ritka túlméretes munkát adja ki, vagy készítse fémből.
- Az előlap és a hátlap elfelejtése. Az oldalfal önmagában még nem betű: tervezze meg, hogyan vágják vagy nyomtatják az előlapokat, és hogyan készülnek a hátlapok.
- Beltéri anyag kültéren. A kültéri feliratokhoz nyomtatott betűkhöz erre készült anyag kell, például PDS.
- Elszívás nélküli lézer. Az akril és a fa elszívás nélküli vágása füstöt hagy a műhelyben és lerakódást a lencsén.
- Nem zárt kontúrú rajzok. A betűhajlítók és a nyomtatók egyaránt vektoros fájlokból dolgoznak; a tiszta, zárt kontúrok időt takarítanak meg a gépnél.
Szószedet
- Oldalfal (káva): a térbetű oldalsó fala, amely mélységet ad neki.
- Előlap: a betű eleje, általában áttetsző akril vagy gyanta, hogy a fény átjusson rajta.
- Bemetszés és peremezés: az oldalfal bevágása ott, ahol fordul, és perem hajlítása a hátlap rögzítéséhez.
- Halo betű: hátulról megvilágított betű, amelynek fénye a körülötte lévő falra esik.
- IMS: az AD-F4 négyszínű adagolórendszere, amely automatikusan cseréli a filamentet.
- Gyantás betű: gyantával töltött és kikeményített héj, amely tömör, világító előlapot ad.
Mielőtt megrendeli
- Küldje el nekünk, milyen betűket készít, milyen méretben és mélységben, milyen anyagokból és havonta mennyit. Ajánlunk eljárást és gépeket.
- Küldjön néhány saját vektoros fájlt: megmutatjuk, hogyan nyomtatódnak az AD-F4 gépen, vagy hogyan hajlíthatók.
- A telepítés, a kezelőképzés és a műszaki szerviz igénybe vehető, árajánlatát gépenként és országonként adjuk meg.
- A gépeket működés közben is megtekintheti bukaresti bemutatótermünkben, előzetes egyeztetés alapján.
Gyakori kérdések
Mi a legjobb módja a térbetűk készítésének?
A betűktől függ. A nyomtatott héjak legfeljebb 100 mm mély színes betűkhöz valók kis tételekben; a hajlított fém mély, nagy és fémbetűkhöz; a gyanta tömör, fényes előlapú kis betűkhöz; a síkból vágott betűket lézerrel vágják ki lapból.
Milyen mély lehet egy 3D nyomtatott térbetű?
Az AD-F4 gépen legfeljebb 100 mm, ami 1200 × 800 × 100 mm-es építési térfogatának magassága. A mélyebb betűk hajlított fém oldalfallal készülnek, a TPS modelltől függően legfeljebb 115, 175 vagy 200 mm mélységig.
Használható-e kültéren egy 3D nyomtatott betű?
Igen, ha kültéri feliratokhoz készült anyagból, például PDS-ből nyomtatják. Az AD-F4 AdPETG, PLA és PETG anyaggal is dolgozik.
Milyen betűhajlító gépre van szükségem?
A rendszeresen gyártott legmélyebb betűk alapján válasszon: az S6720 20–115 mm, az S8900 20–175 mm, az S1810 pedig 40–200 mm között dolgozik, bemetszéssel, peremezéssel és lyukasztással ugyanabban a folyamatban.
Hogyan keményítik ki a gyantás betűket?
A megtöltött héjakat UV fénnyel keményítik ki. Az MD-C02 egy teljes, 1200 × 800 mm-es asztalnyi betűt nagyjából egy óra alatt kikeményít, hét programmal 10 és 70 perc között.
Vághat-e fémbetűket egy CO₂ lézer?
Nem. A CO₂ lézer akrilt, fát és MDF-et vág; a fémbetűket és a hátlapokat szálas lézerrel vágják.
Milyen fájlokra van szükségük a gépeknek?
Vektoros fájlokra. Az AD-F4 többek között .dxf és .svg fájlokat olvas, szoftvere pedig a 2D kontúrokból és betűtípusokból 3D betűket készít; a TPS betűhajlítók AutoCAD, Type3, CorelDRAW vagy Illustrator programból származó DXF és PLT fájlokkal dolgoznak.