Miért fontos az elszívás
A lézer az anyag egy részét füstté, gázzá és finom porrá alakítja. Ha ezt a füstöt nem vezetik el a keletkezés helyén, visszaülepszik a munkadarabra, az optikára és a gép mellett dolgozókra. A problémák egymástól függetlennek tűnnek, de többnyire ez az egy közös okuk van.
Felület
- Szennyezett vagy enyhén megégett élek
- Lerakódás a felületen
- A ragasztó és a festék rosszul tapad
Egyenletesség
- A darabok megrendelésről megrendelésre eltérnek
- A beállítások gyakori utánállítása
- A sugárútban lévő füst elnyeli és szórja a lézerenergia egy részét
Gép
- Lerakódás a lencsén és a tükrökön
- Csökkenő vágóteljesítmény
- Gyakoribb tisztítás és karbantartás
Munkatársak
- Füst és szag a műhelyben
- Irritált szem és torok
- Fáradtság és csökkenő koncentráció
1. lépés: induljon ki az anyagból
Minden sorozat egy adott folyamat során keletkező porra és füstre épül. Az anyag szerinti választás fontosabb, mint a légszállítás szerinti: rossz első szűrőfokozattal a szűrő jóval a szokásos élettartama előtt eltömődik vagy elhasználódik.
Szűrési fokozatok
| Mit munkál meg | Sorozat | Első szűrőfokozat | Példamodellek |
|---|---|---|---|
| Akril, műanyagok, papír és karton, bőr, textil CO₂ lézeren; akril, kompozitok és műanyagok CNC-marása; gyanta és FFF 3D nyomtatás | FS | F9 mélyredős előszűrő, majd H14 és aktívszén | PA-FS300, PA-FS800, PA-FS1600 |
| Fa, rétegelt lemez, MDF és forgácslap CO₂ lézeren, CNC-marón vagy nesting gépen | FGS | Ásványi porral bevont PTFE patron, majd H14 és aktívszén | PA-FGS800, PA-FGS1600, PA-FGS2400 |
| Fémek, műanyagok, kartondobozok, nyomtatott áramkörök és chipek jelölése és kódolása szálas, UV és CO₂ lézerrel | DS, F-s | DS: F9 előszűrő, H14 és aktívszén. F250s/F350s: F5 előszűrő és H14, aktívszén nélkül | PA-F250s, PA-DS400, PA-DS1600 |
| Fémmegmunkálás egy munkahelyen: lézeres karcolás és fúrás, lézer- és AWI-hegesztés, sorjázás, additív fémgyártás és porleválasztás | D | D250–D500: F9 zsákszűrő, HEPA-fokozat nélkül. D800-tól: égésgátolt PTFE patron, majd H14; aktívszén opcionális | PA-D350, PA-D800, PA-D1600 |
| Szénszálas és kompozit laminátumok (CFRP, CMC); festett vagy oxidált alkatrészek lézeres tisztítása | DFS | Égésgátolt PTFE patron, majd H14 és aktívszén | PA-DFS800, PA-DFS1600, PA-DFS2400 |
A leggyakoribb hiba a fa. A lapban lévő gyanta és kötőanyag ragacsossá teszi a füstöt, amely egy FS berendezés F9 előszűrőjét a szokásos élettartama töredéke alatt eltömíti. Ha a lézer rendszeresen vág fát vagy MDF-et, válassza az FGS sorozatot akkor is, ha akrilt is vág vele.
Különös gondosságot igénylő anyagok
Egyes anyagok mérgező, korrozív vagy ragacsos gázokat bocsátanak ki. Ezeknél a keletkezés helyén történő elszívás nem választható, hanem kötelező: védi a kezelőt és a gépet. Az egyik ilyen anyag, a PVC, egyáltalán nem kerülhet lézerre.
| Anyag | Mit bocsát ki a lézer | Mire kell felkészülni |
|---|---|---|
| PVC és PVC fólia | Hidrogén-kloridot (HCl), amely korrozív gőzt képez, és megtámadja a gép lencséjét, tükreit és fém alkatrészeit | PVC-t és más klórtartalmú műanyagot ne vágjon és ne gravírozzon lézerrel: az elszívó eltávolítja a füstöt, de nem akadályozza meg, hogy a gáz a gépben keletkezzen. Ha nem biztos benne, mit tartalmaz egy anyag, küldje el nekünk az adatlapját. |
| ABS | Sztirolt és nitrogénvegyületeket, köztük esetleg hidrogén-cianidot, erős szaggal | Ellenőrizze a lézer gyártójánál, hogy az ABS engedélyezett-e a géphez; aktívszenes fokozattal rendelkező berendezéssel szívja el, például az FS sorozattal |
| Polikarbonát (PC) | Sűrű, irritáló füstöt, amely ragacsos lerakódást hagy | Számoljon lerakódással a gépen és a szűrők gyorsabb telítődésével; ellenőrizze gyakrabban a szűrőket |
| Gumi | Erős szagú, irritáló füstöt (a keveréktől függően kénvegyületeket) és sűrű kormot, amely gyorsan lerakódik az optikán | Folyamatos elszívás gravírozás közben és az optika gyakoribb tisztítása |
| Gyantás kompozitok | Illékony szerves vegyületeket és más gázokat, a gyantától függően | Teljes szűrés: a DFS sorozat szénszálas laminátumok lézervágásához, az FS sorozat kompozitok CNC-marásához (1. lépés). Más esetekben küldje el nekünk a gyanta típusát. |
| Fa, MDF és rétegelt lemez | Nagy mennyiségű finom port, gyantát és füstöt | Az FGS sorozat, ahogy az 1. lépésben |
2. lépés: méretezze a géphez
CO₂ lézerekhez a PURE-AIR minden modellt egy adott asztalmérethez ajánl. Keresse meg az alábbi táblázatban az Ön asztalának megfelelő sort; ha egy berendezésre több gépet köt, vagy az asztal mérete két sor közé esik, küldje el nekünk a típusokat, és mi méretezzük a berendezést.
| CO₂ lézer asztala | Akril, műanyagok, bőr (FS) | Fa és MDF (FGS) | Légszállítás |
|---|---|---|---|
| 30 × 40 cm vagy 30 × 50 cm | PA-FS300 | — | 300 m³/h |
| 40 × 60 cm | PA-FS400 | — | 400 m³/h |
| 80 × 100 cm | PA-FS500 | PA-FGS800 | FS500: 500 m³/h · FGS800: 800 m³/h |
| 90 × 130 cm | PA-FS800 | PA-FGS1600 | FS800: 800 m³/h · FGS1600: 1600 m³/h |
| 100 × 160 cm | PA-FS1600 | PA-FGS1600 | 1600 m³/h |
| 130 × 250 cm és nagy formátum | PA-FS2400 | PA-FGS2400 | 2400 m³/h |
A jelölőállomásokat és a fémmegmunkáló cellákat másként méretezzük: az elszívási pontok száma, az elszívóernyő vagy fúvóka és a csővezeték hossza alapján. A DS, D és DFS sorozat egyaránt a kompakt berendezésektől 2400 m³/h-ig terjed.
| Modell | Légszállítás | Max. depresszió | Csatlakozás |
|---|---|---|---|
| PA-F250s | 250 m³/h | 2800 Pa | 50 / 75 mm |
| PA-F350s | 350 m³/h | 3700 Pa | 50 / 75 mm |
| PA-DS400 | 400 m³/h | 8000 Pa | 75 / 100 mm |
| PA-DS800 | 800 m³/h | 10 000 Pa | 100 / 125 mm |
| PA-DS1600 | 1600 m³/h | 10 000 Pa | 150 mm |
| PA-D250 | 250 m³/h | 2700 Pa | 75 / 100 mm |
| PA-D500 | 500 m³/h | 10 000 Pa | 75 / 100 mm |
| PA-D1600 | 1600 m³/h | 10 000 Pa | 150 mm |
| PA-DFS800 | 800 m³/h | 10 000 Pa | 100 / 125 mm |
| PA-DFS2400 | 2400 m³/h | 10 000 Pa | 200 mm |
A nagy depresszió teszi lehetővé, hogy a berendezés már a fúvókánál elszívja a füstöt, mielőtt az szétterjedne a helyiségben. A csővezeték legyen rövid és egyenes: minden további méter és minden ív szívóerőt vesz el az elszívás helyén.
3. lépés: standard vagy intelligens vezérlés
A legtöbb modell két változatban készül: standard változatban PPS vezérléssel és i változatban PIPS intelligens vezérléssel. Az elszívás és a szűrés azonos; a különbség abban van, hogy mit jelez Önnek a berendezés, és hogyan kapcsolódik a géphez. 2026. szeptember 15-től a PURE-AIR a standard berendezéseket színes LCD érintőképernyővel és továbbfejlesztett vezérlőrendszerrel szállítja.
Az i változat ezekkel egészül ki:
- A tényleges légszállítás és depresszió kijelzése ipari érintőképernyőn
- Szűrőállapot-figyelő, amely jelez, mielőtt egy fokozat eltömődne
- Automatikus légszállítás-kompenzáció, így az elszívás nem gyengül a szűrő telítődésével
- I/O és RS-485 a távoli indításhoz/leállításhoz, a gazdagéppel vagy robottal való összekapcsoláshoz és több berendezés központi vezérléséhez
- Opcionális PM2.5, VOC és O₃ érzékelők
Válassza az i változatot, ha az elszívónak egy géppel vagy gyártósorral együtt kell indulnia és leállnia, vagy ha senki sem áll mellette, aki ellenőrizné a szűrőket. A kompakt F250s és F350s, a D250, D350 és D500, az FS300 és az FGS2400 csak standard változatban kapható.
Példák

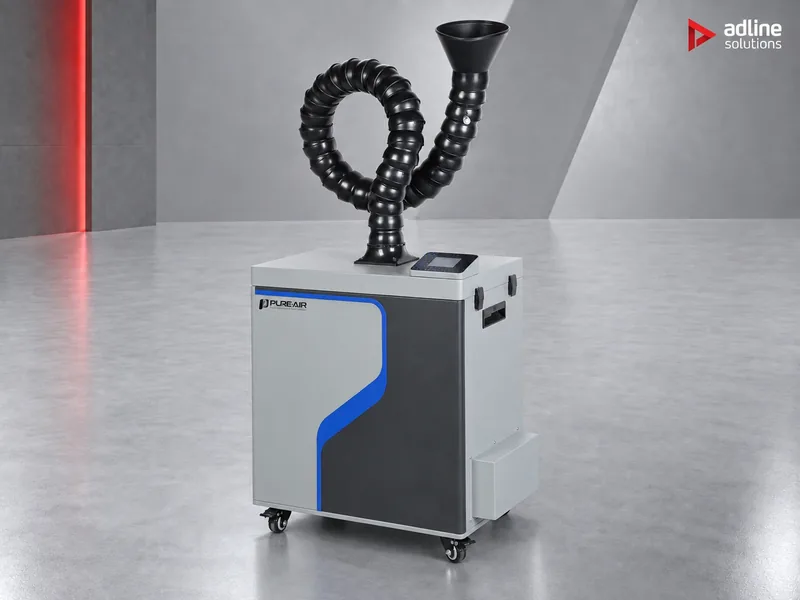
Reklámtechnikai műhely, CO₂ lézer 90 × 130 cm-es asztallal, akrilvágás és bőrgravírozás.
PA-FS800, amelyet erre az asztalméretre ajánlanak, F9, H14 és aktívszenes fokozattal az akril és a bőr szagához.
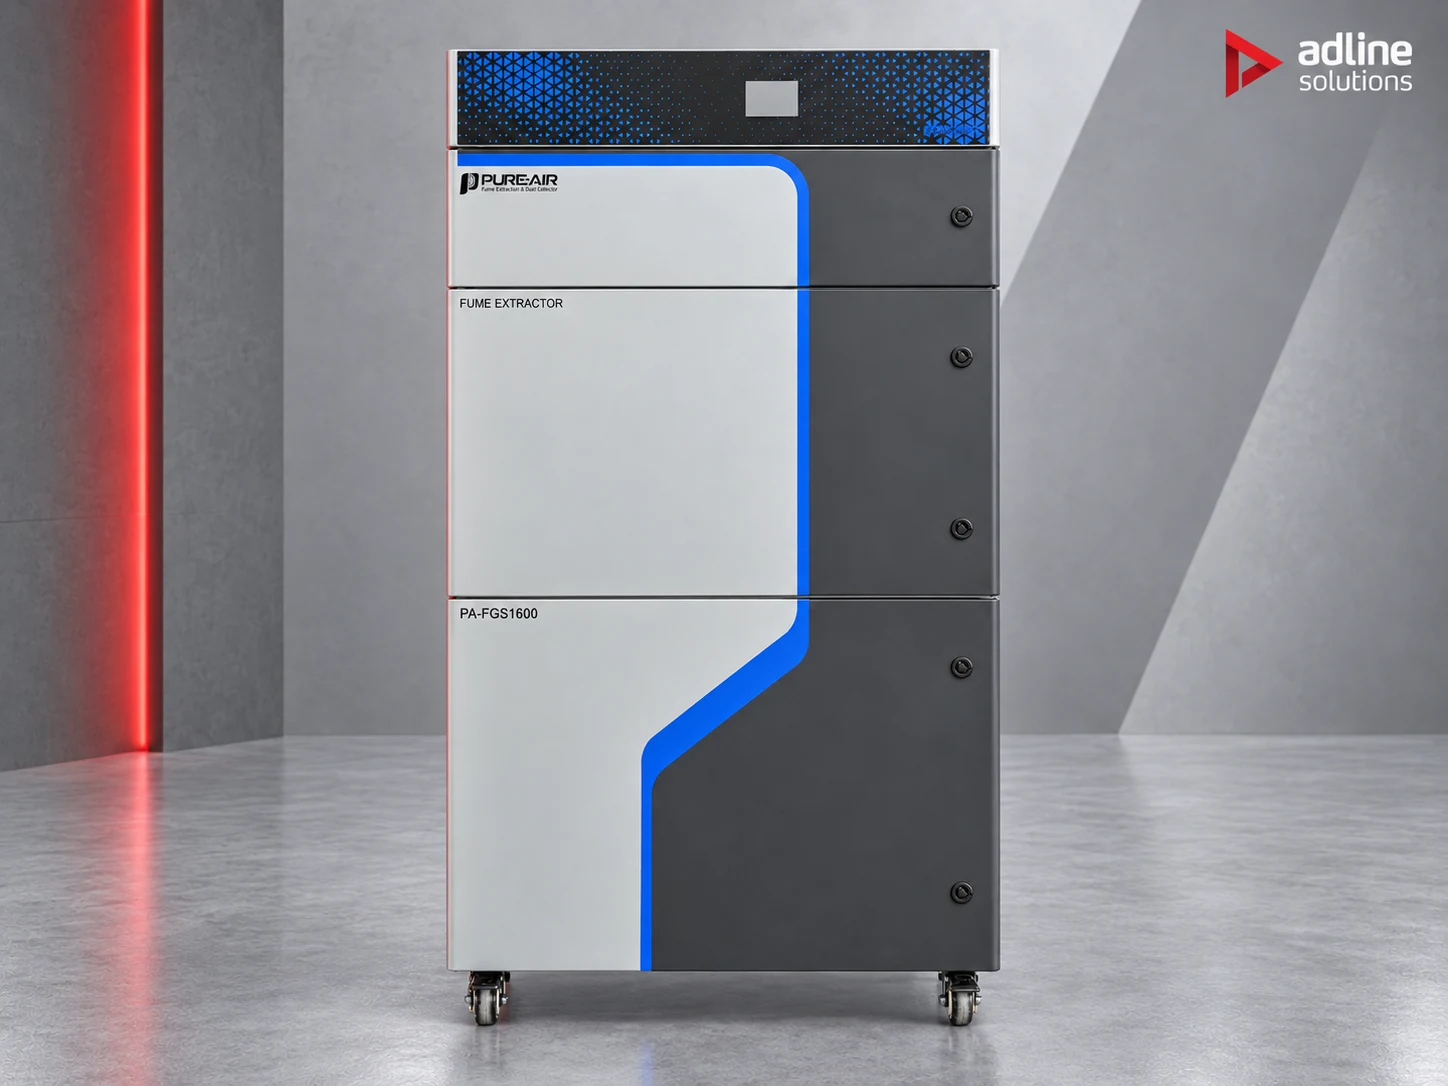
Bútorasztalos-műhely, CO₂ lézer 100 × 160 cm-es asztallal, rétegelt lemez és MDF vágása.
PA-FGS1600. Az ásványi porral bevont PTFE patron megköti a ragacsos faport, amely egy FS előszűrőt eltömítene.
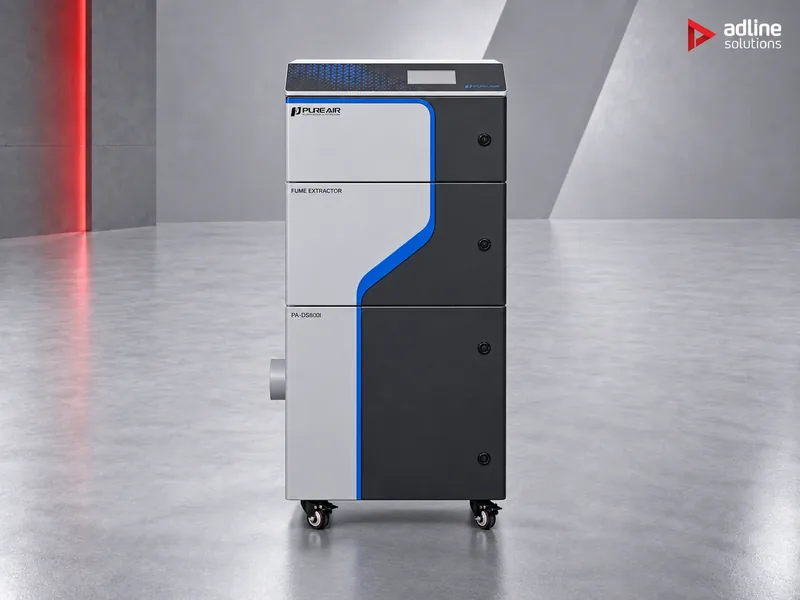
Szerelősorba épített jelölőállomás.
DS berendezés i változatban, például PA-DS800i, hogy az elszívó I/O vagy RS-485 révén a sorral együtt induljon és álljon le, és jelezzen, mielőtt a szűrői eltömődnének.
Festett alkatrészek lézeres tisztítása vagy szénszálas panelek vágása.
A DFS sorozat, például PA-DFS1600: az égésgátolt PTFE patron forró, részben izzó részecskékhez és abrazív, vezetőképes porhoz készült. Szénszál vágásakor földelt, antisztatikus csővezetéket használjon.

AWI-hegesztőasztal vagy fém 3D nyomtató porleválasztó állomása.
A D sorozat, a folyamat mellé telepítve, fúvókán vagy elszívóernyőn keresztül csatlakoztatva. Fémpor esetén a csővezetéket és a berendezést is földelje.
Mielőtt megrendeli
- A termékcsalád minden berendezése egyfázisú 90–110 V vagy 210–257 V, 50/60 Hz-es hálózatról működik.
- A berendezések a megszűrt levegőt visszavezetik a helyiségbe, így az FS, FGS, DS és DFS sorozathoz nincs szükség a szabadba vezető csőre.
- Hagyjon kb. 150 mm szabad helyet a kifúvónyílásnál, és a berendezés eleje legyen hozzáférhető: a szűrőket elölről kell cserélni.
- Egyik berendezés sem robbanásbiztos. Ha fémporral vagy más éghető porral dolgozik, küldje el nekünk a por típusát és mennyiségét, és megvizsgáljuk az alkalmazást.
Gyakori kérdések
Elszívhat-e egy berendezés fát és akrilt is?
Igen, ha az FGS sorozatot választja. Az ásványi porral bevont PTFE patron megköti a ragacsos faport, a H14 és az aktívszenes fokozat pedig az akril füstjét is kezeli. Egy FS berendezés fán gyorsan elhasználja az előszűrőjét.
Szükség van-e a szabadba vezető csőre?
Az FS, FGS, DS és DFS sorozatnál nincs: ezek fokozatosan, H14-ig szűrnek, és a megtisztított levegőt visszavezetik a helyiségbe. Csak egy rövid, egyenes csőre van szükség a géptől az elszívóig.
Mi a különbség egy modell és az i változata között?
Az elszívás és a szűrés azonos. Az i változat kijelzi a tényleges légszállítást és nyomást, figyelmeztet a szűrők állapotára, automatikusan kompenzálja a légszállítást, és I/O, illetve RS-485 révén összekapcsolható a géppel vagy a gyártósorral.
Vághatok-e PVC-t lézerrel, ha van elszívóm?
Nem. A PVC vágáskor hidrogén-kloridot bocsát ki, és a korrozív gőz jó elszívás mellett is megtámadja a lézer optikáját és fém alkatrészeit. PVC-t és más klórtartalmú műanyagot ne munkáljon meg lézerrel; ha nem biztos benne, mit tartalmaz egy anyag, küldje el nekünk az adatlapját.
Melyik modell illik a lézerünkhöz?
CO₂ lézereknél induljon ki a fenti, asztalméret szerinti táblázatból. Jelölőállomásoknál és fémmegmunkáló celláknál küldje el nekünk a gép típusát, az elszívási pontok számát és a csővezeték hosszát, és mi méretezzük a berendezést.