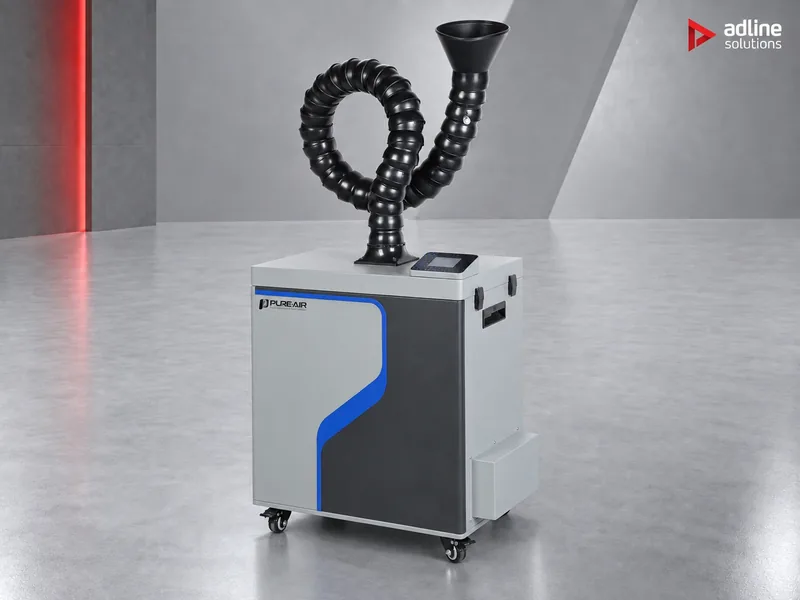
Zakaj je odsesovanje pomembno
Laser del materiala spremeni v dim, pline in fin prah. Če dima ne odvedemo že na izvoru, se usede nazaj na obdelovanec, na optiko in na ljudi ob stroju. Težave so na videz nepovezane, običajno pa imajo ta en sam vzrok.
Končni videz
- Umazani ali rahlo ožgani robovi
- Ostanki na površini
- Lepilo in barva se slabo oprimeta
Ponovljivost
- Izdelki se razlikujejo od naročila do naročila
- Pogosto popravljanje nastavitev
- Dim na poti žarka absorbira in razprši del laserske energije
Stroj
- Obloge na leči in zrcalih
- Izguba rezalne moči
- Pogostejše čiščenje in vzdrževanje
Ljudje
- Dim in vonj v delavnici
- Razdražene oči in grlo
- Utrujenost in slabša zbranost
1. korak: začnite pri materialu
Vsaka serija je zasnovana za prah in dim, ki nastajata pri določenem postopku. Izbira po materialu je pomembnejša od izbire po pretoku zraka: napačna prva filtrska stopnja se zamaši ali izrabi veliko pred iztekom svoje običajne življenjske dobe.
Filtrirne stopnje
| Kaj obdelujete | Serija | Prva filtrska stopnja | Primeri modelov |
|---|---|---|---|
| Akril, plastika, papir in karton, usnje, tekstil na CO₂ laserju; CNC rezkanje akrila, kompozitov in plastike; 3D tisk s smolo in FFF | FS | Predfilter F9 z globokimi gubami, nato H14 in aktivno oglje | PA-FS300, PA-FS800, PA-FS1600 |
| Les, vezane plošče, MDF in iverne plošče na CO₂ laserju, CNC rezkalniku ali stroju za nesting | FGS | Kartuša iz PTFE z mineralnim prahom, nato H14 in aktivno oglje | PA-FGS800, PA-FGS1600, PA-FGS2400 |
| Označevanje in kodiranje kovin, plastike, kartonske embalaže, tiskanih vezij in čipov z vlakenskim, UV in CO₂ laserjem | DS, F-s | DS: predfilter F9, H14 in aktivno oglje. F250s/F350s: predfilter F5 in H14, brez oglja | PA-F250s, PA-DS400, PA-DS1600 |
| Obdelava kovin na enem delovnem mestu: lasersko zarisovanje in vrtanje, lasersko in TIG varjenje, razigljevanje, aditivna proizvodnja iz kovin in odstranjevanje prahu | D | D250–D500: vrečasti filter F9, brez stopnje HEPA. Od D800 naprej: ognjevarna kartuša iz PTFE, nato H14; oglje po izbiri | PA-D350, PA-D800, PA-D1600 |
| Ogljikova vlakna in kompozitni laminati (CFRP, CMC); lasersko čiščenje barvanih ali oksidiranih delov | DFS | Ognjevarna kartuša iz PTFE, nato H14 in aktivno oglje | PA-DFS800, PA-DFS1600, PA-DFS2400 |
Les je najpogostejša napaka. Smola in vezivo v plošči naredita dim lepljiv, ta pa zamaši predfilter F9 enote FS v delčku njegove običajne življenjske dobe. Če laser redno reže les ali MDF, izberite serijo FGS, tudi če reže tudi akril.
Materiali, ki zahtevajo posebno pozornost
Nekateri materiali sproščajo strupene, jedke ali lepljive pline. Pri njih odsesovanje na izvoru ni stvar izbire: ščiti upravljavca in stroj. Enega od njih, PVC, sploh ne smete obdelovati z laserjem.
| Material | Kaj sprošča laser | Kaj načrtovati |
|---|---|---|
| PVC in PVC folija | Vodikov klorid (HCl), ki tvori jedke hlape in napada lečo, zrcala in kovinske dele stroja | PVC ali drugih kloriranih plastik ne režite in ne gravirajte z laserjem: odsesovalnik odstrani dim, ne prepreči pa nastajanja plina v stroju. Če niste prepričani, kaj material vsebuje, nam pošljite tehnični list. |
| ABS | Stiren in dušikove spojine, med katerimi je lahko tudi vodikov cianid, z močnim vonjem | Pri proizvajalcu laserja preverite, ali je ABS za stroj odobren; odsesujte z enoto s stopnjo aktivnega oglja, na primer s serijo FS |
| Polikarbonat (PC) | Gost, dražeč dim, ki pušča lepljive ostanke | Računajte z oblogami na stroju in hitrejšim polnjenjem filtrov; filtre preverjajte pogosteje |
| Guma | Dražeči hlapi z močnim vonjem (žveplove spojine, odvisno od mešanice) in goste saje, ki se hitro usedajo na optiko | Neprekinjeno odsesovanje med graviranjem in pogostejše čiščenje optike |
| Kompoziti s smolami | Hlapne organske spojine in drugi plini, odvisno od smole | Popolna filtracija: serija DFS za lasersko rezanje laminatov iz ogljikovih vlaken, serija FS za CNC rezkanje kompozitov (1. korak). Za druge primere nam sporočite vrsto smole. |
| Les, MDF in vezane plošče | Velike količine finega prahu, smole in dima | Serija FGS, kot v 1. koraku |
2. korak: velikost glede na stroj
Za CO₂ laserje PURE-AIR vsak model priporoča za določeno velikost delovne mize. Svojo mizo poiščite v spodnji tabeli; če na eno enoto priključite več strojev ali je Vaša miza med dvema vrsticama, nam pošljite modele in enoto bomo dimenzionirali mi.
| Delovna miza CO₂ laserja | Akril, plastika, usnje (FS) | Les in MDF (FGS) | Pretok zraka |
|---|---|---|---|
| 30 × 40 cm ali 30 × 50 cm | PA-FS300 | — | 300 m³/h |
| 40 × 60 cm | PA-FS400 | — | 400 m³/h |
| 80 × 100 cm | PA-FS500 | PA-FGS800 | FS500: 500 m³/h · FGS800: 800 m³/h |
| 90 × 130 cm | PA-FS800 | PA-FGS1600 | FS800: 800 m³/h · FGS1600: 1600 m³/h |
| 100 × 160 cm | PA-FS1600 | PA-FGS1600 | 1600 m³/h |
| 130 × 250 cm in veliki format | PA-FS2400 | PA-FGS2400 | 2400 m³/h |
Postaje za označevanje in celice za obdelavo kovin se dimenzionirajo drugače: po številu mest zajema, napi ali šobi in dolžini cevovoda. Serije DS, D in DFS segajo od kompaktnih enot do 2400 m³/h.
| Model | Pretok zraka | Največji podtlak | Vstop |
|---|---|---|---|
| PA-F250s | 250 m³/h | 2800 Pa | 50 / 75 mm |
| PA-F350s | 350 m³/h | 3700 Pa | 50 / 75 mm |
| PA-DS400 | 400 m³/h | 8000 Pa | 75 / 100 mm |
| PA-DS800 | 800 m³/h | 10.000 Pa | 100 / 125 mm |
| PA-DS1600 | 1600 m³/h | 10.000 Pa | 150 mm |
| PA-D250 | 250 m³/h | 2700 Pa | 75 / 100 mm |
| PA-D500 | 500 m³/h | 10.000 Pa | 75 / 100 mm |
| PA-D1600 | 1600 m³/h | 10.000 Pa | 150 mm |
| PA-DFS800 | 800 m³/h | 10.000 Pa | 100 / 125 mm |
| PA-DFS2400 | 2400 m³/h | 10.000 Pa | 200 mm |
Visok podtlak omogoča, da enota zajame dim že pri šobi, preden se razširi po prostoru. Cevovod naj bo kratek in raven: vsak dodatni meter in vsako koleno zmanjšata sesanje na mestu zajema.
3. korak: standardno ali inteligentno krmiljenje
Večina modelov je na voljo v standardni izvedbi s krmiljenjem PPS in v izvedbi i z inteligentnim krmiljenjem PIPS. Odsesovanje in filtracija sta enaka; razlika je v tem, kaj Vam enota sporoča in kako se poveže z Vašim strojem. Od 15. septembra 2026 PURE-AIR standardne enote dobavlja z barvnim zaslonom LCD na dotik in nadgrajenim krmilnim sistemom.
Izvedba i dodaja:
- Dejanski pretok zraka in podtlak, prikazana na industrijskem zaslonu na dotik
- Nadzor stanja filtrov, ki opozori, preden se stopnja zamaši
- Samodejno kompenzacijo pretoka, tako da odsesovanje ne slabi, ko se filter polni
- I/O in RS-485 za daljinski vklop/izklop, povezavo z gostiteljskim strojem ali robotom in centralno krmiljenje več enot
- Senzorje PM2,5, VOC in O₃ po izbiri
Izvedbo i izberite, ko se mora odsesovalnik vklapljati in izklapljati skupaj s strojem ali proizvodno linijo ali ko ob njem ni nikogar, ki bi preverjal filtre. Kompaktna F250s in F350s, modeli D250, D350 in D500, FS300 in FGS2400 so na voljo samo v standardni izvedbi.
Primeri

Izdelovalec napisov, CO₂ laser z mizo 90 × 130 cm, rezanje akrila in graviranje usnja.
PA-FS800, priporočen za to velikost mize, s filtri F9, H14 in aktivnim ogljem za vonj akrila in usnja.
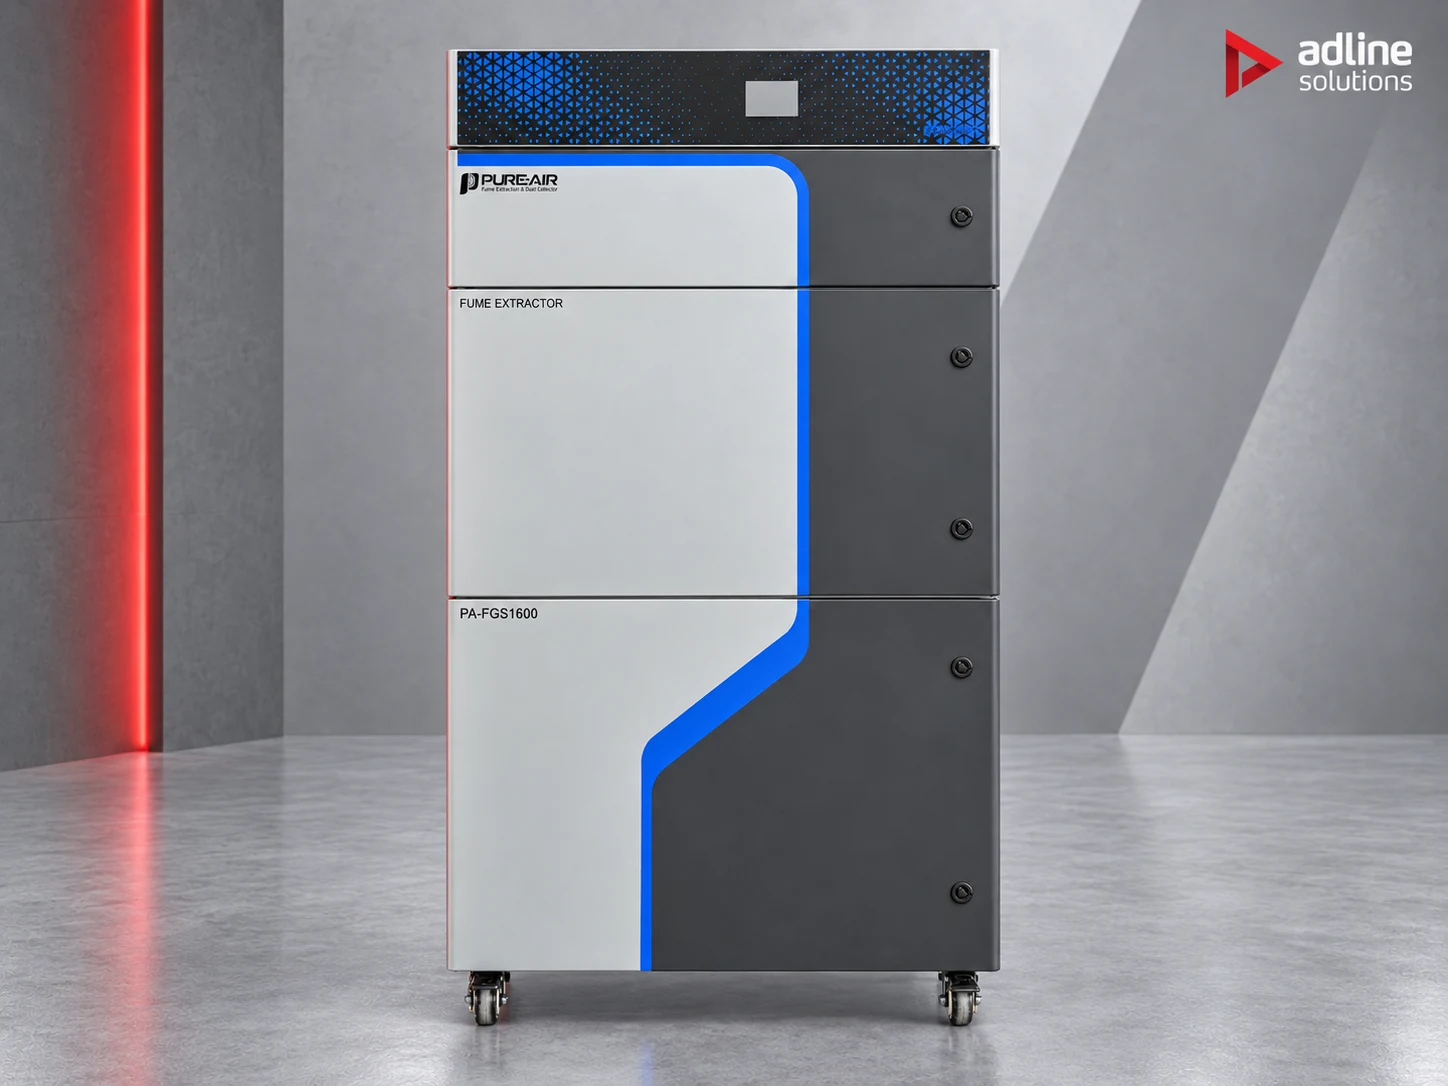
Mizarska delavnica, CO₂ laser z mizo 100 × 160 cm, rezanje vezanih plošč in MDF.
PA-FGS1600. Kartuša iz PTFE z mineralnim prahom zajame lepljiv lesni prah, ki bi zamašil predfilter enote FS.
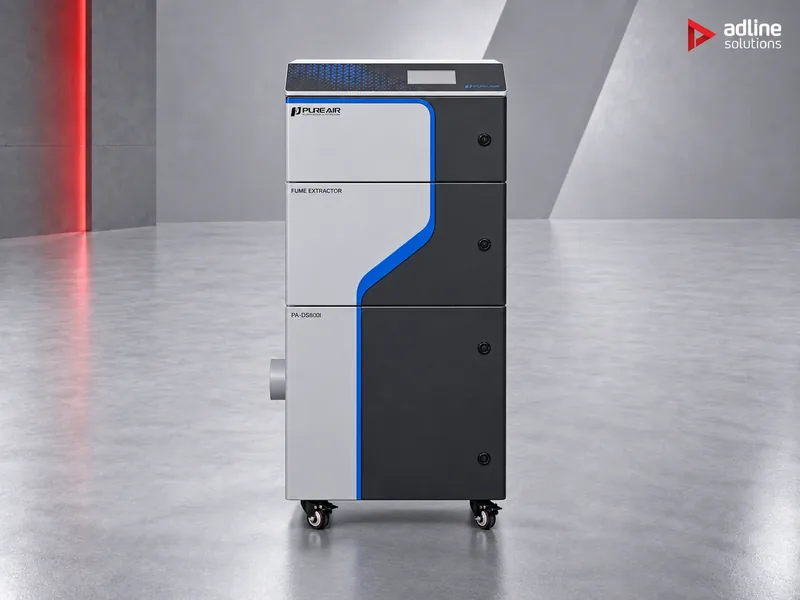
Linijska postaja za označevanje na montažni liniji.
Enota DS v izvedbi i, na primer PA-DS800i, tako da se odsesovalnik prek I/O ali RS-485 vklaplja in izklaplja skupaj z linijo in opozori, preden se filtri zamašijo.
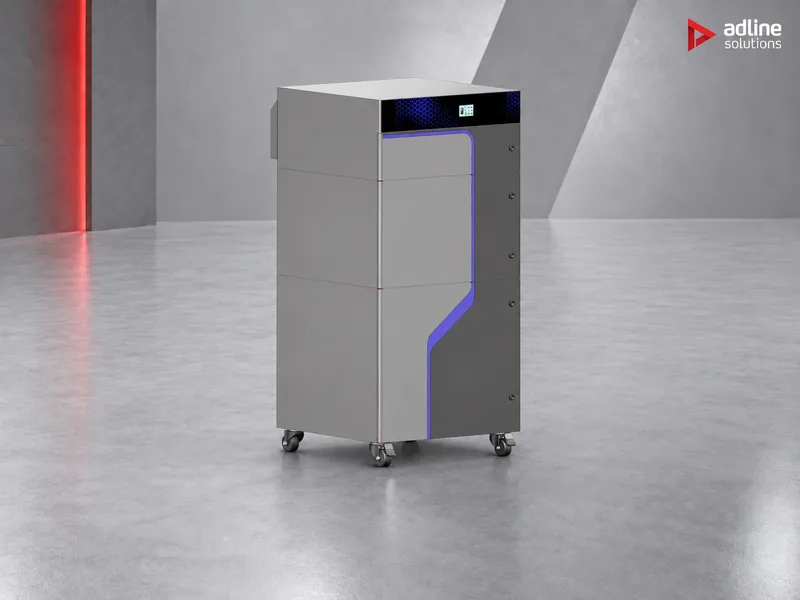
Lasersko čiščenje barvanih delov ali rezanje plošč iz ogljikovih vlaken.
Serija DFS, na primer PA-DFS1600: ognjevarna kartuša iz PTFE je zasnovana za vroče, delno goreče delce ter abraziven, prevoden prah. Pri rezanju ogljikovih vlaken uporabite ozemljene, antistatične cevi.

Mesto za TIG varjenje ali postaja za odstranjevanje prahu pri 3D tiskalniku za kovine.
Serija D, nameščena ob postopku in priključena prek šobe ali nape. Pri kovinskem prahu ozemljite cevovod in enoto.
Pred naročilom
- Vse enote v ponudbi delujejo na enofazno napajanje 90–110 V ali 210–257 V, 50/60 Hz.
- Enote filtriran zrak vračajo v prostor, zato pri serijah FS, FGS, DS in DFS odvod na prosto ni potreben.
- Na izstopu pustite približno 150 mm prostora, sprednja stran pa naj bo dostopna: filtri se menjajo spredaj.
- Nobena od enot ni protieksplozijsko zaščitena. Če delate s kovinskim prahom ali drugim gorljivim prahom, nam sporočite vrsto prahu in količine, in pregledali bomo uporabo.
Pogosta vprašanja
Ali lahko en odsesovalnik obdeluje les in akril?
Da, če izberete serijo FGS. Njena kartuša iz PTFE z mineralnim prahom obvlada lepljiv lesni prah, stopnji H14 in aktivno oglje pa poskrbita tudi za dim akrila. Enota FS pri lesu hitro izgubi predfilter.
Ali potrebujem odvod na prosto?
Pri serijah FS, FGS, DS in DFS ne: zrak filtrirajo v več stopnjah do H14 in očiščenega vrnejo v prostor. Potrebujete le kratko, ravno cev od stroja do odsesovalnika.
Kakšna je razlika med modelom in njegovo izvedbo i?
Odsesovanje in filtracija sta enaka. Izvedba i doda prikaz dejanskega pretoka in tlaka, opozorila za filtre, samodejno kompenzacijo pretoka ter povezavo I/O in RS-485 z Vašim strojem ali linijo.
Ali lahko z laserjem režem PVC, če imam odsesovalnik?
Ne. PVC pri rezanju sprošča vodikov klorid, jedki hlapi pa napadajo optiko in kovinske dele laserja tudi ob dobrem odsesovanju. PVC ali drugih kloriranih plastik ne obdelujte z laserjem; če niste prepričani, kaj material vsebuje, nam pošljite tehnični list.
Kateri model ustreza našemu laserju?
Za CO₂ laserje začnite pri zgornji tabeli velikosti delovnih miz. Za postaje za označevanje in celice za obdelavo kovin nam pošljite model stroja, število mest zajema in dolžino cevovoda, in enoto bomo dimenzionirali mi.