
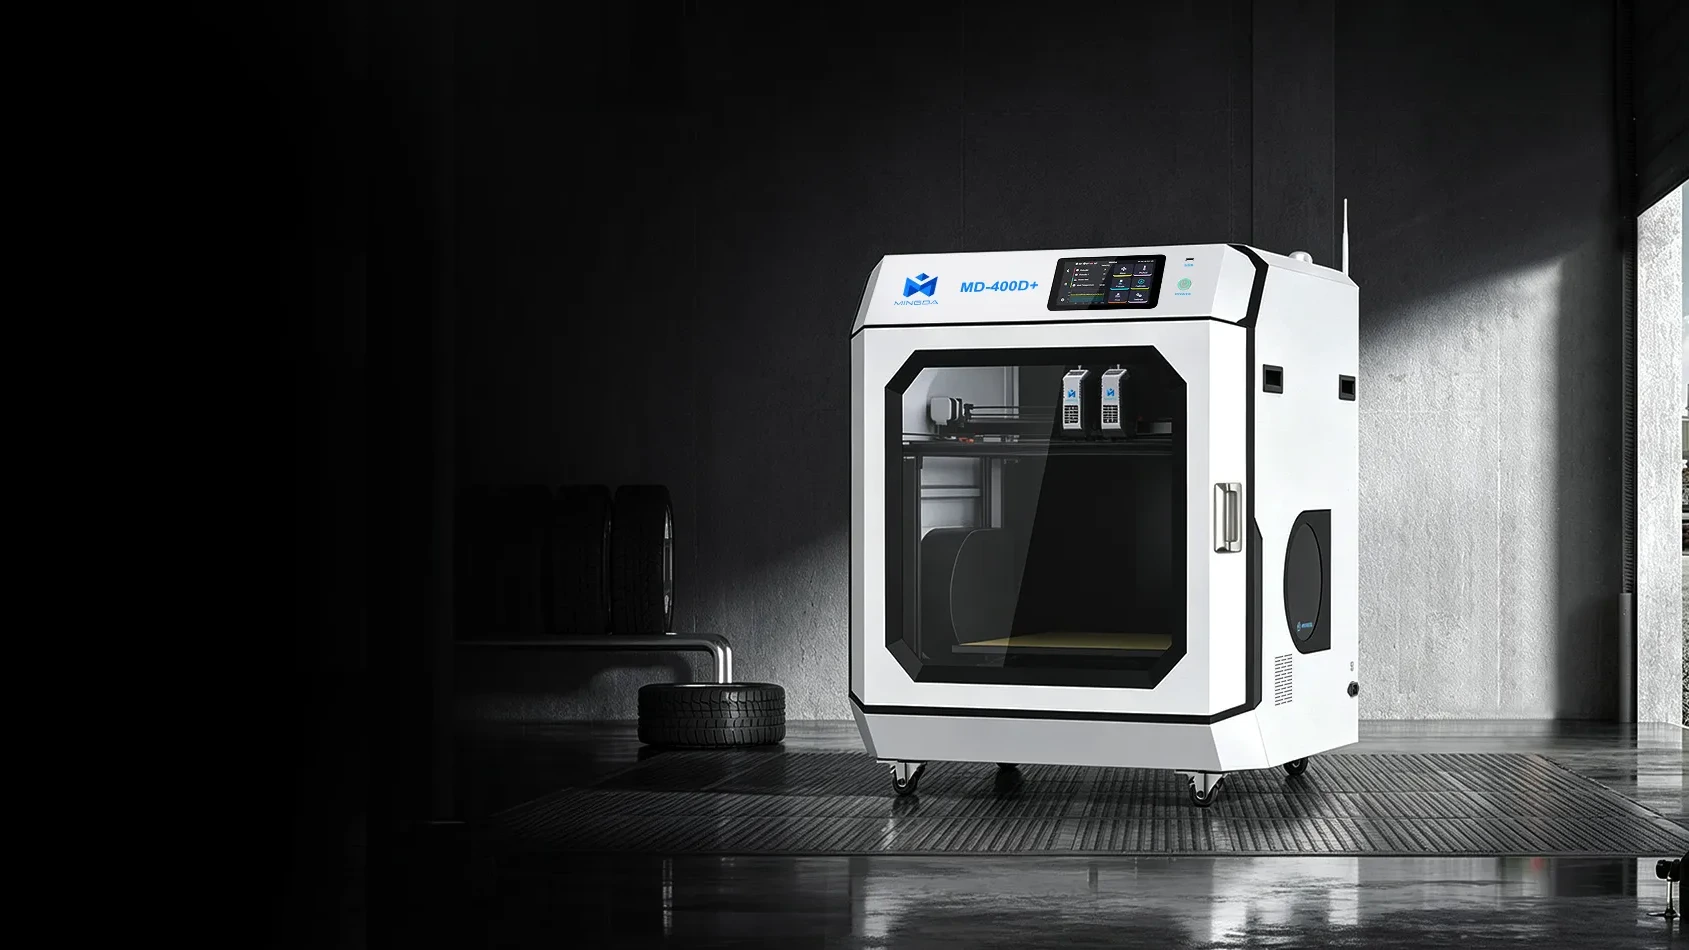
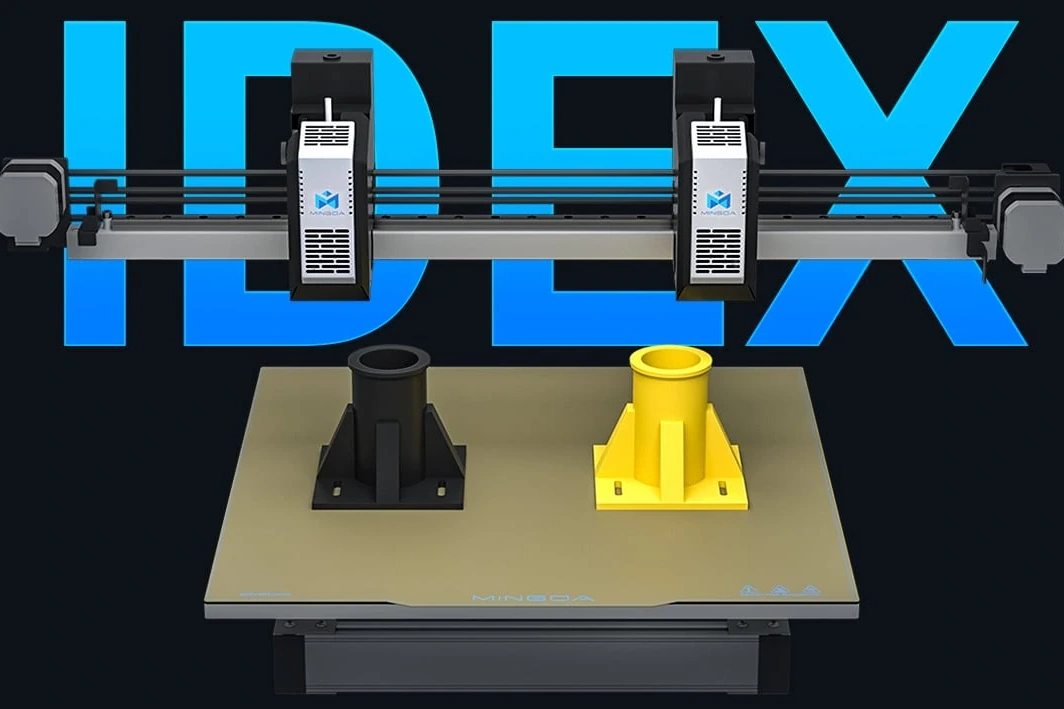
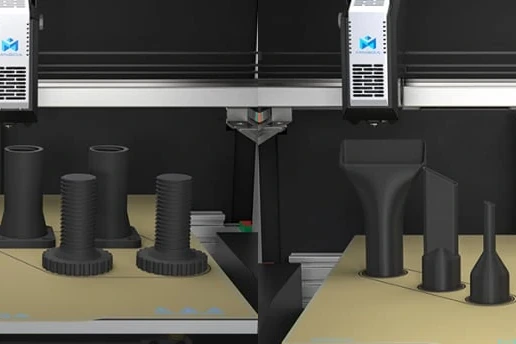
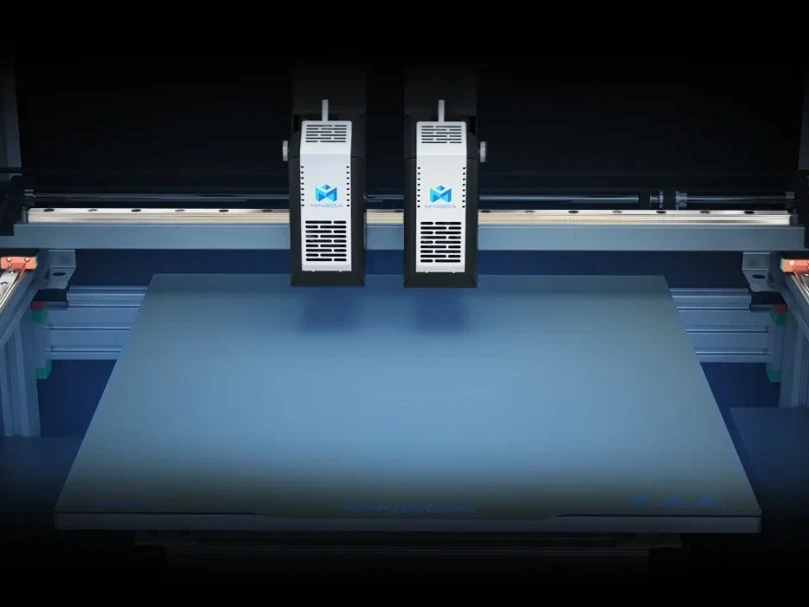
MD-400D+ ima neodvisen dvojni ekstruder — dve glavi, ki se ločeno premikata nad isto gradbeno prostornino 400 × 400 × 400 mm. Prav ta razlika omogoča čist tisk iz dveh materialov: vsaka šoba se umakne, ko ne tiska, zato ne more kapljati na izdelek ali onesnažiti drugega materiala.
Na stroju z eno glavo tisk dveh materialov pomeni, da je treba enega izprazniti iz hotenda, preden lahko začne drugi. Odpadni stolp, ki pri tem nastane, lahko porabi več filamenta kot sam izdelek. Tu ni ne praznjenja ne stolpa.
Dve glavi, dva materiala, čist spoj
Ker materiala nikoli ne delita poti taline, meja med njima ostane ostra — brez madežev, brez zabrisanega prehodnega območja vzdolž spoja. Pri dvobarvnem izdelku je to razlika med ostrim in razmazanim robom; pri izdelku iz dveh materialov pa razlika med tem, ali stik zdrži ali popusti.
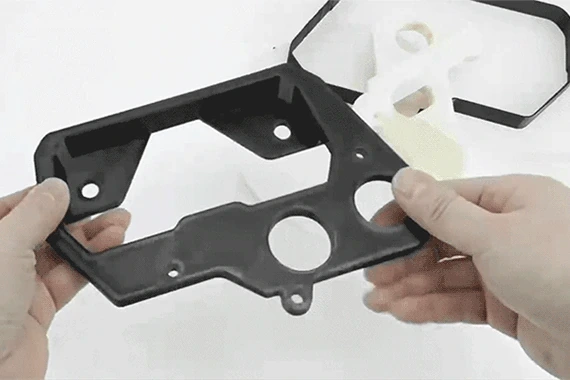
Podpore, ki jih je res mogoče odstraniti
Druga glava je najbolj uporabna, ko nosi podporni material in ne druge barve. Odlomljive podpore se odlomijo in pustijo podprto ploskev gladko, namesto razbrazdane površine, ki nastane, ko so podpore natisnjene iz materiala samega modela. Vodotopne podpore gredo še dlje: izdelek gre v vodo in podpore se raztopijo, kar je edini praktičen način za tisk zaprte notranje geometrije in votlih struktur.
Čemu sta dva materiala v resnici namenjena
Združevanje materialov v enem izdelku je tisto, s čimer dvojni ekstruder upraviči svojo ceno:
- Funkcija. Togo ohišje iz PETG s TPU tam, kjer se mora izdelek upogibati ali oprijemati, natisnjeno v enem kosu.
- Brez sestavljanja. Predmet iz več delov se natisne v celoti, zato so povezave natisnjene, ne zlepljene ali privijačene — in so zato močnejše.
- Stroški. Poceni filament skozi veliko šobo za polnilo, kakovosten material in fina šoba za zunanjost. Proračun gre v površino, ki jo vsakdo vidi.
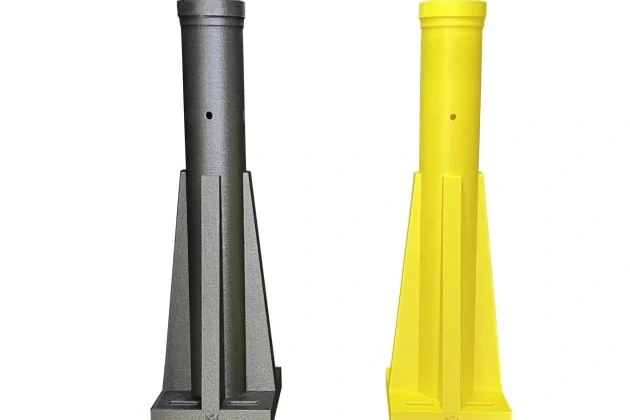
Ali pa natisnite vse dvakrat
Ko opravilo potrebuje en material, druga glava namesto tega podvoji zmogljivost. Copy Mode natisne isti izdelek dvakrat hkrati — preprosta prepolovitev čakalne vrste pri serijskem delu. Mirror Mode pri simetričnem izdelku hkrati natisne eno polovico in njeno zrcalno sliko ter čas izdelave skrajša približno na polovico.
Izdelan za hitro delo, ne le za hitre podatke
Programska oprema Klipper omogoča do 300 mm/s premikanja in 200 mm/s tiska pri 10.000 mm/s² — od 0 do 300 mm/s v 0,02 sekunde — s pretokom 40 mm³/s. Industrijska linearna vodila, CNC brušena na mikronske tolerance, preprečujejo, da bi se ta hitrost spremenila v napake na površini, dvojni sistem hlajenja z aerodinamičnim kanalom pa utrdi plasti, preden se glava vrne.
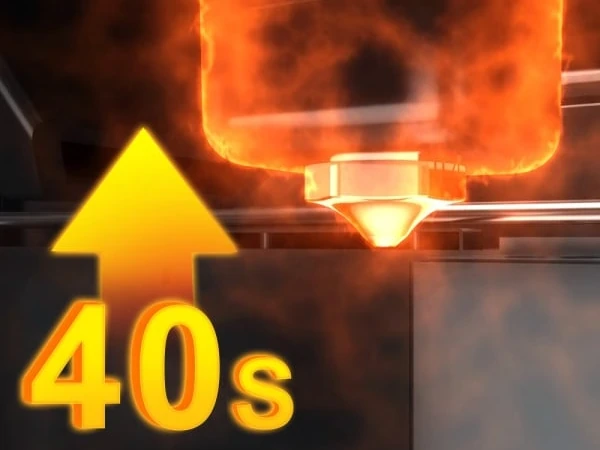
Hotend doseže 200 °C v približno 40 sekundah, čas segrevanja pa je enak pri 220 V in pri 110 V — podrobnost, ki je pomembna, če se stroj seli med lokacijami. Najvišja temperatura šobe je 350 °C, s komoro 45 °C, zato so tehnični polimeri v dosegu in ne le želja.
Praktični primer
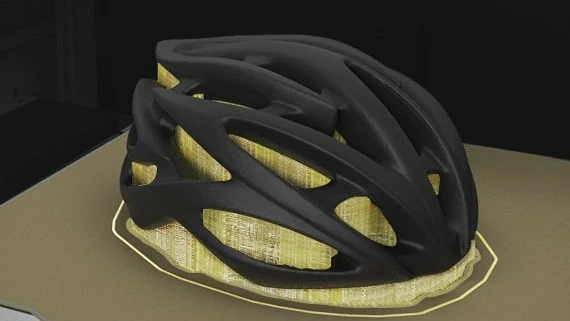
MINGDA-jevo referenčno opravilo je kolesarska čelada, 266 × 210 × 130 mm, natisnjena iz PLA-HF s podporami iz PVA pri 200 mm/s: približno 34 ur, v primerjavi s približno štirimi dnevi v običajnem PLA pri 50 mm/s. To so proizvajalčevi testni podatki, navedeni za referenco — čelada je dober primer, ker brez topnih podpor sploh ne bi šla iz tiskalnika.
Delovanje
Samopreverjanje ob vklopu pred začetkom opravila preizkusi ekstruder, ogrevano podlago, kamero, samodejno niveliranje in ventilatorje ter poroča na 7-palčnem zaslonu, ki deluje v več jezikih. Filament v dveh neodvisnih zaprtih posodah ostane suh med opravili. Delavnica z več stroji jih lahko upravlja skupaj za serijsko proizvodnjo, opravila pa je mogoče pošiljati in spremljati na daljavo.
Stroj meri 758 × 660 × 911 mm in porabi do 800 W pri 100–240 V, 50/60 Hz. Odpremi se s 126 kg v 0,73 m³.