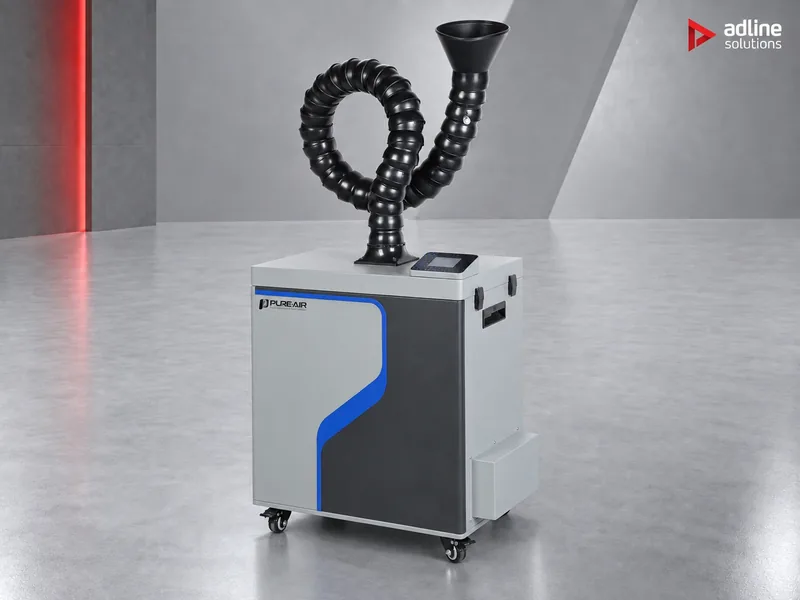
Защо аспирацията е важна
Лазерът превръща част от материала в дим, газове и фин прах. Когато димът не се отвежда още при източника, той се утаява обратно върху детайла, върху оптиката и върху хората при машината. Проблемите изглеждат несвързани, но обикновено имат тази обща причина.
Качество на обработката
- Замърсени или леко обгорели ръбове
- Остатъци по повърхността
- Лепилото и боята не се задържат добре
Постоянство
- Детайлите се различават от поръчка до поръчка
- Чести корекции на настройките
- Димът по пътя на лъча поглъща и разсейва част от лазерната енергия
Машина
- Отлагания по лещата и огледалата
- Загуба на мощност при рязане
- По-често почистване и поддръжка
Хора
- Дим и миризма в цеха
- Раздразнени очи и гърло
- Умора и по-ниска концентрация
Стъпка 1: започнете от материала
Всяка серия е проектирана според праха и дима, които отделя даден процес. Изборът по материал е по-важен от избора по въздушен дебит: неподходящата първа филтърна степен се запушва или износва много преди нормалния си живот.
Степени на филтрация
| Какво обработвате | Серия | Първа филтърна степен | Примерни модели |
|---|---|---|---|
| Акрил, пластмаси, хартия и картон, кожа, текстил на CO₂ лазер; CNC фрезоване на акрил, композити и пластмаси; 3D печат със смола и FFF | FS | Предфилтър F9 с дълбоко плисиране, след това H14 и активен въглен | PA-FS300, PA-FS800, PA-FS1600 |
| Дърво, шперплат, MDF и ПДЧ на CO₂ лазер, CNC фреза или нестинг машина | FGS | PTFE патрон с минерален прах, след това H14 и активен въглен | PA-FGS800, PA-FGS1600, PA-FGS2400 |
| Фибър, UV и CO₂ лазерно маркиране и кодиране на метали, пластмаси, кашони, печатни платки и чипове | DS, F-s | DS: предфилтър F9, H14 и активен въглен. F250s/F350s: предфилтър F5 и H14, без въглен | PA-F250s, PA-DS400, PA-DS1600 |
| Обработка на метал на едно работно място: лазерно скрайбиране и пробиване, лазерно и TIG заваряване, почистване на чапак, адитивно производство от метал и отстраняване на прах | D | D250–D500: торбен филтър F9, без HEPA степен. D800 и нагоре: огнеустойчив PTFE патрон, след това H14; въглен по избор | PA-D350, PA-D800, PA-D1600 |
| Въглеродни влакна и композитни ламинати (CFRP, CMC); лазерно почистване на боядисани или окислени детайли | DFS | Огнеустойчив PTFE патрон, след това H14 и активен въглен | PA-DFS800, PA-DFS1600, PA-DFS2400 |
Дървото е най-честата грешка. Смолата и свързващото вещество в плочата правят дима лепкав и той запушва предфилтъра F9 на уред от серия FS за малка част от нормалния му живот. Ако лазерът реже редовно дърво или MDF, изберете серия FGS, дори ако реже и акрил.
Материали, които изискват повече внимание
Някои материали отделят токсични, корозивни или лепкави газове. При тях аспирацията при източника не е по избор: тя защитава оператора и машината. Един от тях, PVC, изобщо не бива да се обработва с лазер.
| Материал | Какво отделя лазерът | Какво да предвидите |
|---|---|---|
| PVC и PVC винил | Хлороводород (HCl), който образува корозивни пари и уврежда лещата, огледалата и металните части на машината | Не режете и не гравирайте PVC или други хлорирани пластмаси с лазер: филтърът отвежда дима, но не спира образуването на газа в машината. Ако не сте сигурни какво съдържа даден материал, изпратете ни техническия му лист. |
| ABS | Стирен и азотни съединения, сред които може да има циановодород, със силна миризма | Проверете при производителя на лазера дали ABS е одобрен за машината; използвайте филтър със степен с активен въглен, например серия FS |
| Поликарбонат (PC) | Гъст, дразнещ дим, който оставя лепкави остатъци | Очаквайте отлагания в машината и по-бързо натоварване на филтрите; проверявайте филтрите по-често |
| Гума | Дразнещ дим със силна миризма (серни съединения, според състава) и гъста сажда, която бързо се утаява по оптиката | Непрекъсната аспирация по време на гравирането и по-често почистване на оптиката |
| Композити със смоли | Летливи органични съединения и други газове, според смолата | Пълна филтрация: серия DFS за лазерно рязане на ламинати от въглеродни влакна, серия FS за CNC фрезоване на композити (Стъпка 1). За други смоли ни изпратете вида на смолата. |
| Дърво, MDF и шперплат | Големи количества фин прах, смола и дим | Серия FGS, както в Стъпка 1 |
Стъпка 2: оразмерете според машината
За CO₂ лазерите PURE-AIR препоръчва всеки модел за определен размер на работното поле. Намерете Вашето поле в таблицата по-долу; ако работите с няколко машини на един уред или полето Ви е между два реда, изпратете ни моделите и ние ще оразмерим уреда.
| Работно поле на CO₂ лазера | Акрил, пластмаси, кожа (FS) | Дърво и MDF (FGS) | Въздушен дебит |
|---|---|---|---|
| 30 × 40 cm или 30 × 50 cm | PA-FS300 | — | 300 m³/h |
| 40 × 60 cm | PA-FS400 | — | 400 m³/h |
| 80 × 100 cm | PA-FS500 | PA-FGS800 | FS500: 500 m³/h · FGS800: 800 m³/h |
| 90 × 130 cm | PA-FS800 | PA-FGS1600 | FS800: 800 m³/h · FGS1600: 1600 m³/h |
| 100 × 160 cm | PA-FS1600 | PA-FGS1600 | 1600 m³/h |
| 130 × 250 cm и голям формат | PA-FS2400 | PA-FGS2400 | 2400 m³/h |
Станциите за маркиране и клетките за обработка на метал се оразмеряват по друг начин: по броя на точките на улавяне, по смукателния чадър или дюза и по дължината на въздуховода. Сериите DS, D и DFS включват модели от компактни уреди до 2400 m³/h.
| Модел | Въздушен дебит | Макс. разрежение | Вход |
|---|---|---|---|
| PA-F250s | 250 m³/h | 2800 Pa | 50 / 75 mm |
| PA-F350s | 350 m³/h | 3700 Pa | 50 / 75 mm |
| PA-DS400 | 400 m³/h | 8000 Pa | 75 / 100 mm |
| PA-DS800 | 800 m³/h | 10 000 Pa | 100 / 125 mm |
| PA-DS1600 | 1600 m³/h | 10 000 Pa | 150 mm |
| PA-D250 | 250 m³/h | 2700 Pa | 75 / 100 mm |
| PA-D500 | 500 m³/h | 10 000 Pa | 75 / 100 mm |
| PA-D1600 | 1600 m³/h | 10 000 Pa | 150 mm |
| PA-DFS800 | 800 m³/h | 10 000 Pa | 100 / 125 mm |
| PA-DFS2400 | 2400 m³/h | 10 000 Pa | 200 mm |
Високото разрежение позволява на уреда да улавя дима при дюзата, преди да се разпространи в помещението. Поддържайте въздуховода къс и прав: всеки допълнителен метър и всяко коляно намаляват засмукването в точката на улавяне.
Стъпка 3: стандартно или интелигентно управление
Повечето модели се предлагат в стандартна версия с управление PPS и във версия i с интелигентно управление PIPS. Аспирацията и филтрацията са еднакви; разликата е в информацията, която уредът показва, и в начина, по който се свързва с машината Ви. От 15 септември 2026 г. PURE-AIR доставя стандартните уреди с цветен LCD сензорен екран и подобрена система за управление.
Версията i добавя:
- Реален въздушен дебит и разрежение, показани на индустриален сензорен екран
- Следене на състоянието на филтрите с предупреждение, преди някоя степен да се запуши
- Автоматична компенсация на дебита, така че аспирацията не отслабва с натоварването на филтъра
- I/O и RS-485 за дистанционно пускане/спиране, връзка с основната машина или робот и централно управление на няколко уреда
- Сензори за PM2.5, VOC и O₃ по избор
Изберете версия i, когато филтърът трябва да се включва и изключва заедно с машина или производствена линия или когато никой не стои до него, за да проверява филтрите. Компактните F250s и F350s, D250, D350 и D500, FS300 и FGS2400 се предлагат само в стандартна версия.
Примери

Рекламно ателие, CO₂ лазер с поле 90 × 130 cm, рязане на акрил и гравиране на кожа.
PA-FS800, препоръчан за този размер на полето, с F9, H14 и активен въглен срещу миризмата на акрил и кожа.
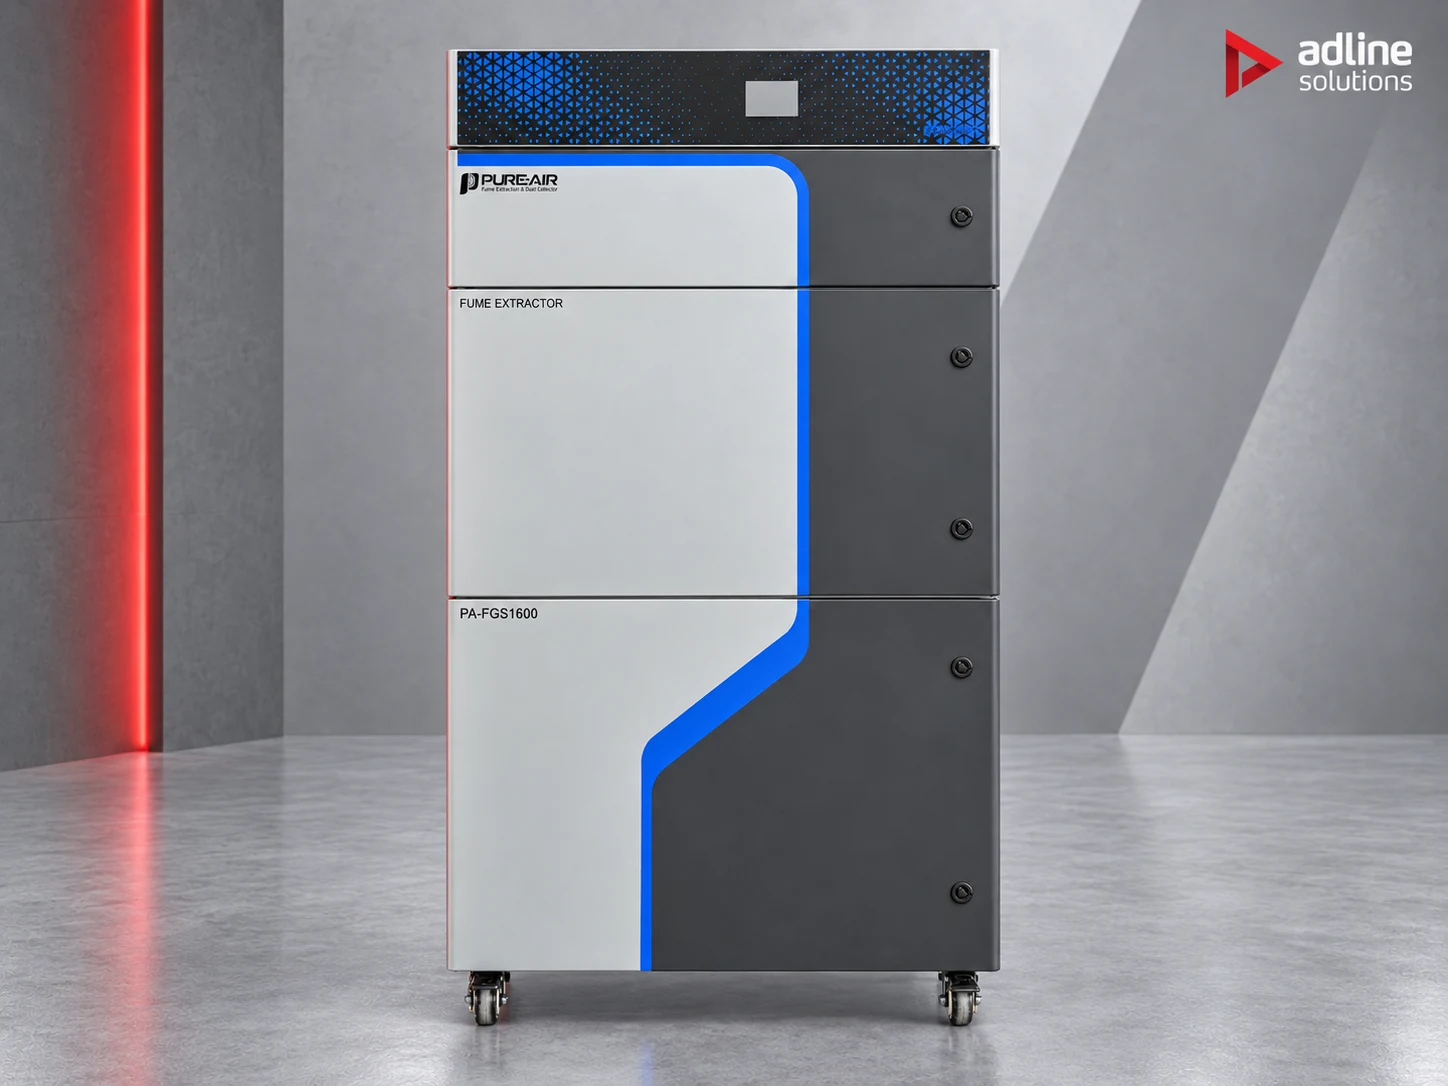
Мебелен цех, CO₂ лазер с поле 100 × 160 cm, рязане на шперплат и MDF.
PA-FGS1600. PTFE патронът с минерален прах поема лепкавия дървесен прах, който би запушил предфилтъра на уред FS.
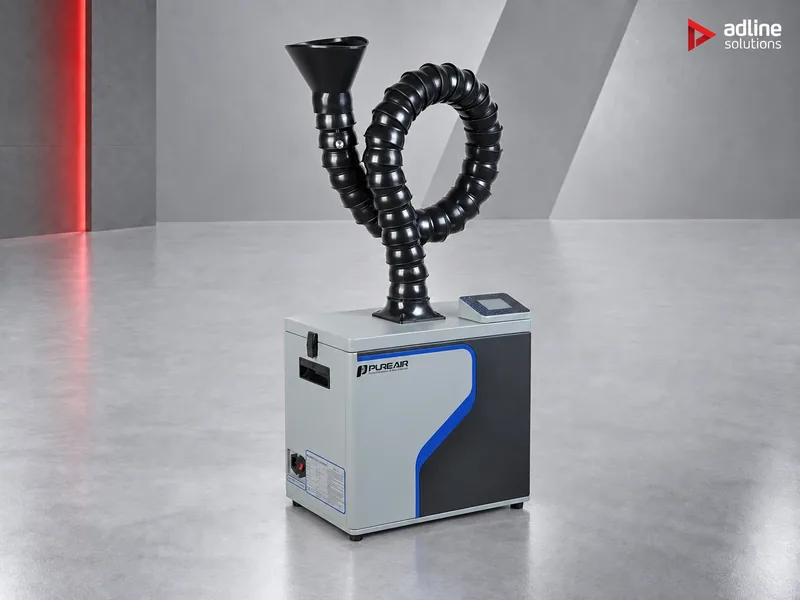
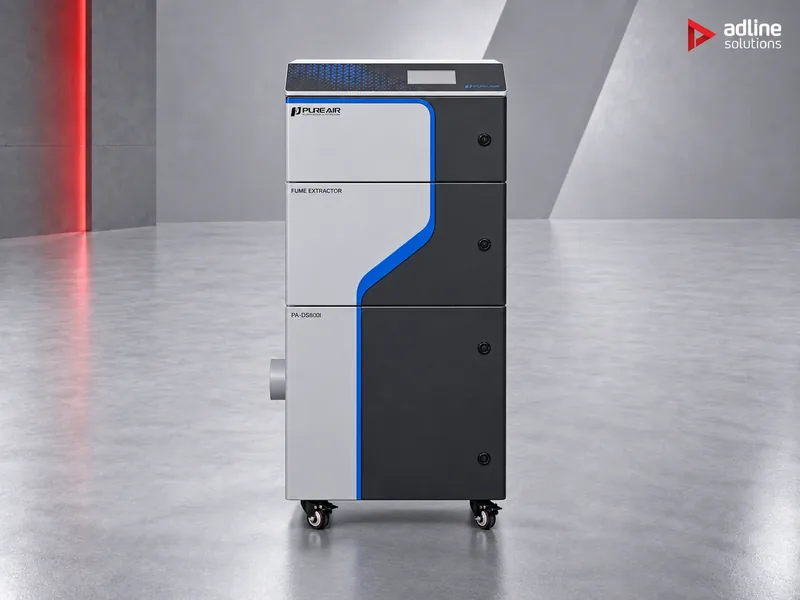
Станция за маркиране в монтажна линия.
Уред DS във версия i, например PA-DS800i, който се включва и изключва заедно с линията чрез I/O или RS-485 и предупреждава, преди филтрите да се запушат.
Лазерно почистване на боядисани детайли или рязане на панели от въглеродни влакна.
Серия DFS, например PA-DFS1600: огнеустойчивият PTFE патрон е проектиран за горещи, частично горящи частици и абразивен, токопроводим прах. При рязане на въглеродни влакна използвайте заземени антистатични въздуховоди.

Работно място за TIG заваряване или станция за отстраняване на прах от метален 3D принтер.
Серия D, разположена при процеса и свързана чрез дюза или смукателен чадър. При метален прах заземете и въздуховодите, и уреда.
Преди да поръчате
- Всички уреди от гамата работят на еднофазно захранване 90–110 V или 210–257 V, 50/60 Hz.
- Уредите връщат филтрирания въздух в помещението, затова за сериите FS, FGS, DS и DFS не е необходим въздуховод навън.
- Оставете около 150 mm свободно пространство при изхода и осигурете достъп отпред: филтрите се сменят отпред.
- Нито един от уредите не е взривозащитен. Ако работите с метален прах или друг горим прах, изпратете ни вида и количествата на праха и ние ще прегледаме приложението.
Често задавани въпроси
Може ли един филтър да обработва и дърво, и акрил?
Да, ако изберете серия FGS. Нейният PTFE патрон с минерален прах поема лепкавия дървесен прах, а степените H14 и активен въглен се справят и с дима от акрил. Уред FS, използван за дърво, бързо губи предфилтъра си.
Нужен ли ми е въздуховод навън?
Не и за сериите FS, FGS, DS и DFS: те филтрират на степени до H14 и връщат пречистения въздух в помещението. Нужен е само къс, прав въздуховод от машината до филтъра.
Каква е разликата между даден модел и неговата версия i?
Аспирацията и филтрацията са еднакви. Версията i добавя показване на реалния дебит и налягане, предупреждения за филтрите, автоматична компенсация на дебита и връзка чрез I/O и RS-485 с Вашата машина или линия.
Мога ли да режа PVC с лазер, ако имам филтър?
Не. При рязане PVC отделя хлороводород, а корозивните пари увреждат оптиката и металните части на лазера дори при добра аспирация. Не обработвайте PVC или други хлорирани пластмаси с лазер; ако не сте сигурни какво съдържа даден материал, изпратете ни техническия му лист.
Кой модел е подходящ за нашия лазер?
За CO₂ лазери започнете от таблицата с размерите на работното поле по-горе. За станции за маркиране и клетки за обработка на метал ни изпратете модела на машината, броя на точките на улавяне и дължината на въздуховода и ние ще оразмерим уреда.