
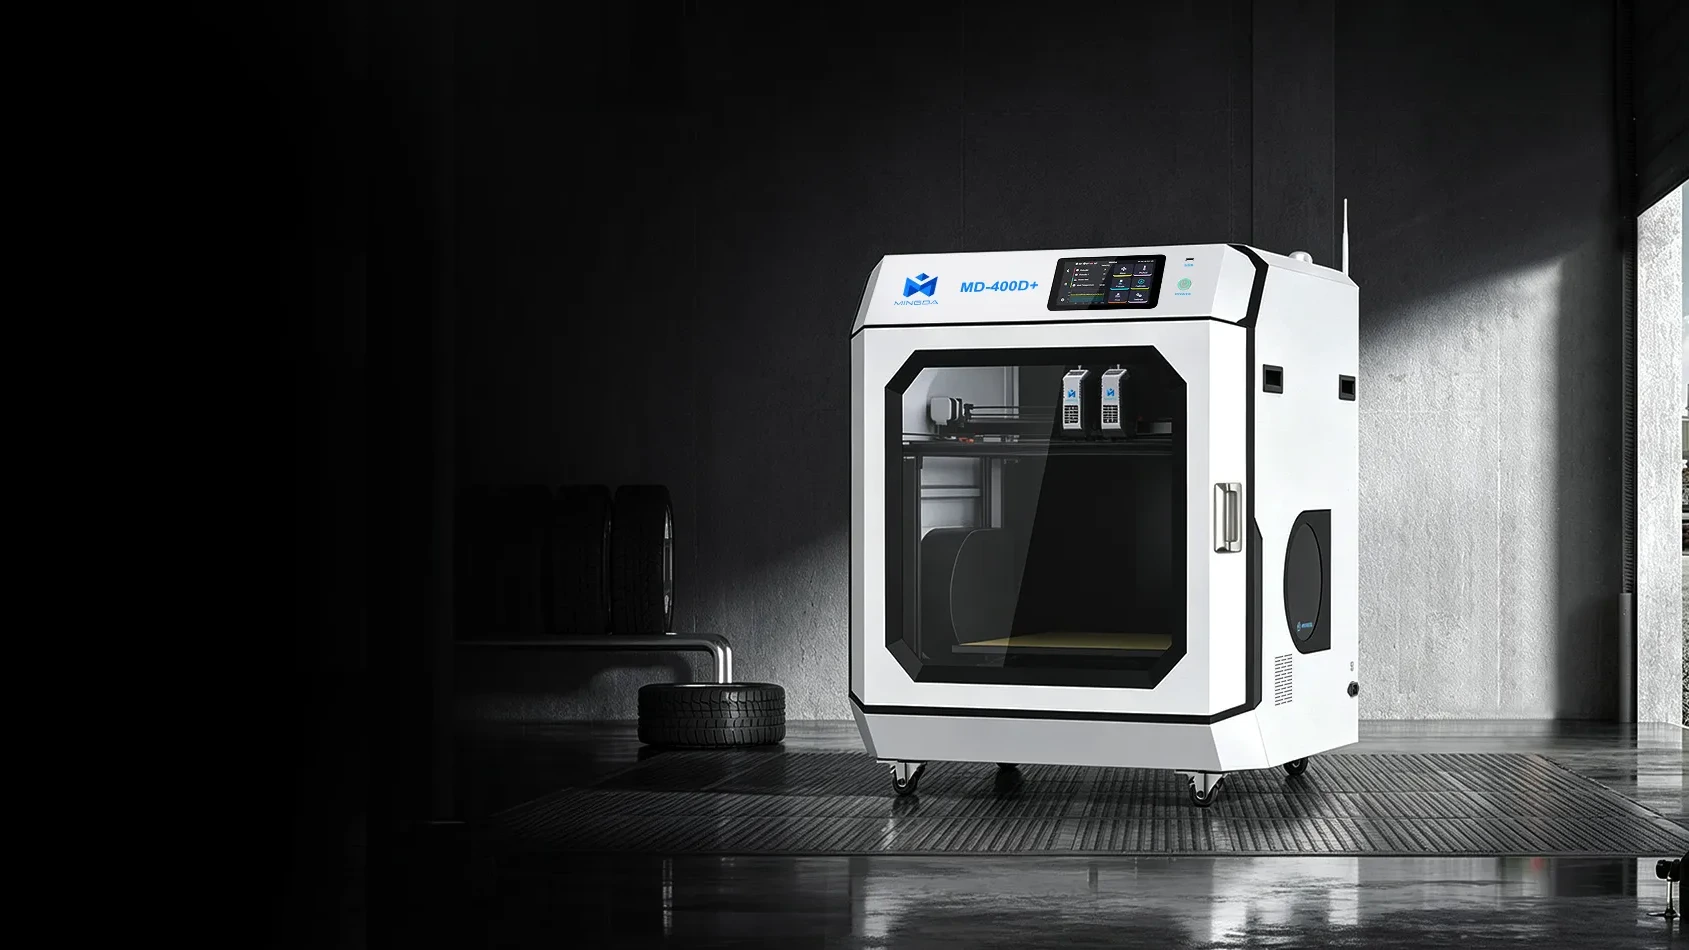
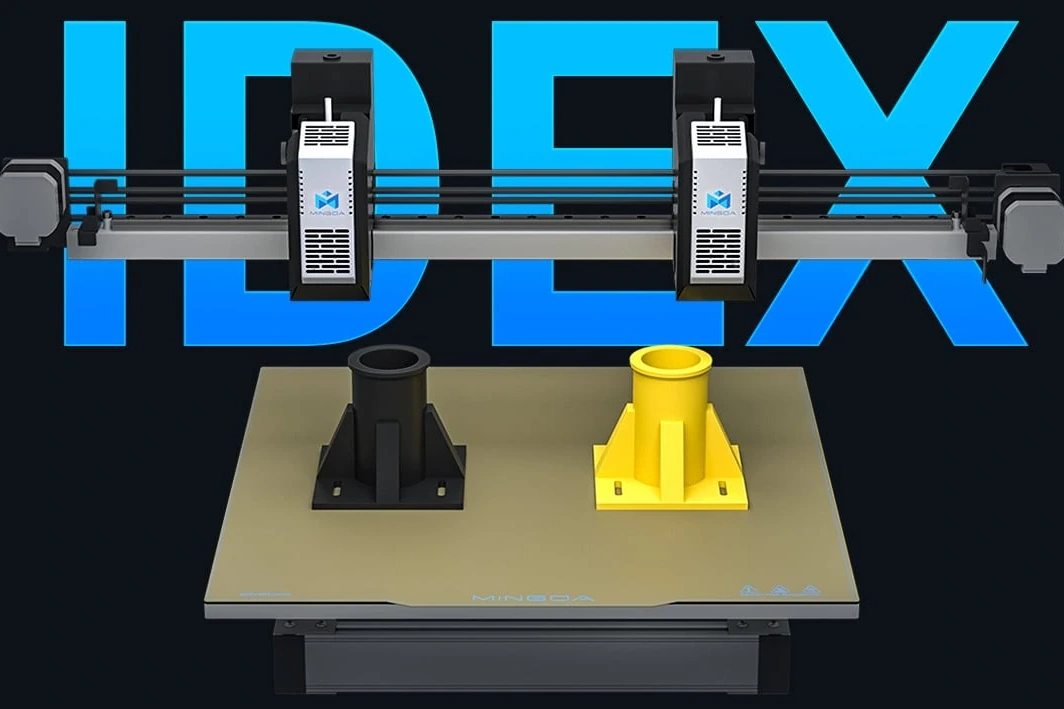
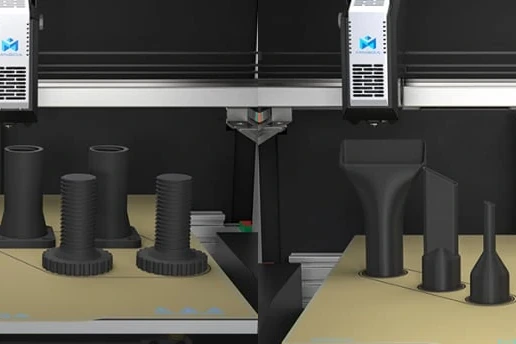
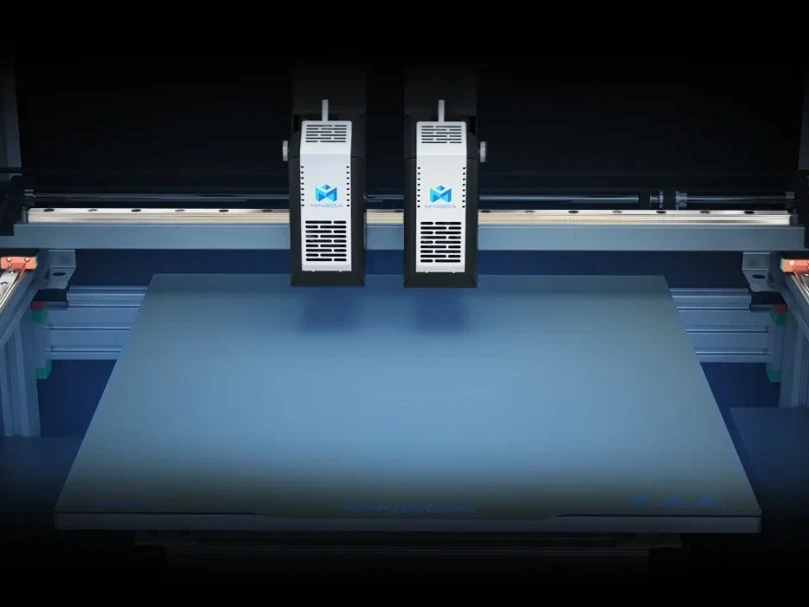
MD-400D+ е с независим двоен екструдер (IDEX) – две глави, които се движат поотделно в една и съща работна зона от 400 × 400 × 400 mm. Именно тази разлика прави възможен чистия печат с два материала: всяка дюза отива в позиция за паркиране, когато не печата, така че не може да капе върху детайла или да замърсява другия материал.
При машина с една глава печатът с два материала изисква единият да бъде изчистен от хотенда, преди да започне другият. Кулата за прочистване, която върви с това, може да изразходва повече филамент от самия детайл. Тук няма нито прочистване, нито кула.
Две глави, два материала, чиста граница
Тъй като материалите никога не споделят общ път на топене, границата между тях остава рязка – без оцветяване, без смесена преходна зона по шева. При двуцветен детайл това е разликата между ясен и размазан ръб; при детайл от два материала – разликата между връзка, която издържа, и връзка, която поддава.
Поддръжки, които наистина могат да се премахнат
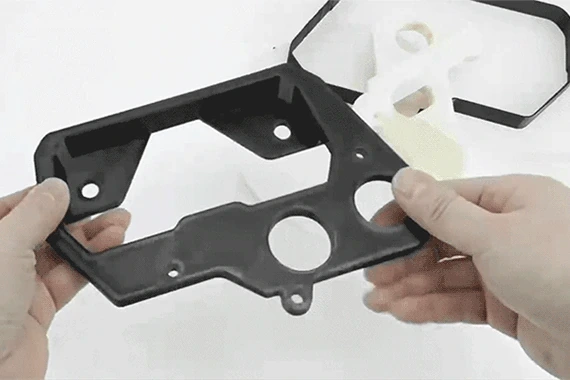
Втората глава е най-полезна с материал за поддръжки, а не с втори цвят. Отчупващите се поддръжки се отделят и оставят гладка опорна повърхност, вместо белязаната повърхност, която се получава, когато поддръжките са отпечатани от материала на модела. Водоразтворимите поддръжки отиват по-далеч: детайлът се потапя във вода и поддръжките се разтварят. Това е единственият практичен начин за печат на затворена вътрешна геометрия и кухи структури.
За какво всъщност служат два материала
Комбинирането на материали в един детайл е мястото, където двойният екструдер оправдава цената си:
- Функция. Твърдо тяло от PETG с TPU там, където детайлът трябва да се огъва или да осигурява захват – отпечатано като едно цяло.
- Без сглобяване. Многокомпонентен обект се отпечатва цял, така че връзките са отпечатани, а не залепени или завинтени – и затова са по-здрави.
- Разходи. Евтин филамент през голяма дюза за запълването, качественият материал и фина дюза за външната повърхност. Бюджетът отива за повърхността, която се вижда.
Или всичко по два пъти
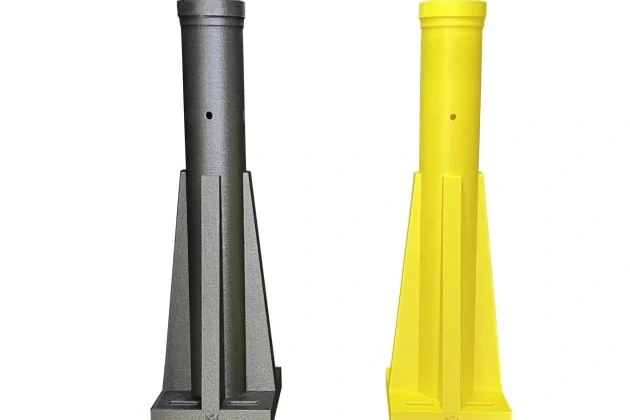
Когато задачата изисква един материал, втората глава удвоява производителността. Copy Mode печата един и същ детайл два пъти едновременно – при серийна работа опашката просто намалява наполовина. Mirror Mode печата едновременно половината от симетричен детайл и огледалния ѝ образ, като съкращава времето приблизително наполовина.
Създаден да работи бързо, а не само да се обявява за бърз
Фърмуерът Klipper осигурява до 300 mm/s скорост на придвижване и 200 mm/s скорост на печат при 10 000 mm/s² – от 0 до 300 mm/s за 0,02 секунди – с дебит 40 mm³/s. Индустриални линейни водачи, шлифовани с CNC до микронни допуски, не позволяват тази скорост да се превърне в дефекти по повърхността, а двойна охладителна система с аеродинамичен въздуховод втвърдява слоевете, преди главата да се върне.
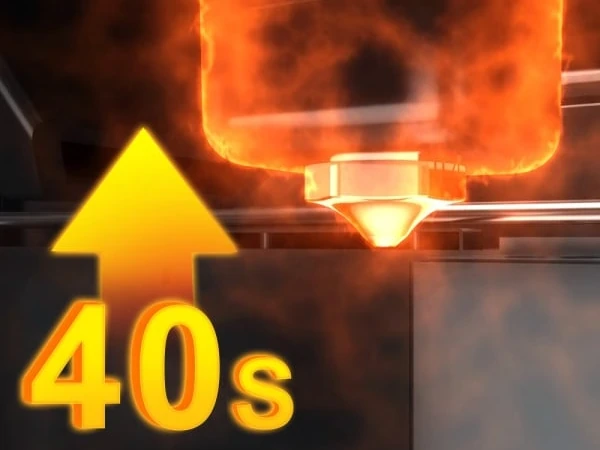
Хотендът достига 200 °C за около 40 секунди, а времето за загряване е еднакво при 220 V и при 110 V – детайл, който има значение, ако машината се премества между обекти. Максималната температура на дюзата е 350 °C, при камера от 45 °C, така че инженерните полимери са реално постижими, а не само на теория.
Пример от практиката
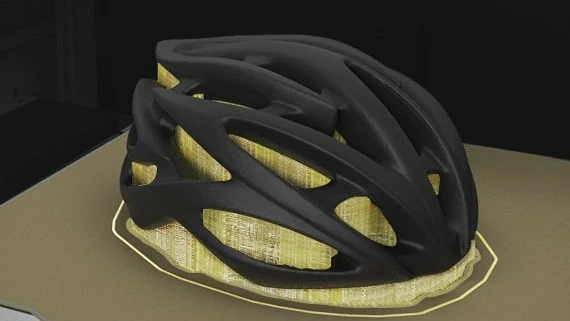
Референтната задача на MINGDA е велосипедна каска с размери 266 × 210 × 130 mm, отпечатана от PLA-HF с поддръжки от PVA при 200 mm/s: около 34 часа, срещу приблизително четири дни в обикновен PLA при 50 mm/s. Това са тестови стойности на производителя, дадени за ориентир – каската е добър пример, защото без разтворими поддръжки изобщо не може да бъде изработена.
В експлоатация
Самодиагностика при включване проверява екструдера, нагряваната маса, камерата, автоматичното нивелиране и вентилаторите преди старта на задачата и показва резултата на 7-инчовия екран, който работи на няколко езика. В двата независими херметични контейнера филаментът остава сух между отделните печати. Цех с повече от една машина може да ги управлява заедно за серийно производство, а задачите могат да се изпращат и наблюдават дистанционно.
Машината е с размери 758 × 660 × 911 mm и консумира до 800 W при 100–240 V, 50/60 Hz. Доставя се с тегло 126 kg в обем 0,73 m³.