Τι κάνει μια συσκευή συγκόλλησης laser χειρός
Μια πηγή laser ινών σε κινητό ερμάριο στέλνει τη δέσμη μέσω οπτικής ίνας σε μια ελαφριά κεφαλή συγκόλλησης. Ο χειριστής οδηγεί την κεφαλή κατά μήκος της σύνδεσης όπως μια τσιμπίδα, όμως η ενέργεια φτάνει ως εστιασμένη δέσμη πλάτους λίγων χιλιοστών αντί για τόξο. Το λουτρό τήξης είναι μικρό, το μέταλλο γύρω του παραμένει ψυχρό, και η ραφή βγαίνει λεπτή και ομοιόμορφη. Στο Hanma HT η κεφαλή ζυγίζει έως 600 g, ώστε να κρατιέται σε όλη τη βάρδια.
Συγκόλληση
- Συνεχής, σημειακή ή με ταλάντωση
- Με ή χωρίς σύρμα πλήρωσης
Καθαρισμός
- Λειτουργία καθαρισμού στην ίδια κεφαλή
- Αφαίρεση σκουριάς, βαφής, οξειδίων και λαδιών πριν από τη συγκόλληση
Ελάχιστη παραμόρφωση
- Στενή θερμικά επηρεασμένη ζώνη
- Η λεπτή λαμαρίνα μένει επίπεδη, οι εμφανείς επιφάνειες καθαρές
Εύκολη εκμάθηση
- Προρυθμίσεις ανά μέταλλο και πάχος
- Αλλαγή ρυθμίσεων στο τεμάχιο από το Wi-remote
Ξεκινήστε από αυτό που συγκολλάτε
| Η εργασία σας | Τυπικό μέταλλο και πάχος | Από πού να ξεκινήσετε |
|---|---|---|
| Φωτεινά γράμματα, φωτεινά κουτιά, επιγραφές | Ανοξείδωτος χάλυβας και αλουμίνιο, 0,5 – 3 mm | HT1500· HT2000 αν το αλουμίνιο είναι καθημερινή εργασία |
| Περιβλήματα, ερμάρια, τεμάχια λαμαρίνας | Ανοξείδωτος και ανθρακούχος χάλυβας, 1 – 3 mm | HT1500 |
| Κάγκελα, αυλόπορτες, περιφράξεις | Σωλήνες και λαμαρίνα από ανοξείδωτο και ανθρακούχο χάλυβα, 2 – 4 mm | HT2000 |
| Πλαίσια, βάσεις, ελαφριές κατασκευές | Ανθρακούχος χάλυβας, 4 – 6 mm | HT3000 |
| Μικτό εργαστήριο, και με αλουμίνιο και χαλκό | Διάφορα μέταλλα, έως 3 – 4 mm | HT2000 |
| Επισκευές και συντήρηση επί τόπου | Μικτά, συχνά λεπτά | HT1500 ή HT2000, με μονοφασικό 220 V |
Ο επιλογέας στην κορυφή αυτής της σελίδας κάνει το ίδιο με τρεις ερωτήσεις. Τα παρακάτω βήματα εξηγούν κάθε επιλογή.
Laser, TIG ή MIG: τι δείχνει η έρευνα
Η συγκόλληση laser συγκρίνεται με τη συγκόλληση τόξου σε εργαστήρια εδώ και χρόνια. Οι παρακάτω μελέτες μέτρησαν ταχύτητα, θερμότητα, παραμόρφωση, αντοχή και καπνούς στο ίδιο υλικό, συγκολλημένο και με τους δύο τρόπους. Έγιναν με εργαστηριακό και βιομηχανικό εξοπλισμό, όχι με συγκεκριμένο μηχάνημα χειρός, οπότε δείχνουν τη διαφορά ανάμεσα στις διεργασίες και όχι ένα εγγυημένο αποτέλεσμα.
| Τι μετρήθηκε | Παλμικό laser | Παλμικό TIG |
|---|---|---|
| Ταχύτητα συγκόλλησης | 160 mm/min | 32,5 mm/min |
| Πλάτος θερμικά επηρεασμένης ζώνης | 0,75 mm | 7,65 mm |
| Μέγιστη γωνιακή παραμόρφωση | 0,91° | περίπου 6,3° |
| Παραμένουσα τάση κοντά στη ραφή | περίπου 100 MPa, θλιπτική | περίπου 430 MPa, εφελκυστική |
| Αντοχή σε εφελκυσμό της σύνδεσης | 806 MPa | 804 MPa |
| Απόδοση σύνδεσης | 95,4% | 95,2% |
Πηγή: Junaid et al., Journal of Materials Processing Technology, 2017, σε λεπτό φύλλο κράματος τιτανίου. Η σύνδεση laser συγκολλήθηκε περίπου πέντε φορές γρηγορότερα, η θερμικά επηρεασμένη ζώνη της ήταν δέκα φορές στενότερη και το φύλλο παραμορφώθηκε περίπου επτά φορές λιγότερο, ενώ η σύνδεση ήταν εξίσου ανθεκτική με τη σύνδεση TIG: και οι δύο έσπασαν στο μητρικό μέταλλο, όχι στη ραφή.
Συγκόλληση laser
Δέσμη πλάτους περίπου 1 – 4 mm: στενή ραφή, θερμικά επηρεασμένη ζώνη κάτω του ενός χιλιοστού και φύλλο που μένει επίπεδο.
Συγκόλληση TIG
Ευρύ τόξο: φαρδιά ραφή, θερμικά επηρεασμένη ζώνη περίπου δέκα φορές πλατύτερη και φύλλο που φεύγει από την ευθυγράμμιση καθώς κρυώνει.
Άλλα ευρήματα που έχουν σημασία σε ένα εργαστήριο:
- Λιγότεροι καπνοί: σε διδακτορική μελέτη στο Silesian University of Technology, η συγκόλληση τόξου παρήγαγε περίπου 3,5 φορές περισσότερο καπνό ανά δευτερόλεπτο από τη συγκόλληση laser με την ίδια ενέργεια ανά χιλιοστό, και το MIG παρήγαγε τον περισσότερο. Πάνω από το 20% των σωματιδίων του καπνού laser ήταν ακόμη αρκετά μικρά για να εισπνευστούν, οπότε η απαγωγή εξακολουθεί να χρειάζεται.
- Καθαρότερες συνδέσεις, λιγότεροι πόροι: ο καθαρισμός με laser πριν από τη συγκόλληση μείωσε το πορώδες σε συγκολλημένο αλουμίνιο από 10 – 80% σε κάτω από 0,5% σε γωνιακές συγκολλήσεις ακμής (Al Shaer, Li και Mistry, Optics and Laser Technology, 2014).
- Η δεξιότητα εξακολουθεί να μετρά: μια μελέτη του 2025 στο Óbuda University βρήκε αποκλίσεις σε συγκολλήσεις laser χειρός ακόμη και με τις ρυθμίσεις που συνιστά ο κατασκευαστής, και κατέληξε ότι η ποιότητα εξαρτάται και από τον συγκολλητή. Οι προρυθμίσεις συντομεύουν την εκμάθηση· τα δοκίμια και η εκπαίδευση κάνουν τα αποτελέσματα σταθερά.
| Laser χειρός | MIG | TIG | Ηλεκτρόδιο | |
|---|---|---|---|---|
| Πάχος λαμαρίνας | 0,5 – 6 mm, ανάλογα με την ισχύ | Από 0,6 mm | Από 0,3 mm | Άνω των 2 mm, ακατάλληλο για λεπτή λαμαρίνα |
| Θερμική παραμόρφωση | Ελάχιστη | Μέτρια | Μέτρια | Υψηλή |
| Καθαρισμός μετά τη συγκόλληση | Συνήθως κανένας | Πιτσιλιές προς αφαίρεση | Ελάχιστος | Σκουριά (slag) προς αφαίρεση |
Το αντίτιμο είναι η αρχική επένδυση, που είναι υψηλότερη από ό,τι για μια συσκευή συγκόλλησης τόξου. Το λειτουργικό κόστος παραμένει χαμηλό: η κατανάλωση προστατευτικού αερίου είναι μέτρια και το σύρμα πλήρωσης συχνά δεν χρειάζεται. Για βαριές κατασκευές πάνω από 6 – 8 mm, το MIG ή μια εξειδικευμένη διεργασία παραμένει η σωστή επιλογή.
Βήμα 1: επιλέξτε την ισχύ ανάλογα με το πάχος και τη σύνδεση
Η παχύτερη λαμαρίνα που συγκολλάτε τακτικά καθορίζει την ισχύ, και η σύνδεση καθορίζει πόση ισχύ χρειάζεται αυτό το πάχος. Μια μετωπική σύνδεση πρέπει να διεισδύσει σε όλο το πάχος· μια γωνιακή σύνδεση ή σύνδεση επικάλυψης επιτρέπει στην ίδια ισχύ να καλύψει περισσότερο υλικό.
Πάχος με ένα πέρασμα ανά μοντέλο
Ανθρακούχος χάλυβας, χειροκίνητα, με εύλογη ταχύτητα κίνησης. Οι γωνιακές συνδέσεις και οι συνδέσεις επικάλυψης δέχονται μεγαλύτερο πάχος από τις μετωπικές με την ίδια ισχύ.
| Μοντέλο | Μετωπική σύνδεση, πλήρης διείσδυση | Γωνιακή σύνδεση ή επικάλυψης | Τυπική εργασία |
|---|---|---|---|
| Hanma HT1500 | 2 – 3 mm | 3 – 4 mm | Επιγραφές, περιβλήματα, κατασκευές από λεπτό ανοξείδωτο |
| Hanma HT2000 | 3 – 4 mm | 4 – 5 mm | Μικτά εργαστήρια, και με αλουμίνιο και χαλκό |
| Hanma HT3000 | 5 – 6 mm | 6 – 8 mm | Παχύτερα πλαίσια, βάσεις και κατασκευές |
Αυτά είναι εύρη για σωστή συγκόλληση χειρός σε ένα πέρασμα σε ανθρακούχο χάλυβα, με λογική ταχύτητα πρόωσης. Πάνω από αυτά το μηχάνημα εξακολουθεί να συγκολλά, αλλά πιο αργά, μερικές φορές σε πολλά περάσματα και με λιγότερο σταθερή ποιότητα. Ένα μηχάνημα διαστασιολογημένο για την παχύτερη τακτική σας εργασία, όχι για τη σπάνια εξαίρεση, δίνει το καλύτερο αποτέλεσμα ανά ώρα.
Βήμα 2: γνωρίστε τα μέταλλά σας
Τα μέταλλα δεν δέχονται τη δέσμη με τον ίδιο τρόπο. Ο ανοξείδωτος χάλυβας απορροφά καλά το μήκος κύματος 1064 nm του laser ινών· το αλουμίνιο και ο χαλκός ανακλούν μεγάλο μέρος του και απάγουν γρήγορα τη θερμότητα. Οι προρυθμίσεις του Hanma HT το δείχνουν καθαρά: στο HT2000, στο ίδιο πάχος των 2 mm, η προρυθμισμένη ισχύς αιχμής αυξάνεται με κάθε μέταλλο.
| Μέταλλο, 2 mm (προρύθμιση HT2000) | Ισχύς αιχμής | Γιατί |
|---|---|---|
| Ανοξείδωτος χάλυβας | 39% | Απορροφά καλά το laser, χρειάζεται τη μικρότερη ισχύ |
| Ανθρακούχος χάλυβας | 45% | Λίγο περισσότερη ισχύς για την ίδια διείσδυση |
| Αλουμίνιο | 50% | Ανακλαστικό· χρειάζεται περισσότερη ισχύ και καθαρές ακμές χωρίς οξείδια |
| Χαλκός | 55%, με πιο αργή τροφοδοσία σύρματος (8 mm/s) | Το πιο ανακλαστικό και ο καλύτερος αγωγός θερμότητας· το δυσκολότερο στη συγκόλληση |
- Ανοξείδωτος χάλυβας: το φυσικό μέταλλο για συγκόλληση laser. Τα λεπτά εμφανή τεμάχια μένουν επίπεδα και η ραφή συχνά δεν χρειάζεται φινίρισμα.
- Ανθρακούχος χάλυβας: συγκολλάται καλά· καθαρίστε πρώτα σκουριά, καλαμίνα και λάδια, κάτι που κάνει η λειτουργία καθαρισμού στην ίδια κεφαλή.
- Αλουμίνιο: χρειάζεται περισσότερη ισχύ και καθαρές ακμές. Στο HT1500 το αλουμίνιο συγκολλάται με προσαρμοσμένο προφίλ, έως περίπου 2 mm· το HT2000 το έχει στις προρυθμίσεις.
- Χαλκός: για τις υψηλότερες ισχύες. Στο HT2000 περιλαμβάνεται στις προρυθμίσεις, έως περίπου 2 mm.
Βήμα 3: προετοιμάστε τη σύνδεση
Το λουτρό τήξης του laser είναι μικρό, οπότε η προσαρμογή των τεμαχίων έχει μεγαλύτερη σημασία από ό,τι με το MIG. Τρία εργαλεία της κεφαλής βοηθούν με πραγματικά τεμάχια, που ποτέ δεν είναι τέλεια:
Ρυθμιζόμενη κηλίδα
- 1 – 4 mm, ρύθμιση μέσω της μονάδας ταλάντωσης
- Φαρδιά για ατελή προσαρμογή, στενή για λεπτές ή μικρές συγκολλήσεις
Ταλάντωση
- Η δέσμη σαρώνει εγκάρσια τη σύνδεση
- Γεφυρώνει ομοιόμορφα φαρδύτερες συνδέσεις και γωνιακές ραφές
Σύρμα πλήρωσης
- Γεμίζει κενά και δημιουργεί γωνιακές ραφές
- Ράουλα V για σύρμα χάλυβα, ράουλα U για αλουμίνιο
Πρώτα καθαρισμός
- Η λειτουργία καθαρισμού αφαιρεί οξείδια και λάδια
- Λιγότεροι πόροι, ειδικά στο αλουμίνιο
- Πρώτα πόνταρισμα, μετά συγκόλληση: η σημειακή λειτουργία συγκρατεί τα τεμάχια στη θέση τους πριν από το συνεχές πέρασμα.
- Κρατήστε τα κενά μικρά στις μετωπικές συνδέσεις: χωρίς σύρμα πλήρωσης, μια μετωπική σύνδεση πρέπει να κλείνει σχεδόν χωρίς κενό.
- Δοκιμή σε αποκόμματα: συγκολλήστε ένα δοκίμιο από κάθε νέο μέταλλο και πάχος πριν από το πραγματικό τεμάχιο, και κρατήστε τις ρυθμίσεις που λειτουργούν.
Οι ρυθμίσεις του ελεγκτή
Ο ελεγκτής του Hanma HT λειτουργεί σε δύο καταστάσεις. Στην κατάσταση προρυθμίσεων επιλέγετε το μέταλλο και το πάχος, και οι παράμετροι συγκόλλησης συμπληρώνονται αυτόματα. Στην προσαρμοσμένη κατάσταση τις ορίζετε χειροκίνητα, για μέταλλα και πάχη εκτός προρυθμίσεων ή για να διορθώσετε διείσδυση, παραμόρφωση ή πιτσιλιές. Η γνώση του τι κάνει κάθε τιμή διευκολύνει και τις δύο καταστάσεις.
| Παράμετρος | Τι ελέγχει |
|---|---|
| Ισχύς laser | Η ονομαστική ισχύς της πηγής: 1500, 2000 ή 3000 W. Καθορίζεται από το μηχάνημα. |
| Ισχύς αιχμής (%) | Το ποσοστό της ονομαστικής ισχύος που χρησιμοποιείται. Περισσότερη δίνει βαθύτερη διείσδυση, αλλά με κίνδυνο διάτρησης λεπτής λαμαρίνας. |
| Λόγος PWM (%) | Πόσο διαρκεί η δέσμη σε κάθε παλμό. Στο 100% το laser είναι πρακτικά συνεχές· κάτω από 100% λειτουργεί παλμικά και εισάγει λιγότερη θερμότητα στο τεμάχιο, κάτι που βοηθά σε εργασίες ευαίσθητες στη θερμότητα. |
| Συχνότητα PWM (Hz) | Πόσους παλμούς εκπέμπει το laser ανά δευτερόλεπτο. |
| Συχνότητα σάρωσης (Hz) | Πόσο γρήγορα ταλαντώνεται η δέσμη από πλευρά σε πλευρά εγκάρσια στη σύνδεση. |
| Πλάτος ραφής (mm) | Πόσο φαρδιά σαρώνει η δέσμη. Μια φαρδύτερη σάρωση καλύπτει φαρδύτερες συνδέσεις. |
| Ταχύτητα σύρματος (mm/s) | Πόσο γρήγορα τροφοδοτείται το σύρμα πλήρωσης, όταν χρησιμοποιείται. |
Ο ελεγκτής προσφέρει επίσης λεπτή ρύθμιση PWM, σταδιακή αύξηση και μείωση ισχύος στην αρχή και στο τέλος της ραφής, και καθυστέρηση ροής αερίου.
Βήμα 4: σχεδιάστε τον σταθμό εργασίας
| Ανάγκη | Τι απαιτεί το Hanma HT |
|---|---|
| Ψύξη | Ενσωματωμένη υδρόψυξη σταθερής θερμοκρασίας· ροή τουλάχιστον 1,8 L/min, πίεση εισόδου 170 – 520 kPa |
| Νερό ψύξης | Απεσταγμένο νερό, σκληρότητα κάτω από 250 mg/L CaCO₃, pH 6 – 8, σωματίδια κάτω από 200 µm |
| Προστατευτικό αέριο | Αργό 99,998%, άζωτο 99,99% ή ήλιο 99,998%, μέσω σωλήνα 6 mm |
| Ηλεκτρική τροφοδοσία | HT1500 και HT2000: μονοφασικό 220 V, 50/60 Hz |
| Ερμάριο (HT1500 και HT2000) | 910 × 540 × 650 mm |
| Συνθήκες λειτουργίας | 5 – 45 °C, υγρασία 5 – 85% |
Η βασική διαμόρφωση περιλαμβάνει:
- Την πηγή laser με ενσωματωμένη ψύξη
- Την κεφαλή συγκόλλησης HW980 με Wi-remote
- Τροφοδότη σύρματος με ράουλα V και U
- Γυαλιά ασφαλείας laser για 1064 nm
- Σφιγκτήρα γείωσης, σωλήνα αερίου και καλώδια
- Εγχειρίδιο και προρυθμισμένες παραμέτρους
Το απεσταγμένο νερό, το προστατευτικό αέριο και ο ρυθμιστής πίεσης αγοράζονται τοπικά. Το σκληρό ή βρόμικο νερό δημιουργεί άλατα στα κανάλια ψύξης και μειώνει τη διάρκεια ζωής των οπτικών, γι' αυτό αξίζει να τηρούνται τα όρια για το νερό.
Βήμα 5: εργαστείτε με ασφάλεια με ένα laser Κλάσης 4
Μια συσκευή συγκόλλησης laser χειρός είναι προϊόν laser Κλάσης 4, της υψηλότερης κατηγορίας κινδύνου laser. Οι άμεσες και οι ανακλώμενες δέσμες μπορούν να προκαλέσουν μόνιμη βλάβη στα μάτια, και ο κίνδυνος είναι μεγαλύτερος σε ανακλαστικά μέταλλα όπως το αλουμίνιο και ο χαλκός. Το μηχάνημα είναι κατασκευασμένο σύμφωνα με το EN ISO 11553-2, το πρότυπο ασφαλείας για μηχανήματα επεξεργασίας laser χειρός, όμως και ο χώρος εργασίας πρέπει να διαμορφωθεί κατάλληλα.
Γυαλιά laser, πάντα
- Πιστοποιημένα για μήκος κύματος 1064 nm
- Οι συνήθεις μάσκες και τα γυαλιά συγκόλλησης δεν προστατεύουν από το laser
Ελεγχόμενη περιοχή
- Οριοθετημένη με κουρτίνες ή πάνελ που σταματούν το laser
- Πρόσβαση μόνο για εκπαιδευμένα άτομα, με προειδοποιητική σήμανση
Ενσωματωμένες ασφαλίσεις
- Η δέσμη εκπέμπεται μόνο με πατημένη σκανδάλη
- Αισθητήρας επαφής με το τεμάχιο
Απαγωγή καπνών
- Λιγότεροι καπνοί από τη συγκόλληση τόξου, αλλά λεπτά σωματίδια
- Απαγωγή στην πηγή
- Ορίστε υπεύθυνο ασφάλειας laser και γράψτε μια σύντομη διαδικασία εργασίας: ποιος μπορεί να συγκολλά, πού και με ποια προστασία.
- Προστατέψτε το δέρμα όπως και τα μάτια: η δέσμη, οι ανακλάσεις, η θερμότητα και οι σπινθήρες απαιτούν γάντια και βραδύκαυστο ρουχισμό.
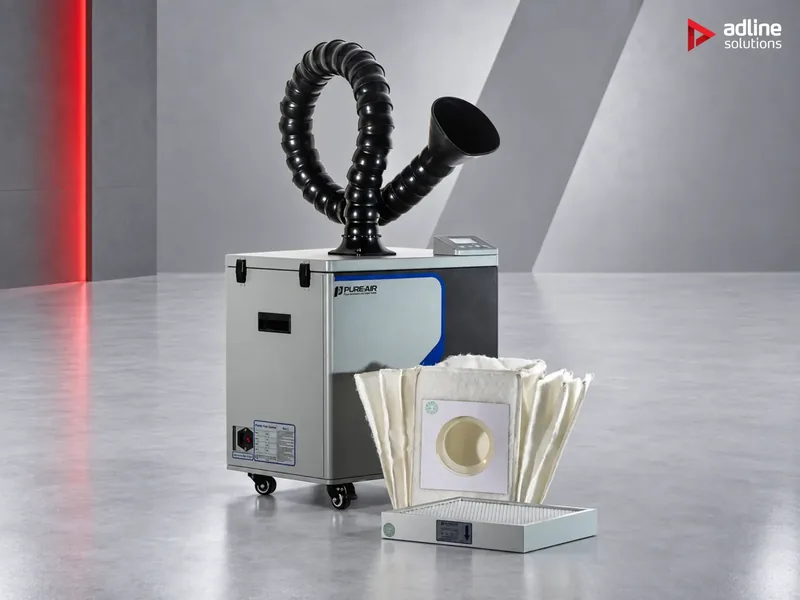
- Απαγάγετε τους καπνούς στην πηγή: ένα σύστημα απαγωγής υψηλού κενού όπως τα PURE-AIR PA-D350 ή PA-D800, σχεδιασμένα για συγκόλληση laser και TIG σε έναν σταθμό, συλλαμβάνει τα λεπτά μεταλλικά σωματίδια πριν απλωθούν. Δείτε τον οδηγό μας για συστήματα απαγωγής καπνού.
Σύγκριση των συσκευών συγκόλλησης laser χειρός μας
| Hanma HT1500 | Hanma HT2000 | Hanma HT3000 | |
|---|---|---|---|
| Ισχύς laser | 1500 W | 2000 W | 3000 W |
| Μετωπική σύνδεση, πλήρης διείσδυση | 2 – 3 mm | 3 – 4 mm | 5 – 6 mm |
| Γωνιακή σύνδεση ή επικάλυψης | 3 – 4 mm | 4 – 5 mm | 6 – 8 mm |
| Μέταλλα στις προρυθμίσεις | Ανοξείδωτος και ανθρακούχος χάλυβας· αλουμίνιο με προσαρμοσμένο προφίλ | Ανοξείδωτος χάλυβας, ανθρακούχος χάλυβας, αλουμίνιο, χαλκός | Ρωτήστε μας |
| Ηλεκτρική τροφοδοσία | Μονοφασικό 220 V | Μονοφασικό 220 V | Ρωτήστε μας |
| Κεφαλή συγκόλλησης | HW980, ≤ 600 g, Wi-remote | HW980, ≤ 600 g, Wi-remote | HW980, ≤ 600 g, Wi-remote |
| Λειτουργίες | Συγκόλληση, καθαρισμός, τροφοδοσία σύρματος | Συγκόλληση, καθαρισμός, τροφοδοσία σύρματος | Συγκόλληση, καθαρισμός, τροφοδοσία σύρματος |
| Ιδανικό για | Επιγραφές, περιβλήματα, λεπτό ανοξείδωτο | Μικτά εργαστήρια, αλουμίνιο και χαλκό | Παχύτερα πλαίσια και κατασκευές |
Και τα τρία μοιράζονται την ίδια κεφαλή, τον ίδιο ελεγκτή, την ίδια ψύξη και το ίδιο μήκος κύματος (1064 nm)· αλλάζει μόνο η ισχύς του laser και, μαζί της, το πάχος και τα μέταλλα στις προρυθμίσεις. Επιλέξτε με βάση το πάχος που συγκολλάτε συχνότερα.
Παραδείγματα

Κατασκευαστής επιγραφών που συγκολλά φωτεινά γράμματα και φωτεινά κουτιά από ανοξείδωτο.
HT1500: λεπτές ραφές ανάμεσα σε πρόσοψη και πλαϊνά σε λεπτή ανοξείδωτη λαμαρίνα, χωρίς παραμόρφωση στην εμφανή πρόσοψη. Δείτε τον οδηγό μας για φωτεινά γράμματα.
Εργαστήριο λαμαρινών που κατασκευάζει ανοξείδωτα περιβλήματα.
HT1500: γωνιακές συνδέσεις έως 3 – 4 mm, με ελάχιστο ή καθόλου τρόχισμα πριν από βαφή ή γυάλισμα.
Κατασκευαστής κάγκελων και αυλόπορτων από ανοξείδωτο και χάλυβα.
HT2000: σωλήνες και λαμαρίνα έως 4 mm, με τη λειτουργία καθαρισμού για σκουριά και καλαμίνα επί τόπου.
Εργαστήριο που συγκολλά προφίλ και πάνελ αλουμινίου.
HT2000: αλουμίνιο στις προρυθμίσεις έως περίπου 3 mm· καθαρίστε πρώτα τις ακμές.
Κατασκευαστής πλαισίων και βάσεων.
HT3000: μετωπικές συνδέσεις 5 – 6 mm και γωνιακές έως 8 mm σε ένα πέρασμα, με το MIG να κρατιέται για τις βαρύτερες εργασίες.
Πού αποδίδει η συγκόλληση laser χειρός
- Φωτεινά γράμματα: λεπτές ραφές ανάμεσα στην πρόσοψη και στα πλαϊνά, χωρίς παραμόρφωση στην επιφάνεια που βλέπει ο πελάτης. Δείτε τον οδηγό μας για φωτεινά γράμματα.
- Φωτεινά κουτιά και πλαίσια: γρήγορη συναρμολόγηση λεπτών προφίλ και λαμαρινών, με καθαρή ραφή που δεν αλλοιώνει τη στεγανότητα.
- Totem και ιστοί: ελαφριές δομικές συνδέσεις χωρίς παραμόρφωση των εμφανών πάνελ.
- Διάτρητα και διακοσμητικά πάνελ: λεπτά στοιχεία που στερεώνονται χωρίς να καίγονται ή να στρεβλώνουν.
- Βάσεις και φέρουσες κατασκευές: έτοιμες για ηλεκτροστατική βαφή ή βάψιμο χωρίς τρόχισμα.
- Μεταλλικές κατασκευές: περιβλήματα από ανοξείδωτο και χάλυβα, κάγκελα, αυλόπορτες και περιφράξεις.
- Επισκευές και συντήρηση: συγκόλληση τεμαχίων που δεν μπορούν να μεταφερθούν σε πάγκο συγκόλλησης.
Συχνά λάθη
- Αγορά ισχύος για τη σπάνια εργασία: διαστασιολογήστε το μηχάνημα για το συνηθισμένο σας πάχος· για περιστασιακές βαριές συγκολλήσεις, κρατήστε το MIG.
- Συγκόλληση βρόμικου μετάλλου: τα λάδια, η βαφή και τα οξείδια προκαλούν πόρους· καθαρίστε πρώτα τη σύνδεση, με τη λειτουργία καθαρισμού ή με το χέρι.
- Μάσκα συγκόλλησης αντί για γυαλιά laser: ένα φίλτρο συγκόλλησης τόξου δεν σταματά τη δέσμη 1064 nm.
- Νερό βρύσης στο κύκλωμα ψύξης: τα άλατα μειώνουν τη διάρκεια ζωής των οπτικών· χρησιμοποιείτε απεσταγμένο νερό.
- Παράλειψη δοκιμίων: λίγα αποκόμματα από κάθε μέταλλο και πάχος γλιτώνουν απορριφθέντα τεμάχια.
- Χωρίς απαγωγή: λιγότεροι καπνοί από τη συγκόλληση τόξου εξακολουθούν να είναι καπνοί.
Γλωσσάριο
- Μετωπική σύνδεση: δύο ακμές η μία δίπλα στην άλλη, συγκολλημένες σε όλο το πάχος.
- Γωνιακή σύνδεση, σύνδεση επικάλυψης και γωνιακή ραφή (fillet): λαμαρίνες που συναντώνται υπό γωνία, επικαλύπτονται ή σχηματίζουν T· η ραφή δεν χρειάζεται να διαπεράσει όλο το πάχος.
- Θερμικά επηρεασμένη ζώνη (ΘΕΖ): το μέταλλο δίπλα στη ραφή που θερμαίνεται αρκετά ώστε να αλλάξει, χωρίς να λιώσει.
- Ταλάντωση (wobble): η σάρωση της δέσμης από πλευρά σε πλευρά εγκάρσια στη σύνδεση, για φαρδύτερη ραφή και γεφύρωση κενών.
- Σύρμα πλήρωσης: σύρμα που τροφοδοτείται στο λουτρό τήξης για να γεμίσει κενά και να δημιουργήσει γωνιακές ραφές.
- Προστατευτικό αέριο: αργό, άζωτο ή ήλιο που διοχετεύεται πάνω από τη ραφή για να κρατά τον αέρα μακριά από το λιωμένο μέταλλο.
- QBH: ο σύνδεσμος που ενώνει την οπτική ίνα με την κεφαλή συγκόλλησης.
- Laser Κλάσης 4: η υψηλότερη κατηγορία κινδύνου laser· οι άμεσες και οι ανακλώμενες δέσμες μπορούν να τραυματίσουν μάτια και δέρμα.
Πριν από την παραγγελία
- Τα μέταλλα που συγκολλάτε και η παχύτερη λαμαρίνα που συγκολλάτε κάθε εβδομάδα
- Οι συνδέσεις που χρησιμοποιείτε περισσότερο: μετωπική, γωνιακή, επικάλυψης ή γωνιακή ραφή
- Αν χρειάζεστε σύρμα πλήρωσης για κενά ή γωνιακές ραφές
- Η ηλεκτρική τροφοδοσία, το προστατευτικό αέριο και το νερό ψύξης σας
- Ένας χώρος που μπορείτε να οριοθετήσετε ως περιοχή εργασίας laser
- Πόσα άτομα θα συγκολλούν και η εμπειρία τους
- Φωτογραφίες τυπικών τεμαχίων και τεμάχια που μπορούμε να συγκολλήσουμε ως δοκίμια
Συχνές ερωτήσεις
Πού μπορώ να αγοράσω συσκευή συγκόλλησης laser χειρός στην Ευρώπη;
Η Adline Solutions, με έδρα στο Βουκουρέστι της Ρουμανίας, προμηθεύει τις συσκευές συγκόλλησης laser ινών χειρός Hanma HT, σε εκδόσεις 1500, 2000 και 3000 W, με παράδοση σε όλη την Ευρωπαϊκή Ένωση. Στείλτε μας τα μέταλλα και τα πάχη σας και θα συγκολλήσουμε δοκίμια πριν αποφασίσετε. Η εγκατάσταση, η εκπαίδευση χειριστών και το σέρβις είναι διαθέσιμα, με προσφορά ανά μηχάνημα και χώρα.
Τι πάχος μπορεί να συγκολλήσει μια συσκευή συγκόλλησης laser χειρός;
Εξαρτάται από την ισχύ και τη σύνδεση. Σε ανθρακούχο χάλυβα, σε ένα πέρασμα, το Hanma HT1500 συγκολλά μετωπικές συνδέσεις 2 – 3 mm και γωνιακές συνδέσεις και συνδέσεις επικάλυψης 3 – 4 mm, το HT2000 3 – 4 mm και 4 – 5 mm, και το HT3000 5 – 6 mm και 6 – 8 mm.
Είναι η συγκόλληση laser γρηγορότερη από το TIG;
Σε λεπτή λαμαρίνα, ναι. Σε εργαστηριακή σύγκριση σε λεπτό φύλλο κράματος τιτανίου, η παλμική συγκόλληση laser έτρεξε στα 160 mm/min έναντι 32,5 mm/min για το παλμικό TIG, περίπου πέντε φορές γρηγορότερα, με δέκα φορές στενότερη θερμικά επηρεασμένη ζώνη και περίπου επτά φορές λιγότερη παραμόρφωση, και οι συνδέσεις ήταν εξίσου ανθεκτικές.
Μπορεί μια συσκευή συγκόλλησης laser χειρός να συγκολλήσει αλουμίνιο και χαλκό;
Ναι, με αρκετή ισχύ και καθαρές ακμές, επειδή και τα δύο μέταλλα ανακλούν μεγάλο μέρος του laser. Το Hanma HT2000 έχει αλουμίνιο και χαλκό στις προρυθμίσεις του, έως περίπου 3 mm και 2 mm· στο HT1500 το αλουμίνιο συγκολλάται με προσαρμοσμένο προφίλ, έως περίπου 2 mm.
Χρειάζομαι ειδικά γυαλιά για τη συγκόλληση laser;
Ναι. Μια συσκευή συγκόλλησης laser χειρός είναι laser Κλάσης 4, και τα γυαλιά πρέπει να είναι πιστοποιημένα για το μήκος κύματός του, 1064 nm για ένα laser ινών. Οι συνήθεις μάσκες συγκόλλησης και τα γυαλιά ασφαλείας δεν προστατεύουν από τη δέσμη laser ή τις ανακλάσεις της.
Παράγει καπνούς η συγκόλληση laser;
Λιγότερους από τη συγκόλληση τόξου, αλλά παράγει. Σε μία μελέτη η συγκόλληση τόξου παρήγαγε περίπου 3,5 φορές περισσότερο καπνό από τη συγκόλληση laser με την ίδια ενέργεια ανά χιλιοστό, όμως πάνω από το 20% των σωματιδίων του καπνού laser ήταν αρκετά μικρά για να εισπνευστούν. Απαγάγετε τους καπνούς στην πηγή.
Τι χρειάζεται επί τόπου μια συσκευή συγκόλλησης laser χειρός;
Απεσταγμένο νερό για την ενσωματωμένη ψύξη, προστατευτικό αέριο (αργό, άζωτο ή ήλιο) με ρυθμιστή πίεσης, κατάλληλη ηλεκτρική τροφοδοσία (μονοφασικό 220 V για τα HT1500 και HT2000) και μια περιοχή εργασίας οριοθετημένη για το laser.
Είναι δύσκολη η εκμάθηση μιας συσκευής συγκόλλησης laser χειρός;
Μαθαίνεται γρηγορότερα από το TIG, επειδή οι προρυθμίσεις ορίζουν τις παραμέτρους ανά μέταλλο και πάχος. Η ποιότητα εξακολουθεί να εξαρτάται από τον χειριστή, οπότε η συγκόλληση δοκιμίων και μια σύντομη εκπαίδευση κατά την παράδοση κάνουν τα αποτελέσματα σταθερά.